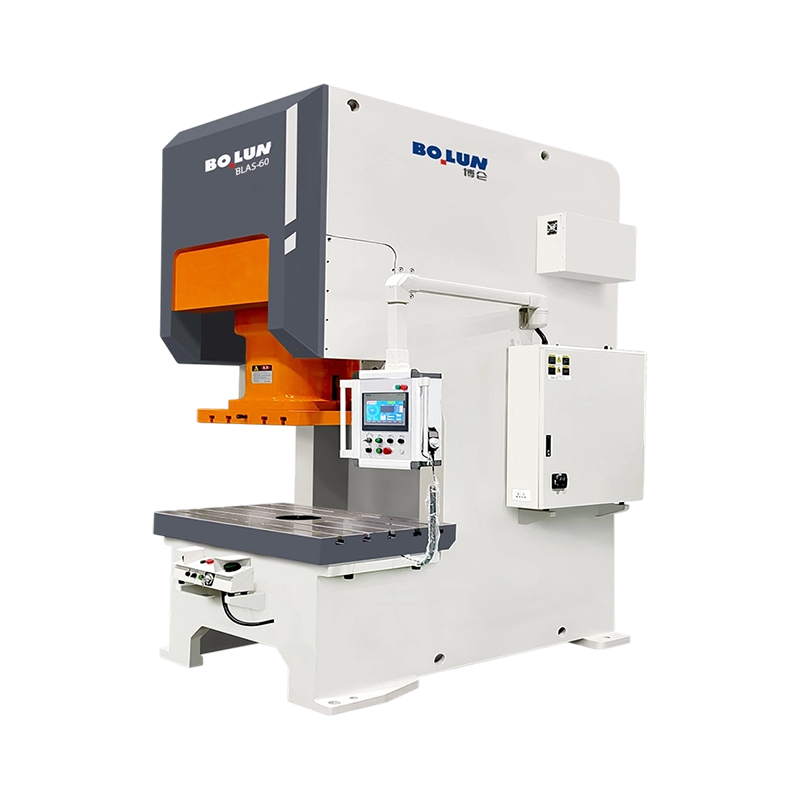


BLAS-60 Agile Precision Open-Type Single-Point Servo Power Press je servo poháňaný model s vysokou odozvou ...
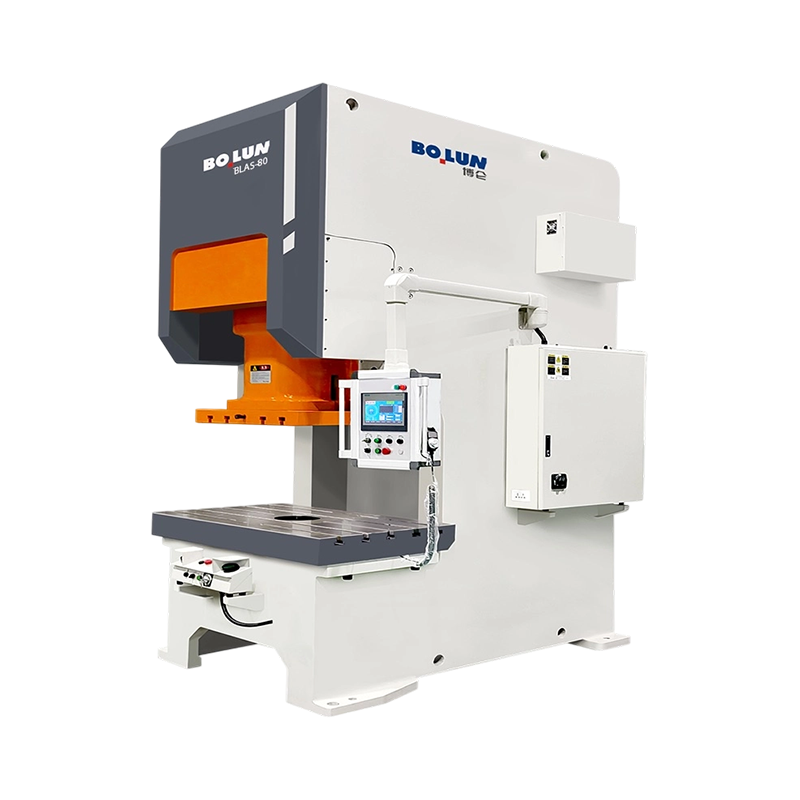
BLAS-80 Multi-Mode Motion Open-Type Single Point Servo Power Press poskytuje zvýšenú nominálnu kapacitu 800...
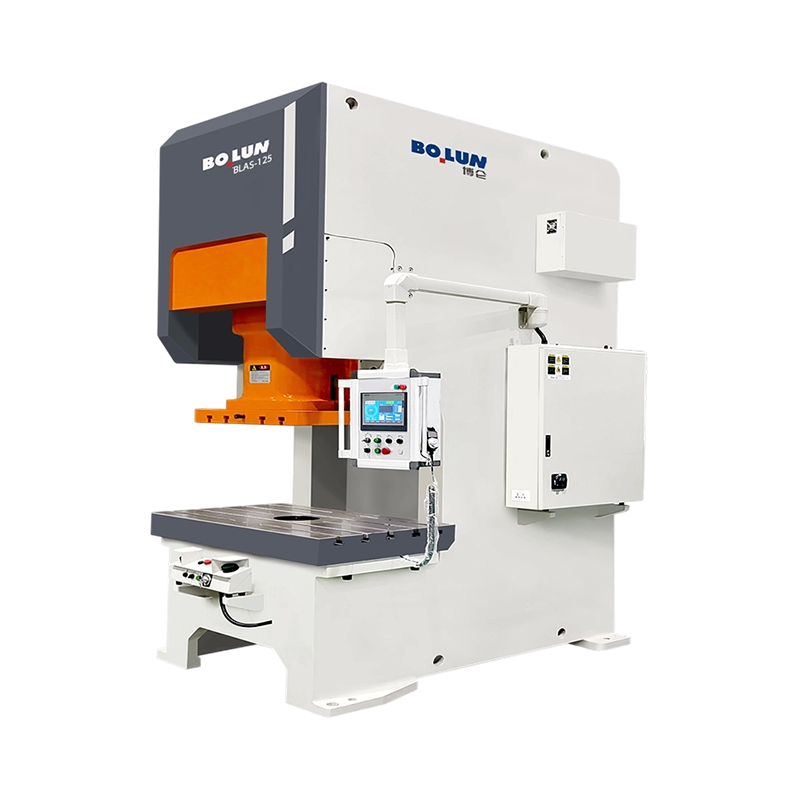
BLAS-125 Hlbokoťahový otvorený jednobodový servo lis s vysokým krútiacim momentom poskytuje silu impozantný...
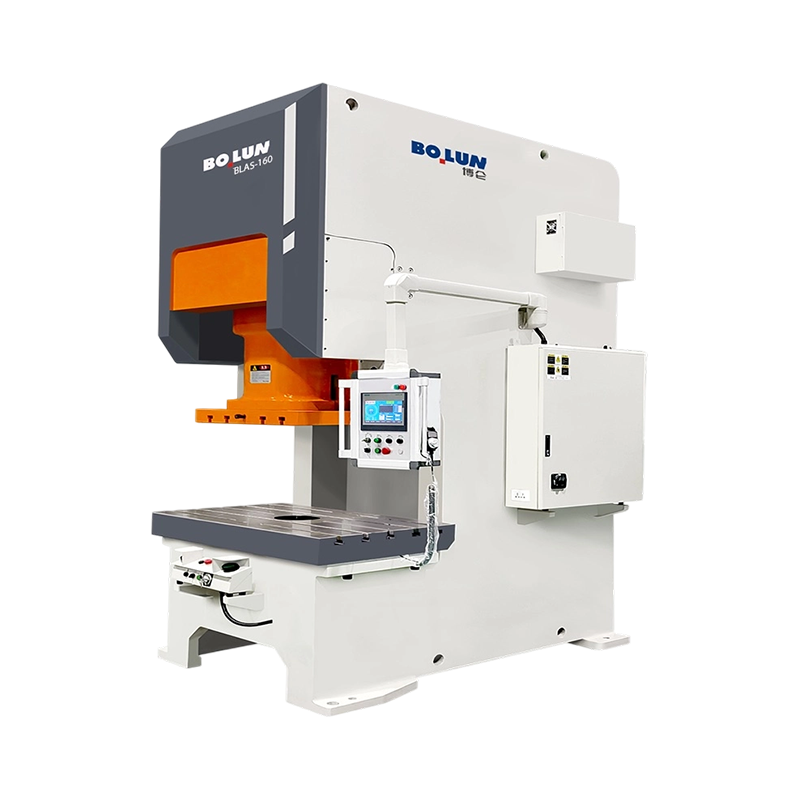
BLAS-160 Heavy-Duty Programmable Motion Open-Type Single Point Servo Power Press poskytuje nominálnu kapaci...
Bolun Open-Type Single-Point Servo Power Press predstavuje revolučný skok v technológii tvárnenia kovov, ktorý kombinuje štrukturálnu spoľahlivosť klasického C-rámu s neobmedzenou flexibilitou moderných systémov servopohonov. Na rozdiel od tradičných mechanických lisov, ktoré sa spoliehajú na zotrvačníky a spojky, naša séria servomotorov využíva špeciálny servomotor s vysokým krútiacim momentom na priamy pohon posúvača, ktorý ponúka bezkonkurenčnú kontrolu nad procesom lisovania.
Programovateľné pohybové profily pre maximálnu všestrannosť
Definujúcou výhodou Bolun Servo Press je jeho schopnosť prispôsobiť pohyb posúvania. Používatelia môžu naprogramovať zdvih pomocou špecifických kriviek – ako je kyvadlo, pohyb spoja, konštantná rýchlosť alebo pulz – tak, aby vyhovovali rôznym materiálom a zložitým geometriám dielov. Táto flexibilita umožňuje optimalizovaný tok kovu, výrazné zníženie pruženia materiálu a vynikajúce povrchové úpravy, vďaka čomu je ideálny pre vysoko presnú elektroniku, automobilové senzory a letecké komponenty.
Zvýšená produktivita a životnosť nástroja
Využitím "soft-touch" prístupu počas fázy tvarovania a rýchleho spätného zdvihu, Bolun Servo Press minimalizuje nárazový hluk a vibrácie. Táto jemná interakcia výrazne znižuje rázové zaťaženie drahých nástrojov a predlžuje životnosť matrice až o 300 % v porovnaní s tradičnými lismi. Okrem toho absencia pneumatickej spojky znižuje prestoje pri údržbe a eliminuje straty energie spojené so systémami stlačeného vzduchu.
Energetická efektívnosť a udržateľná výroba
Naše servolisy, vybavené pokročilým systémom riadenia energie, spotrebujú o 30 % až 50 % menej elektriny ako bežné mechanické lisy. Systém zachytáva energiu počas spomaľovania a recykluje ju na ďalší zdvih, čím poskytuje ekologickejšie riešenie pre modernú „Eco-Factory“.
Pevná konštrukcia a inteligentná integrácia
Napriek svojej pokročilej elektronike si stroj zachováva charakteristickú štrukturálnu integritu Bolunu s vysokopevnostným oceľovým rámom, ktorý uvoľňuje napätie. Integrovaný s inteligentným riadiacim systémom založeným na PLC a HMI s vysokým rozlíšením, lis podporuje bezproblémové „podávanie rúk“ s NC podávačmi a robotickými prenosovými systémami, vďaka čomu je dokonalým základným kameňom každej plne automatizovanej inteligentnej výrobnej linky.
Technológia Bolun Servo: Presnosť v pohybe, dokonalosť pri každom ťahu.
Ako Čína Jednobodový servo lis otvoreného typu Výrobcovia a Jednobodový servo lis otvoreného typu Dodávatelia, Zhejiang Bolun High-Precision Machinery Co., Ltd. sa nachádza v provincii Če-ťiang, v srdci čínskej presnej výroby. Spoločnosť s dvoma desaťročiami hlbokých koreňov v strojárskej výrobe využila rozsiahle odvetvové skúsenosti a technické prelomy na to, aby sa vyvinula na moderný, vedúci podnik v oblasti zariadení na vysokopresné tvárnenie. Spájame výskum a vývoj, dizajn, výrobu, predaj a servis. Od našich začiatkov, keď sme prekonávali výzvy, až po súčasné vedúce postavenie v oblasti strojov na kovanie a odlievanie, spoločnosť Bolun Machinery vybudovala profesionálny, zrelý a efektívny systém riadenia výroby. Venujeme sa poskytovaniu vynikajúcich riešení priemyselných obrábacích strojov zákazníkom po celom svete.
 Viac o nás
BOLUN

0+
rokov
Skúsenosti v odvetví

0+
Vyrobené jednotky (predchádzajúci rok)

0+
Počet zamestnancov

0+
$
Miliónov ročná hodnota produkcie

Jednobodový dizajn Jedno pripojenie pohonu v strede posúvača Dizajn s dvojitým bodom Dve prípojky pohonu sa rozprestierajú po posúvači Krátka odpoveď: Jeden bod verzus dvojitý bod pre otvorené lisy Jednobodov...
Krátka odpoveď: Ktorý typ rámu sa hodí k vašej práci An lisovací stroj otvoreného typu používa rám v tvare písmena C alebo medzerový rám, ktorý ponecháva tri strany pracovnej plochy prístupné, čo uľahčuje nakladanie lisovníc a podávacích častí, zatiaľ čo stroj uzavretého typu elektrického...
Lis nie je jedna kategória strojov. Je to skupina strojov na tvárnenie kovov definovaná rámom, pohonom, spojovacími bodmi barana a zamýšľaným procesom. To je dôvod, prečo sa dva stroje s rovnakou tonážou môžu na tej istej matrici správať veľmi odlišne: jeden môže držať široký panel naplocho, ďalší môže siahať do ...
Tradičné mechanické lisy využívajú pevný zotrvačník a kľukový hriadeľ na pohon posúvača vopred určeným harmonickým pohybom. Toto mechanické obmedzenie znamená, že rýchlosť a dĺžka zdvihu posúvača sú konštantné pre každý daný cyklus a neponúkajú žiadnu flexibilitu na prispôsobenie sa meniacim sa požiadavkám na materiál. Naproti tomu an jednobodový servo lis otvoreného typu nahrádza tradičný systém zotrvačníka a spojky servomotorom s vysokým krútiacim momentom a nízkymi otáčkami spojenými priamo s hnacím mechanizmom. Toto priame ovládanie umožňuje operátorovi naprogramovať rotáciu hlavného hriadeľa v reálnom čase, efektívne prispôsobiť rýchlosť, polohu a zrýchlenie posúvača v akomkoľvek bode počas jeho pohybu nadol a nahor. Tento pokrok umožňuje výrobcom prispôsobiť jeden kus strojového zariadenia širokému spektru procesov tvárnenia, od vysokorýchlostného vysekávanie až po hlboké ťahanie zložitých profilov.
Odstránením fyzických obmedzení klasického zotrvačníka môže lis vykonávať prispôsobené krivky spomalenia a zrýchlenia, ktoré zodpovedajú presným limitom deformácie obrobku. Táto schopnosť je užitočná pri práci s modernými materiálmi, ako sú pokročilé vysokopevnostné ocele a ľahké hliníkové zliatiny, ktoré sú náchylné na pruženie a roztrhnutie pri bežných rýchlostiach lisovania. Prechod na servotechnológiu predstavuje zásadný posun v riadení kinetickej energie v lisovni, pričom operátorom poskytuje kontrolu nad profilom zdvihu pri zachovaní štrukturálnej prístupnosti konštrukcie C-rámu.
V rámci programovacej sady otvoreného jednobodového servo lisu reprodukuje režim simulácie kľukového hriadeľa klasický sínusový profil pohybu konvenčných mechanických strojov. Tento režim je užitočný pre štandardné razenie, progresívne lisovacie aplikácie a veľkoobjemovú výrobu, kde nie sú potrebné špeciálne krivky rýchlosti. Otáčaním hnacieho motora konštantnou rýchlosťou o 360 stupňov dosiahne posúvač svoju maximálnu rýchlosť v strede zdvihu a v dolnej úvrati sa spomalí na nulu. Táto replikácia zaisťuje kompatibilitu s existujúcimi nástrojmi, ktoré boli navrhnuté pre tradičné mechanické lisy, čím poskytuje známy základ pre každodenné prevádzky v dielni.
Okrem toho môže ovládač simulovať profily pohybu spojenia bez toho, aby vyžadoval zložité fyzické pákové mechanizmy. V konvenčných lisoch sa pohyb spojov dosahuje prostredníctvom siete fyzických tyčí, ktoré spomaľujú sklz v blízkosti spodnej časti zdvihu a zároveň ho zrýchľujú počas fázy zotavovania smerom nahor. Servopohon dosahuje túto zmenu rýchlosti čisto prostredníctvom elektronického nastavenia rýchlosti počas jedného cyklu. Zhejiang Bolun High-Precision Machinery Co., Ltd. vytvára ovládacie rozhrania, ktoré umožňujú operátorom konfigurovať presnú spomaľovaciu krivku potrebnú na to, aby zodpovedala prahu ťahania konkrétnych plechov, čím sa znižuje mechanická zložitosť a požiadavky na údržbu spojené so špecializovanými strojmi s prepojovaným pohonom.
Režim kyvadlového pohybu, tiež známy ako režim švihu alebo polovičného zdvihu, je jedinečný prevádzkový profil, ktorý nevyžaduje, aby hnací motor dokončil úplnú rotáciu. Namiesto toho servomotor otáča excentrický hriadeľ dopredu o stanovený uhol, poháňa posúvač jeho pracovným zdvihom a potom obráti smer, aby sa posúvač vrátil do hornej východiskovej polohy. Pretože sa motor otáča iba obmedzeným oblúkom, celková dráha zdvihu sa skráti, čím sa skrátia časy cyklov a zvýši sa rýchlosť výroby pri operáciách plytkého tvarovania alebo vysekávania. Tento režim je veľmi výhodný pri spracovaní materiálov so súvislými pásmi, kde nie je potrebná úplná vertikálna vôľa, čo umožňuje vysoké rýchlosti zdvihu a zároveň šetrí energiu.
Na progresívne alebo viacstupňové tvárnenie ťažko tvarovateľných kovov sa využíva pulzný alebo prírastkový krokový režim. V tejto konfigurácii otvorený typ jednobodového servo lisu nestláča kov jediným súvislým pohybom. Namiesto toho sklíčko klesá v sérii mikropohybov, pričom postupne pôsobí silou. Táto postupná deformácia umožňuje rovnomernejšie rozloženie vnútorných napätí v materiáli, čím sa znižuje lokalizované stenčenie a zabraňuje sa lomovým líniám vo vysokopevnostných zliatinách. Každý impulz môže byť naprogramovaný s rôznymi periódami zotrvania, čím sa nechá kov odpočívať a stabilizovať sa medzi lisovacími segmentmi, aby sa dosiahol rovnomernejší tok materiálu.
Pri hlbokom ťahaní a kovaní za studena je kontrola toku kovu v dolnej úvrati rozhodujúca pre udržanie rovnomernej hrúbky steny a minimalizáciu spätného pruženia. Režim zotrvania v spodnej časti umožňuje úplné zastavenie sklzu v spodnej časti zdvihu na určitú dobu pri zachovaní plného tonážneho tlaku. Táto prestávka poskytuje materiálu dostatočný čas na to, aby sa podrobil plastickej deformácii a trvalo nadobudol tvar dutiny formy. Po uplynutí doby zotrvania sa servomotor reštartuje, aby vrátil posúvač do východiskovej polohy, výsledkom čoho sú diely s konzistentnou rozmerovou presnosťou a minimálnym zvyškovým napätím.
Režim ťahania konštantnou rýchlosťou dynamicky upravuje rýchlosť posuvu počas kritickej fázy tvárnenia. Štandardné kľukové pohony spôsobujú nepretržité zrýchľovanie posúvača až do stredu, čo môže prekročiť limity rýchlosti ťahania citlivých materiálov, ako je hliník alebo titán. Servolis riadi rotáciu motora, aby sa zabezpečilo, že sane udrží plochá krivka konštantnej rýchlosti v celej hĺbke ťahu. Po dokončení fázy tvarovania sa posúvač pri spätnom zdvihu rýchlo zrýchli, čím sa optimalizuje produktivita bez rizika roztrhnutia alebo pokrčenia materiálu. Táto kontrola umožňuje výrobcom úspešne prevádzkovať jemné diely na štandardnej výrobnej linke.
Nasledujúca tabuľka poskytuje porovnanie profilov primárneho pohybu, ktoré sú k dispozícii na moderných jednobodových lisoch poháňaných servomotorom, s podrobným popisom ich typických parametrov a primárnych oblastí použitia.
| Pohybový profil | Typ otáčania motora | Rýchlostné charakteristiky | Aplikácia primárneho tvárnenia | Typická účinnosť cyklu |
|---|---|---|---|---|
| Simulácia kľuky | Úplné otáčanie o 360 stupňov | Sínusová krivka | Štandardné vysekávanie a progresívne razenie | Základný štandard |
| Simulácia odkazov | Úplné otáčanie o 360 stupňov | Pomalá rýchlosť ťahania, rýchly návrat | Všeobecné hlboké ťahanie a ohýbanie | Vysoká v dôsledku zníženého množstva odpadu |
| Kyvadlový režim | Čiastočná oscilačná hojdačka | Variabilná rýchlosť podľa uhla zdvihu | Plytké kreslenie, vysokorýchlostné vysekávanie | Najvyššia pre diely s krátkym zdvihom |
| Pulzný režim | Postupné otáčanie krokov | Mikroúdery s rýchlymi prestávkami | Tvárnenie hrubých plechov a ťažko ťahateľné zliatiny | Mierne, uprednostňované pre kvalitu |
| Spodná Dwell | Úplná rotácia s pozastaveným intervalom | Pri zaťažení sa zastaví v dolnej úvrati | Prevencia odpruženia a presné razenie | Nastaviteľné na základe dĺžky zotrvania |
Na opakované vykonávanie týchto zložitých pohybových profilov musí fyzická konštrukcia otvoreného jednobodového servo lisu zvládnuť rôzne mechanické a tepelné podmienky. Reverzácia ťažkého servomotora a posuvných komponentov počas kyvadlových alebo pulzných operácií generuje značné teplo a dynamické kolísanie krútiaceho momentu. Robustná konštrukcia rámu a chladiace okruhy sú potrebné na stabilizáciu teploty motora a pohonu. Okrem toho sú integrované presné lineárne vodiace lišty, ktoré zaisťujú zachovanie zvislosti posuvu, aj keď motor prechádza rýchlymi zmenami smeru pri plnom zaťažení.
Spoločnosť Bolun Machinery uplatňuje princípy konštrukčného návrhu a presné komponenty, aby sa zabezpečilo, že sane v týchto dynamických prevádzkových režimoch ostanú rovnobežné, čím sa ochráni hnací mechanizmus aj nástroje pred predčasným opotrebovaním. Systém kontinuálneho núteného mazania udržuje konzistentný olejový film na všetkých klzných povrchoch a absorbuje nárazové sily spojené s pulznými operáciami. Táto kombinácia tepelného manažmentu, štrukturálnej tuhosti a programovateľného servoriadenia zaisťuje, že strojové zariadenie zostane stabilnou a spoľahlivou platformou pre rôzne požiadavky priemyselného lisovania počas dlhej životnosti.
Otázka: Ako pomáha programovateľný posuvný pohyb otvoreného jednobodového servo lisu minimalizovať spätné pruženie vo vysoko pevných materiáloch?
Odpoveď: Nahradením tradičného zotrvačníka servomotorom s vysokým krútiacim momentom je možné posuvný pohyb plne prispôsobiť. Zhejiang Bolun High-Precision Machinery Co., Ltd. naprogramuje tieto lisy tak, aby vykonali profil zotrvania dna alebo spomalenia v blízkosti dolnej úvrate, čo dáva materiálu dostatok času na plastickú deformáciu a trvalé nastavenie tvaru.
Otázka: Aké opatrenia sú zavedené na servolisoch Bolun Machinery na zvládnutie extrémnych výkyvov tepla a krútiaceho momentu v režime rýchleho kyvadla alebo pulzovania?
Odpoveď: Prevádzka v kyvadlovom alebo pulznom režime vyžaduje rýchle spomalenie motora a zmeny smeru, ktoré spôsobujú značné tepelné a mechanické namáhanie. Naše dizajny otvoreného jednobodového servo lisu obsahujú špeciálne kvapalinové chladiace okruhy pre servopohon a automatický, vysokotlakový systém núteného mazania na odvádzanie tepla a ochranu ložísk hlavného hriadeľa.
Otázka: Je možné optimalizovať dĺžku a rýchlosť posuvu pre plytké lisovacie diely, aby sa zvýšil hodinový výkon?
Odpoveď: Áno, pri použití režimu kyvadlového pohybu sa servomotor otáča iba o naprogramovaný čiastočný uhol namiesto úplného otáčania o 360 stupňov. To skracuje dráhu zdvihu a skracuje časy cyklov, čo umožňuje výrobcom dosiahnuť vysokú rýchlosť výroby plytkých dielov a zároveň šetriť energiu v porovnaní s operáciami s plným zdvihom.
Otázka: Ako si vaše lisy so servomotorom udržujú rovnobežnosť posuvu počas asymetrických cyklov zaťaženia mimo stredu?
Odpoveď: Napriek tomu, že má len jeden spojovací bod, sane sú vedené predĺženými, presne opracovanými osembodovými lištami s mimoriadne malými vôľami. Táto robustná vodiaca konfigurácia funguje spolu s naším pevným, namáhaným C-rámom, aby absorbovala bočné sily a zabránila nakláňaniu sklzu počas tvarovacieho zdvihu.
Otázka: Ponúka spoločnosť Zhejiang Bolun High-Precision Machinery Co., Ltd. softvérové profily vyvinuté na mieru pre jedinečné, patentované procesy tvárnenia?
Odpoveď: Poskytujeme úplné služby výskumu a vývoja, dizajnu a prispôsobenia softvéru. Náš inžiniersky tím dokáže vyvinúť a integrovať prispôsobené profily pohybu, vrátane kriviek ťahania s konštantnou rýchlosťou alebo viackrokových prírastkových pulzných cyklov, priamo do riadiaceho systému lisu, aby vyhovoval vašim presným špecifikáciám materiálu a nástrojov.
Kontaktujte nás

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Čína
Pripravení začať?
Spojte sa s nami

Teraz!
ZHEJIANG BOLUN
