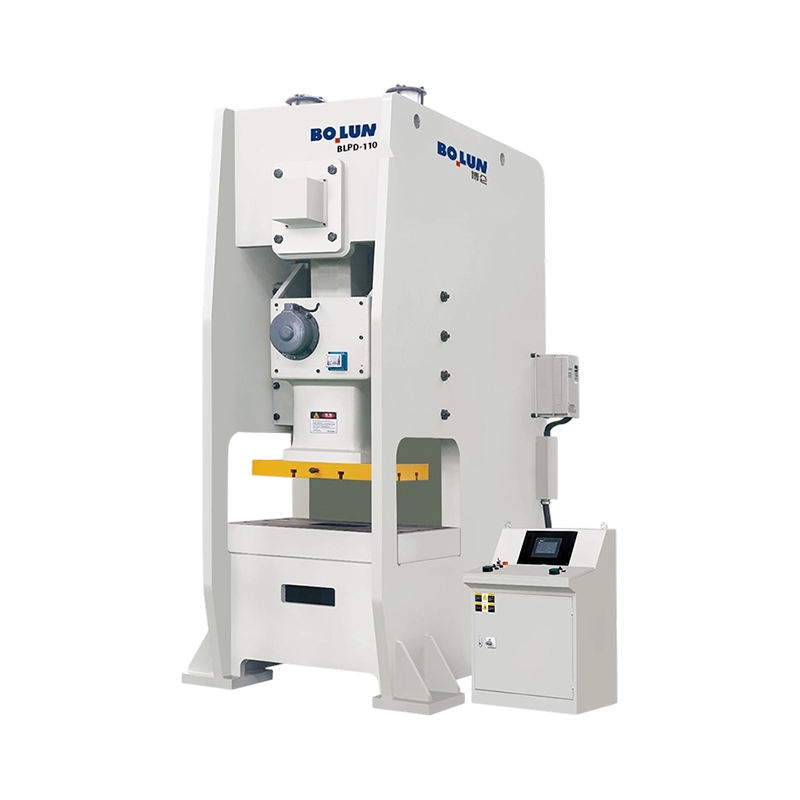


BLPD-110 Agile Precision Semi-Closed Single Point Power Press je vyvinutý pre vysokoúčinné lisovacie operác...
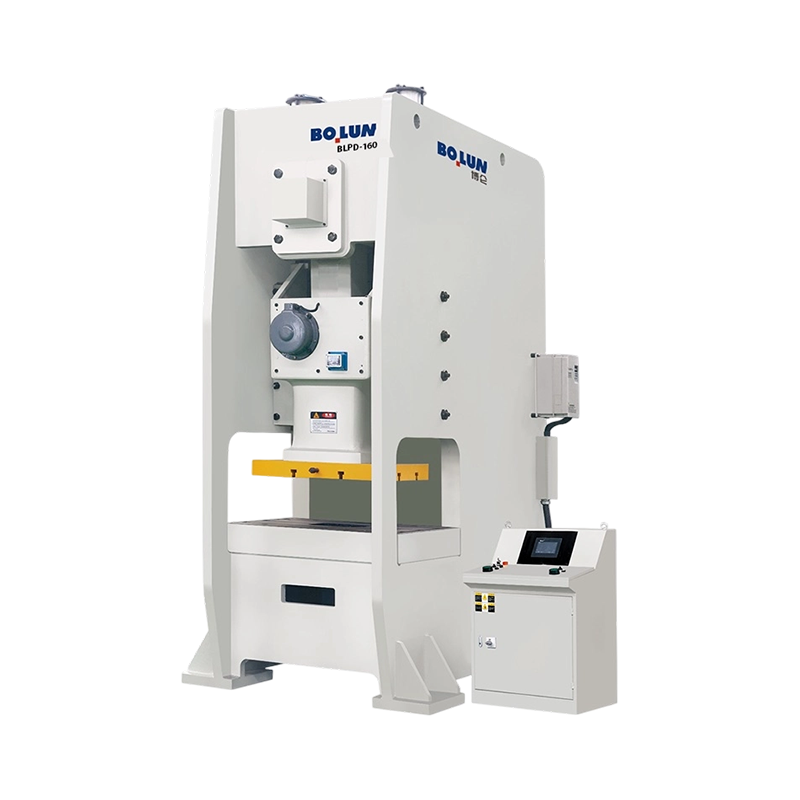
Polouzavretý jednobodový výkonný lis BLPD-160 s všestrannou vyváženou stabilitou poskytuje nominálnu kapaci...
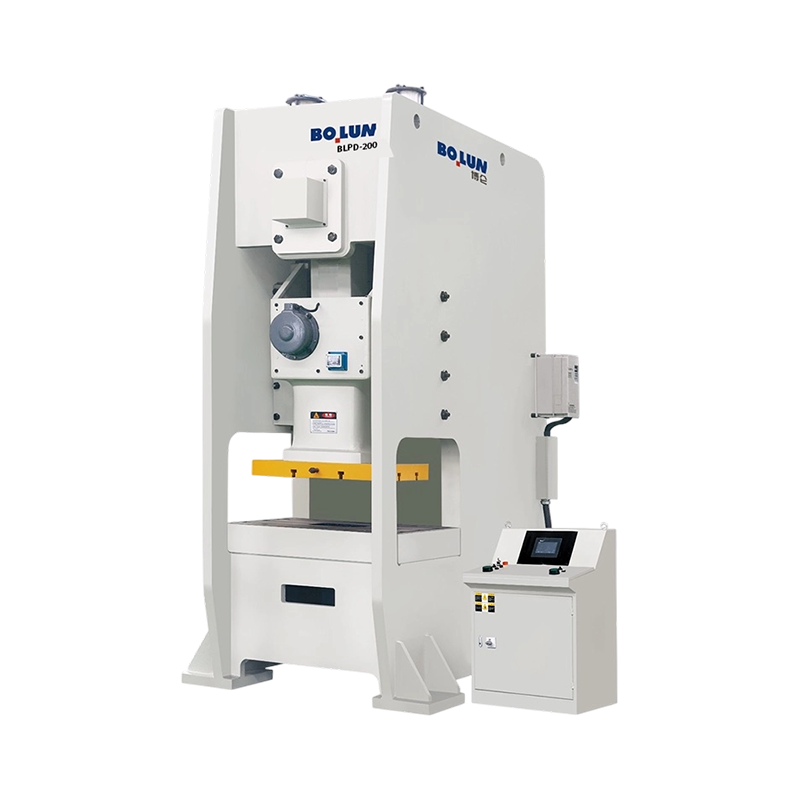
Veľkoformátový polouzavretý jednobodový výkonný lis BLPD-200 Heavy-Duty poskytuje nominálnu kapacitu 2000 k...
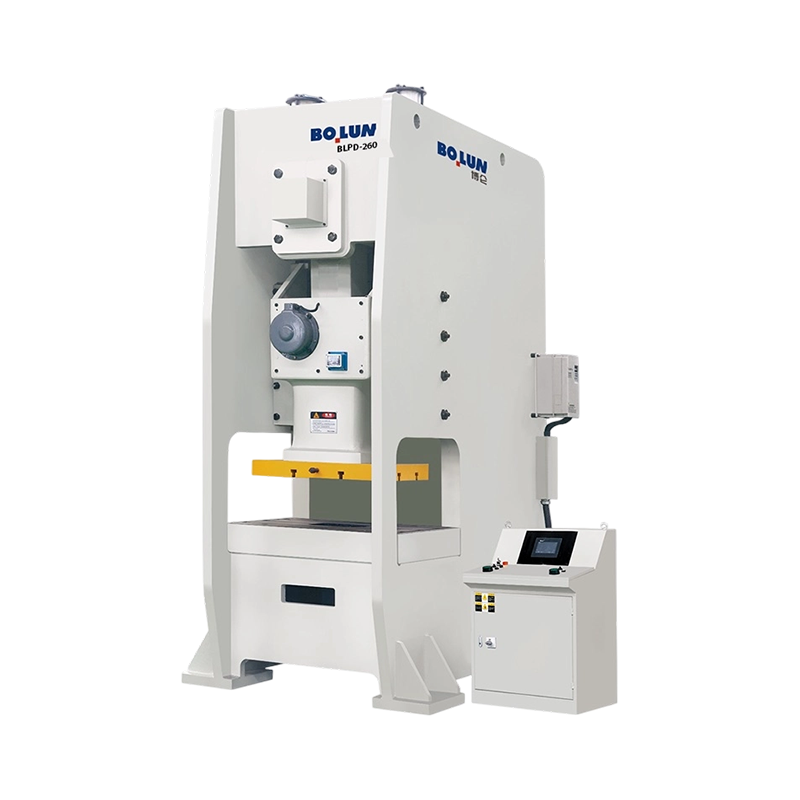
Hlboký polouzavretý jednobodový silový lis BLPD-260 Industrial Strength, vhodný na hlboké tvárnenie, ťažké ...
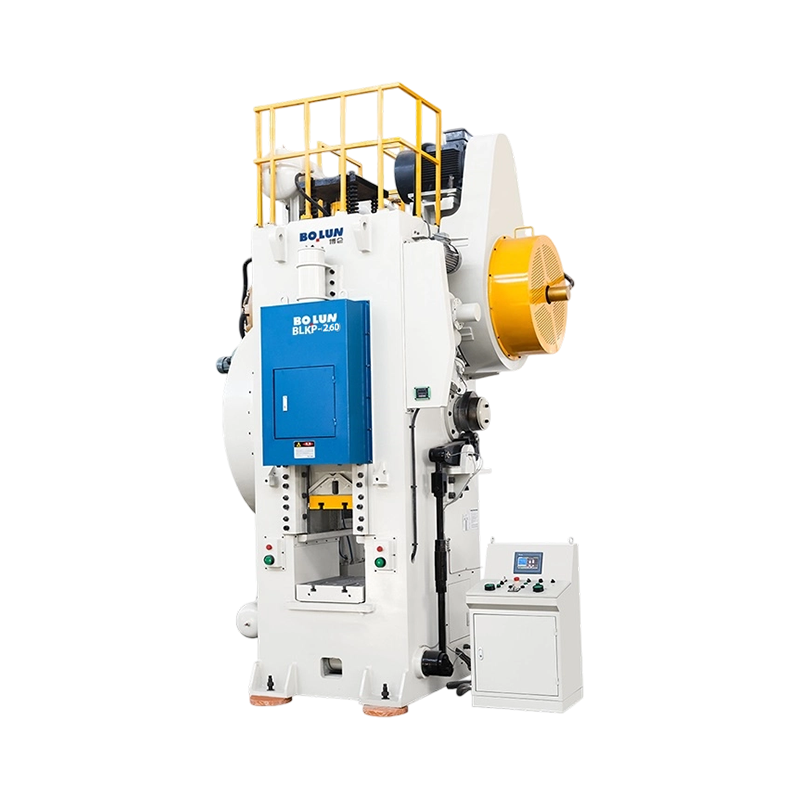
BLKP-260 agilné precízne kovanie za studena kolíkový typ Power Press poskytuje nominálnu kapacitu 2600 kN a...
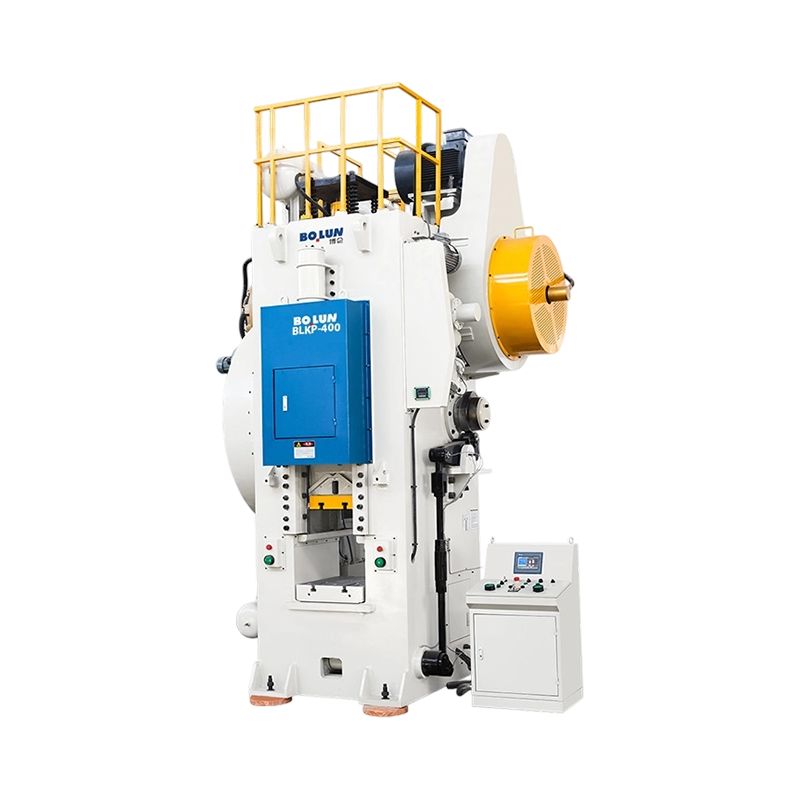
BLKP-400 Všestranný silový lis na kovanie za studena s vyváženým zdvihom poskytuje nominálnu kapacitu 4000 ...
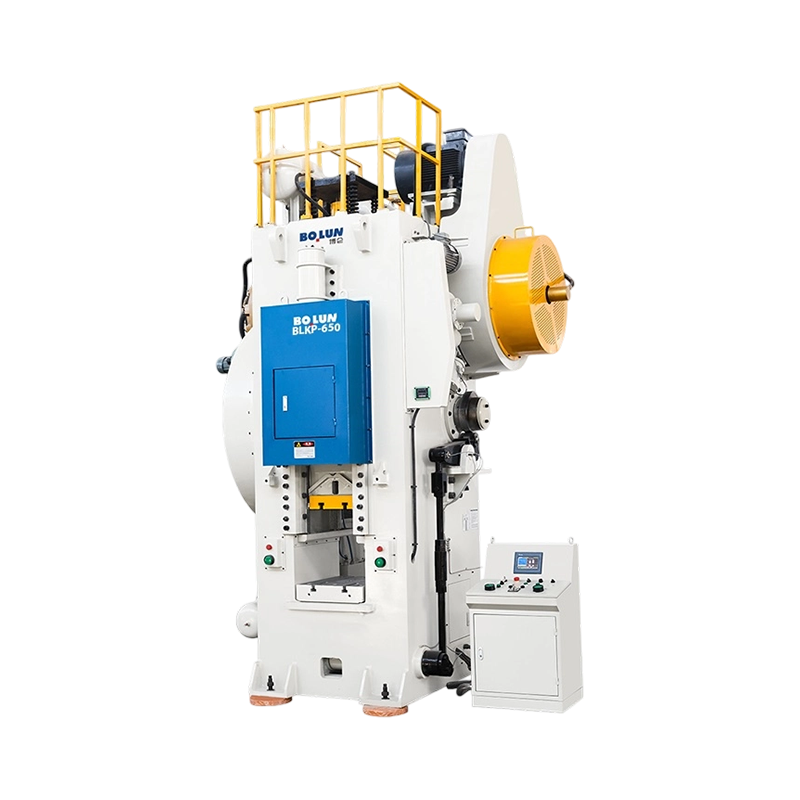
BLKP-650 Robustný vysokodeformačný kolíkový typ tlakového lisu na kovanie za studena poskytuje nominálnu ka...
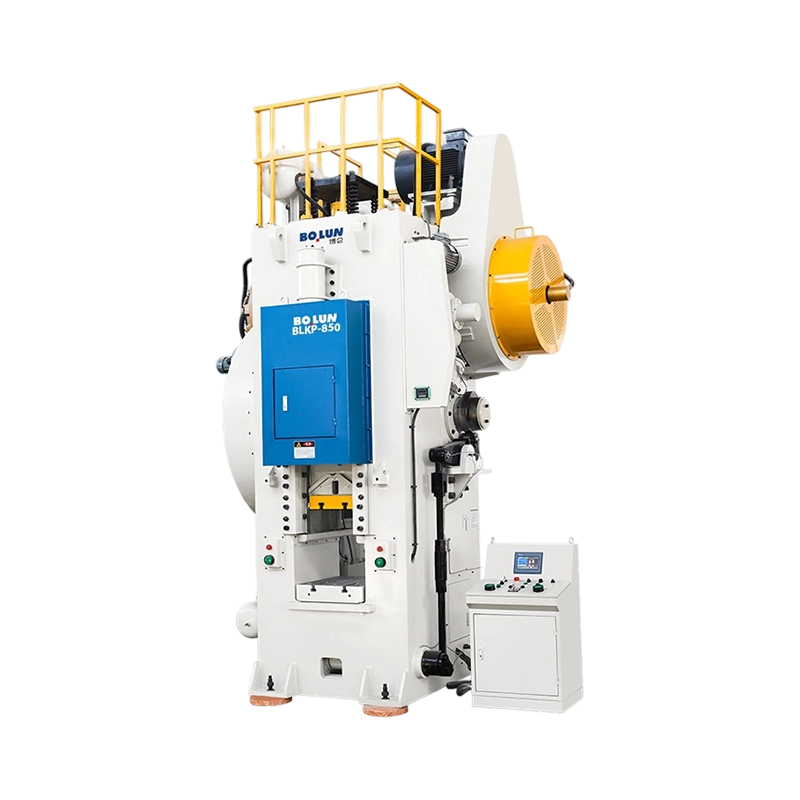
BLKP-850 Priemyselný vysokovýkonný vysokovýkonný lis na kovanie za studena poskytuje nominálnu kapacitu 850...
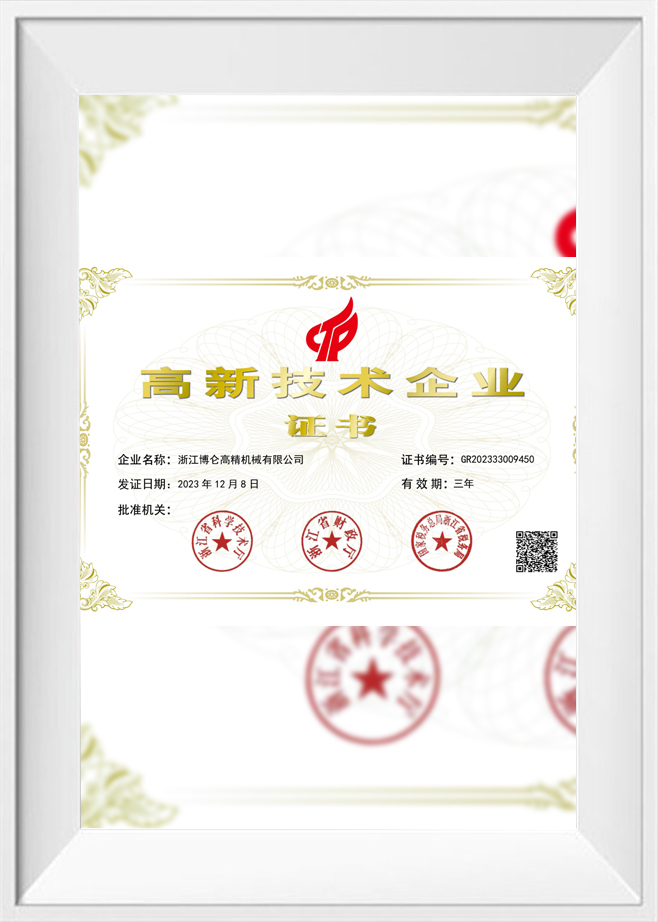
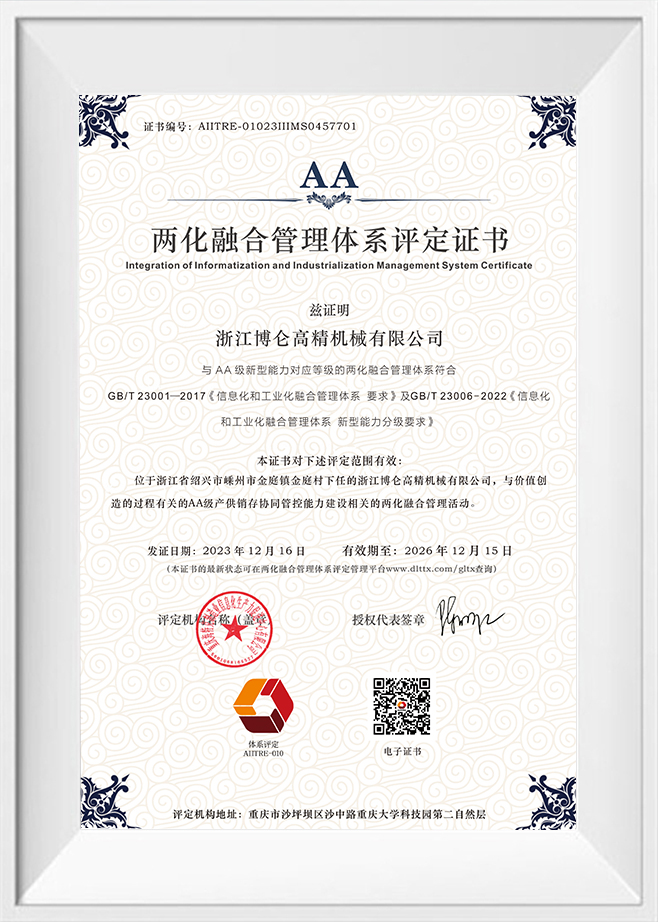
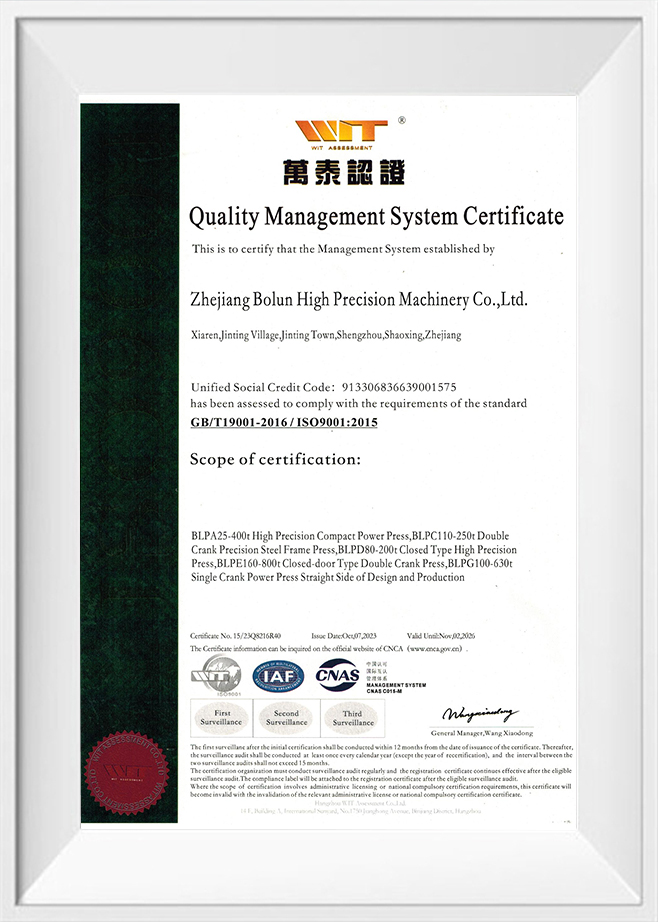
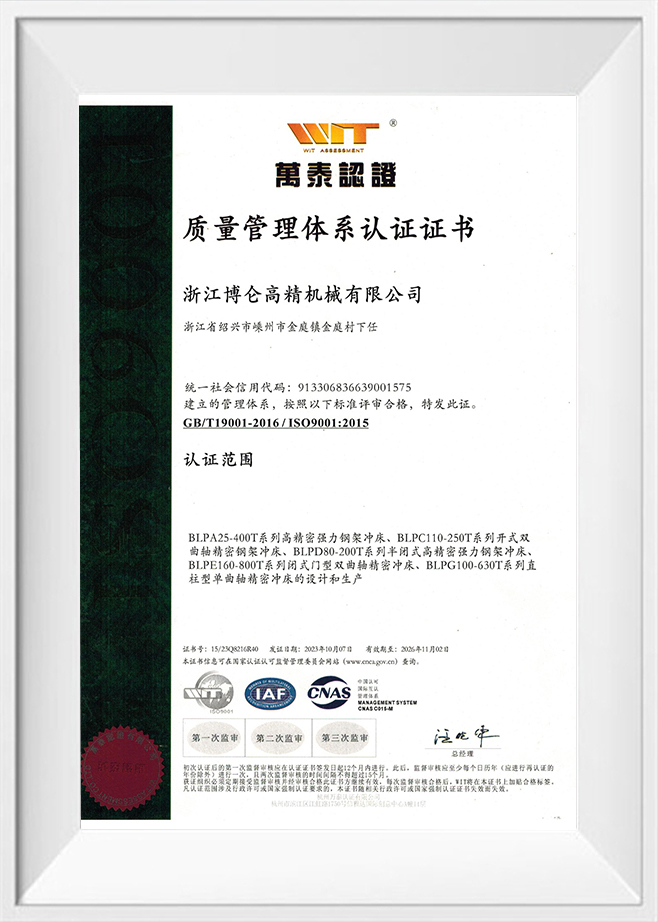
Ako Čína Továreň na lisy na lisovanie kovov a Výrobcovia presných lisov na lisovanie, Zhejiang Bolun High-Precision Machinery Co., Ltd. sa nachádza v provincii Če-ťiang, v srdci čínskej presnej výroby. Spoločnosť s dvoma desaťročiami hlbokých koreňov v strojárskej výrobe využila rozsiahle odvetvové skúsenosti a technické prelomy na to, aby sa vyvinula na moderný, vedúci podnik v oblasti zariadení na vysokopresné tvárnenie. Spájame výskum a vývoj, dizajn, výrobu, predaj a servis. Od našich začiatkov, keď sme prekonávali výzvy, až po súčasné vedúce postavenie v oblasti strojov na kovanie a odlievanie, spoločnosť Bolun Machinery vybudovala profesionálny, zrelý a efektívny systém riadenia výroby. Venujeme sa poskytovaniu vynikajúcich riešení priemyselných obrábacích strojov zákazníkom po celom svete.
 Viac o nás
BOLUN

0+
rokov
Skúsenosti v odvetví

0+
Vyrobené jednotky (predchádzajúci rok)

0+
Počet zamestnancov

0+
$
Miliónov ročná hodnota produkcie

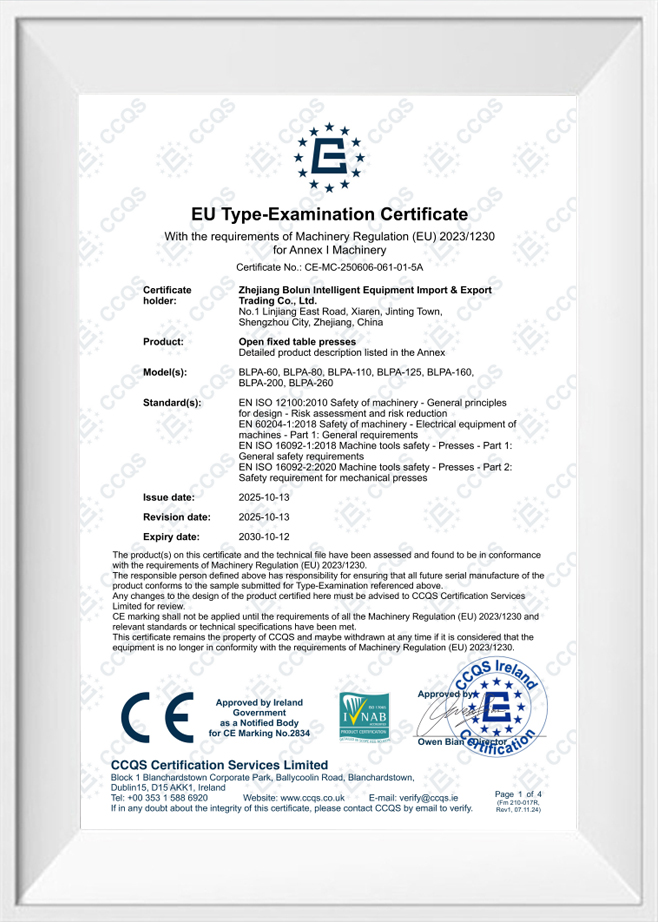
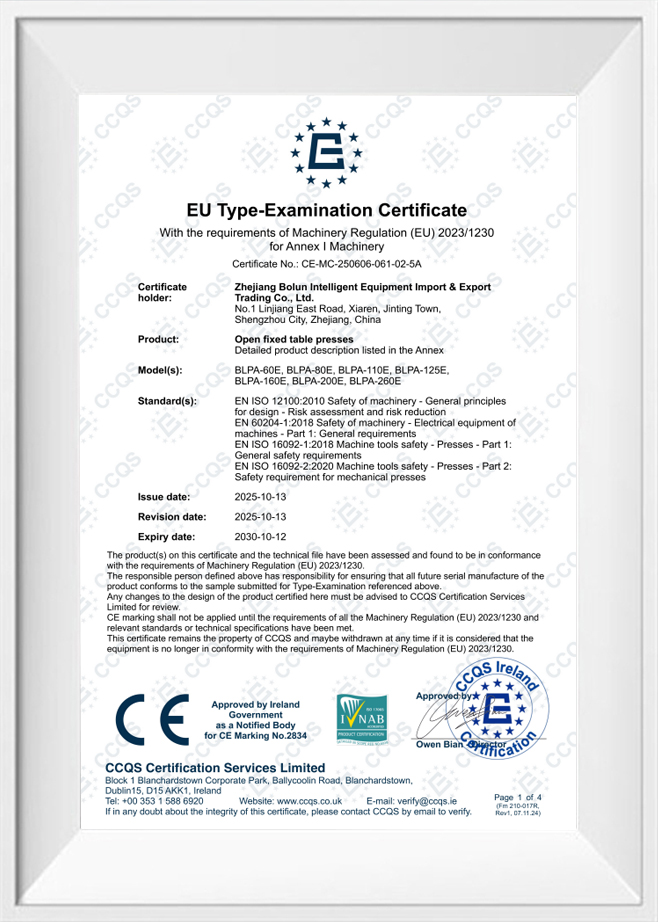
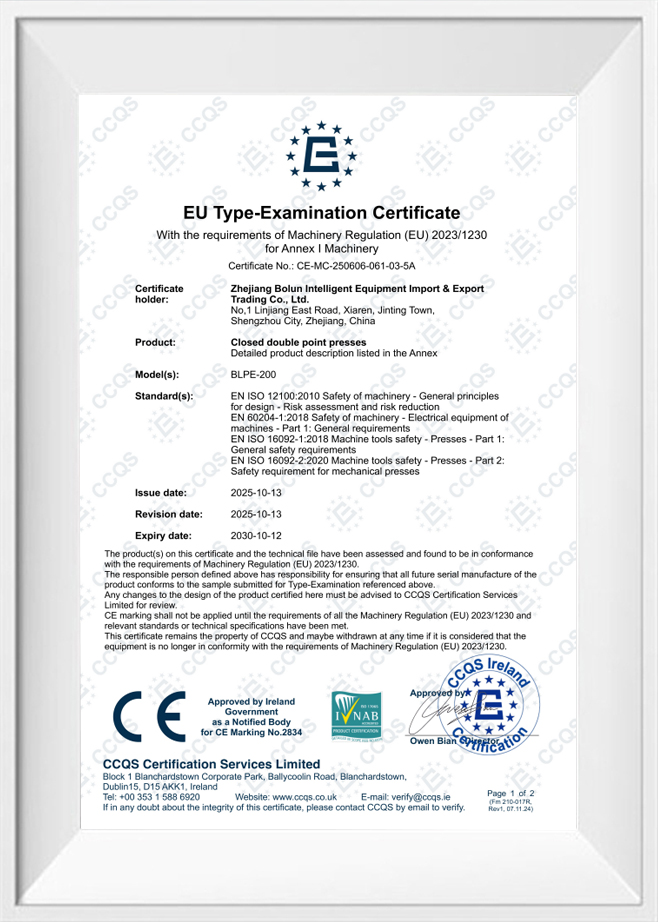
Jednobodový dizajn Jedno pripojenie pohonu v strede posúvača Dizajn s dvojitým bodom Dve prípojky pohonu sa rozprestierajú po posúvači Krátka ...
Krátka odpoveď: Ktorý typ rámu sa hodí k vašej práci An lisovací stroj otvoreného typu používa rám v tvare písmena C alebo medzerový rám, ktorý ponecháva tri strany pracovnej plochy prístupné, čo uľahčuje nakl...
Lis nie je jedna kategória strojov. Je to skupina strojov na tvárnenie kovov definovaná rámom, pohonom, spojovacími bodmi barana a zamýšľaným procesom. To je dôvod, prečo sa dva stroje s rovnakou tonážou môžu na tej istej matrici sprá...
Kupujúci, ktorý porovnáva 45-tonový lis s otvorenou medzerou pre konzolovú linku, často dostane dve ponuky, ktoré na papieri vyzerajú takmer identicky: rovnaká tonážna trieda, podobná veľkosť lôžka, podobná cena. Rozdiel sa prejaví ne...
Pri výrobe vysokofrekvenčného razenia pracuje presný raziaci lis často rýchlosťou presahujúcou stovky zdvihov za minútu. Za týchto intenzívnych pracovných podmienok sú oblasti fyzického kontaktu v rámci hlavného hnacieho hriadeľa, spojovacích článkov a klzných vodiacich koľajníc vystavené nepretržitým mikrotrecím silám. Toto trenie premieňa kinetickú energiu priamo na tepelnú energiu, čo spôsobuje rýchly nárast teploty v lokalizovaných komponentoch stroja. Bez vhodného zmiernenia táto akumulácia tepla spúšťa tepelnú rozťažnosť, ktorá mení mechanické vôle klzných rozhraní. Keď sa vôle zmenšujú, trenie sa ďalej zvyšuje, urýchľuje opotrebovanie povrchu a spôsobuje rozmerové odchýlky v hotových dieloch. Vyváženie tohto tribologického správania je rozhodujúce pre zabezpečenie štrukturálneho zarovnania a dlhodobej životnosti lisu počas predĺžených výrobných sérií.
Na kontrolu miery opotrebovania a riadenie tepla inžinieri analyzujú režimy mazania nosných komponentov. Keď lis pracuje pri vysokých rýchlostiach, je životne dôležité udržiavať súvislý tlakový olejový film medzi ložiskami čapu a kľukovým hriadeľom. Táto fólia zabraňuje priamemu kontaktu kovu s kovom, čím posúva profil opotrebovania z abrazívneho trenia na strih viskóznej kvapaliny. Pochopením prechodových stavov týchto hraničných mazív môžu výrobcovia optimalizovať fyzikálne klzné dráhy a rýchlosti prívodu oleja, čím sa zabezpečí, že strojové zariadenie bude fungovať v rámci bezpečných prevádzkových teplotných obálok bez obetovania presnosti lisovania.
Primárnou metódou na zabránenie hromadeniu tepla je implementácia nepretržitej slučky mazania oleja s reguláciou teploty. Radšej ako používanie statických olejových kúpeľov, moderné presný raziaci lis obsahuje systém núteného mazania, ktorý čerpá prefiltrovaný olej priamo do vysoko zaťažených trecích bodov. Tento systém funguje ako zdroj maziva aj ako médium na odvádzanie tepla. Olej absorbuje tepelnú energiu z vnútorných ozubených kolies, hlavných excentrických puzdier a vodiacich plôch pred tým, než sa vypustí do centrálnej nádrže. Odtiaľ je tlačená cez externý olejový chladiaci výmenník tepla, ktorý znižuje teplotu kvapaliny na špecifickú nastavenú hodnotu pred jej návratom do konštrukcie lisu.
Tento proces stabilizácie teploty zabraňuje lokalizovaným horúcim zónam rozširovať rám a meniť kritickú výšku zatvorenia. Spoločnosť Zhejiang Bolun High-Precision Machinery Co., Ltd. zabudováva do svojich lisovacích systémov vysokokapacitné jednotky tepelného riadenia na udržanie jednotnej teploty stroja počas 24-hodinových výrobných cyklov. Udržiavaním stabilného štrukturálneho teplotného gradientu sa lis vyhýba fyzickému posunu vo vodiacich dráhach posúvača, pričom zachováva medzery na úrovni mikrónov potrebné na lisovanie jemných konektorov a laminácií motora s vysokou toleranciou.
Výber materiálov ložísk a konštrukčných konfigurácií priamo určuje koeficient trenia a rýchlosť generovania tepla v rámci hlavného pohonu. Nižšie uvedená tabuľka uvádza výkonnostné charakteristiky rôznych ložiskových systémov používaných vo vysokorýchlostných aplikáciách.
| Typ konfigurácie ložiska | Maximálna praktická rýchlosť (RPM) | Rozsah koeficientu trenia | Miera rozptylu tepla (kW) | Typická prevádzková životnosť (hodiny) |
|---|---|---|---|---|
| Štandardné bronzové puzdro | 300 až 500 | 0,05 až 0,08 | 1.2 až 2.5 | 12 000 až 18 000 |
| Hydrostatické ložiskové ložisko | 600 až 1200 | 0,001 až 0,005 | 4,5 až 8,0 | Viac ako 35 000 |
| Hybridné keramické guľôčkové ložisko | 1000 až 1800 | 0,0015 až 0,003 | 3.2 až 5.5 | 25 000 až 30 000 |
| Hydrodynamické objímkové ložisko | 500 až 800 | 0,005 až 0,012 | 2,8 až 4,5 | 20 000 až 28 000 |
Údaje naznačujú, že konfigurácie hydrostatických ložísk ponúkajú najnižšie koeficienty trenia a najvyššie rýchlosti rozptylu pri nepretržitom zaťažení. Podporou rotujúceho hriadeľa na tlakovom olejovom vankúši tieto systémy eliminujú mechanický kontakt počas rotácie, udržujú mieru opotrebenia blízko nule a podstatne znižujú tvorbu tepla pri vysokorýchlostných, dlhodobých prevádzkach.
Mechanická presnosť zdvihu posúvača smerom nadol je udržiavaná predĺženými vodiacimi koľajnicami namontovanými na ťažkých vertikálnych stĺpoch rámu lisu. Keď presný lisovací lis zvláda záťaže mimo stredu, na posúvač pôsobia bočné prítlačné sily, ktoré ho tlačia proti vodiacim lištám. Aby sa zabránilo lokalizovanému zahrievaniu a opotrebovaniu v týchto kontaktných zónach, vysokorýchlostné lisy využívajú osembodové alebo dvanásťbodové ihlové valčeky alebo vodiace systémy s kompozitným povrchom. Tieto vodidlá rozdeľujú bočné sily na veľkú plochu, čím zabraňujú vysokej koncentrácii tlaku, ktorá by mohla pretrhnúť film maziva.
Tieto vodiace konštrukcie sú predpäté, aby sa minimalizovali vnútorné vôle, čím sa minimalizuje naklonenie posúvača. Na riadenie trecieho tepla vytváraného pozdĺž týchto dlhých klzných dráh môžu byť vnútorné chladiace kanály integrované do samotných vodiacich koľajníc. To zaisťuje, že sa teplo z kĺzania neprenesie do hlavných stĺpikov rámu, čo by inak spôsobilo asymetrické tepelné ohýbanie a nesprávne zarovnanie razníka. Bolun Machinery zdôrazňuje tieto vyvážené vodiace geometrie, aby sa zaručilo, že rovnobežnosť medzi posúvačom a podperou zostane v rámci prísnych tolerancií počas rýchlych, nepretržitých cyklov.
Udržiavanie presnosti na mikroúrovni počas miliónov cyklov s vysokým nárazom vyžaduje štrukturálne stabilný rám lisu, ktorý odoláva vnútornému posunu materiálu. Rámové zvarence vysokorýchlostného lisu sú vyrobené z hrubých oceľových plechov s vysokou pevnosťou v ťahu. Po zváraní je celý konštrukčný rám podrobený procesu tepelného uvoľnenia napätia, kde sa zostava zahrieva v peci, aby sa uvoľnili lokalizované vnútorné napätia vytvorené počas rezania a zvárania platní. Toto tepelné spracovanie zabraňuje pomalému deformovaniu kovu v priebehu rokov priemyselného používania, čím zaisťuje, že kritické vzdialenosti medzi sklíčkom a lôžkom zostanú nezmenené.
Stabilný rám odľahčený od napätia zaisťuje, že vodiace lišty zostanú rovnobežné a rovné, čím sa zabráni vysokému bodovému treniu, ktoré spôsobuje lokálne opotrebovanie. Táto stabilizácia materiálu je životne dôležitá pre zachovanie vyrovnania progresívnych nástrojov, pretože aj malá odchýlka v geometrii rámu môže spôsobiť opotrebovanie nástroja a znížiť kvalitu lisovaných dielov. Zabezpečením, že všetky rámové konštrukcie sú pred presným obrábaním štrukturálne uvoľnené, lis si zachováva svoje geometrické zarovnanie pod dynamickým namáhaním kontinuálnej vysokorýchlostnej výroby.
Otázka: Ako vaše konštrukčné inžinierstvo chráni lis na lisovanie kovov pred dlhodobou únavou pri nepretržitom vysokorýchlostnom nárazovom zaťažení?
Odpoveď: Zhejiang Bolun High-Precision Machinery Co., Ltd. vyrába odolné rámové zvarence skriňového typu s použitím oceľových plechov s vysokou pevnosťou v ťahu. Po výrobe sa celá konštrukcia podrobí dôkladnému procesu tepelného namáhania a žíhania, aby sa eliminovalo vnútorné napätie materiálu, čím sa zabráni fyzikálnemu skrúteniu a únave konštrukcie aj pri desaťročiach nepretržitých dynamických vplyvov.
Otázka: Aké systémy tepelného manažmentu sú integrované, aby sa zabránilo posunom posuvnej vôle v lise na lisovanie kovov s vysokým SPM?
Odpoveď: Naše lisy využívajú centralizovaný tlakový mazací systém, ktorý neustále cirkuluje teplotne regulovaný olej do všetkých kritických ložísk a vodiacich koľajníc. Smerovaním oleja cez externý aktívny chladič systém stabilizuje vnútorný teplotný gradient stroja, čím bráni tepelnej rozťažnosti, aby posunula vôle posúvača počas nepretržitých chodov.
Otázka: Ako si vaše systémy vodiacich líšt udržujú rovnobežnosť medzi klznou a podperou pri spracovávaní mimostredového zaťaženia?
A: Aby sme pôsobili proti bočným ťahovým silám, naše lis na lisovanie kovov modely sú vybavené celodĺžkovými nastaviteľnými osembodovými vodiacimi lištami. Tieto vodidlá sú predpäté na minimálne vôle a sú neustále mazané, čo zaisťuje pohyb posúvača po striktne vertikálnej dráhe a chráni progresívne matrice pred nerovnomerným opotrebovaním nástroja.
Otázka: Aký mechanizmus sa používa na zmiernenie silného spätného nárazu alebo prerazenia pri vysokotonážnom vysekávaní plechu?
Odpoveď: Lis je vybavený pneumatickými vyvažovacími valcami, ktoré kontinuálne napínajú posuvnú zostavu smerom nahor. Táto sila smerom nahor predpína hnaciu sústavu a eliminuje vôľu v ložiskách a prevodoch, absorbuje uvoľnenú energiu pri prerazení a chráni komponenty pohonu aj nástroje.
Otázka: Ako integrovaná hydraulická ochrana proti preťaženiu chráni drahé viacstupňové progresívne matrice pred náhlym poškodením?
Odpoveď: Priamo vo vnútri posúvača je zabudovaný rýchlo pôsobiaci vysokotlakový hydraulický systém ochrany proti preťaženiu. Ak formovací tlak prekročí bezpečnostné prahové hodnoty v dôsledku podávania dvoch listov alebo nesprávneho podávania, tlakový vypúšťací ventil sa otvorí v priebehu milisekúnd, aby okamžite zastavil pohyb posúvača, čím sa zabráni katastrofálnemu poškodeniu rámu lisu a nástrojov.
Kontaktujte nás

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Čína
Pripravení začať?
Spojte sa s nami

Teraz!
ZHEJIANG BOLUN
