Kupujúci, ktorý porovnáva 45-tonový lis s otvorenou medzerou pre konzolovú linku, často dostane dve ponuky, ktoré na papieri vyzerajú takmer identicky: rovnaká tonážna trieda, podobná veľkosť lôžka, podobná cena. Rozdiel sa prejaví neskôr – pri nastavovaní lisovnice, dierovaní mimo stredu alebo pri hlbokom ťahaní, pri ktorom je potrebná väčšia sila v zdvihu, než dokáže lis dodať. To je dôvod, prečo by mal výber stroja s otvoreným typom lisu začať tvárnením, nie stránkou katalógu.
Záver ako prvý: otvorený typ stroja na lisovanie je zvyčajne lepšou voľbou, keď úloha vyžaduje rýchly prístup k matrici, krátku výmenu a mierne tonážne okno. Lis s uzavretým rámom sa stáva bezpečnejšou voľbou, keď dominuje mimostredové zaťaženie, hlboké ťahanie alebo dlhodobá presnosť. Skutočné rozhodnutie spočíva na sile pri pracovnom zdvihu, vychýlení rámu, výške zatvorenia, veľkosti lôžka a stratégii ovládania – nie len na tonáži.
Lis otvoreného typu, často nazývaný lis s otvorenou medzerou alebo C-rám, ponecháva prednú časť a často aj zadnú časť a boky otvorené pre prístup k nástrojom. Toto rozloženie je praktické na razenie, dierovanie, ohýbanie, orezávanie, plytké kreslenie a zmiešanú výrobu, kde sa raznice vymieňajú niekoľkokrát denne. Otvorené hrdlo tiež umožňuje operátorovi alebo robotovi dosiahnuť oblasť matrice ľahšie ako na stroji s uzavretým rámom.
Kompromisom je tuhosť. Rám má v podstate tvar C, takže sa pri zaťažení vychyľuje. To ho nerobí menejcenným; vďaka tomu je vhodný pre iný pracovný profil. Lis s uzavretým rámom obklopuje dráhu nákladu stĺpikmi a je vo všeobecnosti tuhší, čo pomáha pri tesnej vôli matrice, ťažkých mimostredových zaťaženiach a procesoch, ktoré si vyžadujú konzistentnú paralelnosť barana k lôžku. Praktické porovnanie vyzerá takto:
| Úvaha | Stlačenie otvoreného typu | Lis uzavretého typu | Praktický efekt |
|---|---|---|---|
| Prístup k diere | Bežný je trojstranný prístup | Prístup je obmedzený stĺpikmi | Otvorený typ uprednostňuje častú výmenu a manuálne podávanie |
| Tuhosť rámu | Nižšie ako uzavretý rám s podobnou tonážou | Vyššie a súmernejšie | Tesný priestor a práca mimo stredu si vyžadujú väčšiu kontrolu na otvorenom type |
| Posteľ a hrdlo | K dispozícii sú široké postele; hĺbka hrdla obmedzuje časť obálka | Veľké postele a dlhé ťahy sú bežné | Veľké panely môžu vyžadovať dizajn s hlbokým hrdlom alebo uzavretým rámom |
| Typická práca | Prepichovanie, ohýbanie, orezávanie, plytké ťahanie, lisovanie na batérie | Ťažké ťahanie, presné tvárnenie, vysokotonážne lisovanie | O konečnom zápase rozhoduje tonážová krivka a profil zaťaženia |
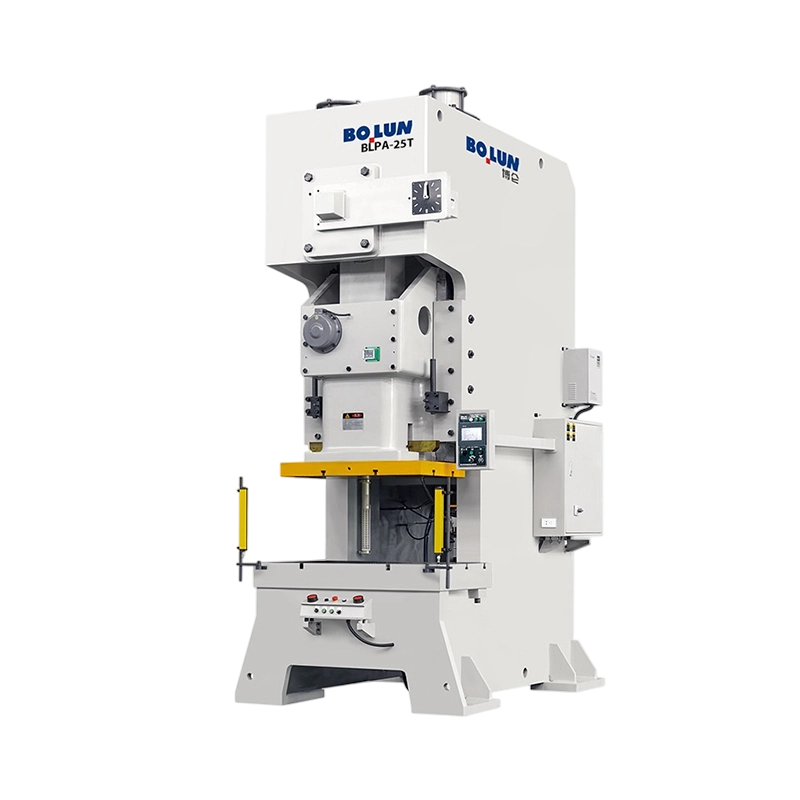
Bolunov rozsah otvoreného typu odráža túto logiku. Zahŕňa jednobodové modely BLPA, dvojbodové modely BLPC, modely BLPS s hlbokým hrdlom, modely BLAS poháňané servomotorom a modely BLPC2 s batériovým krytom. Na rade modelov záleží, pretože dvojbodový rám, hlboké hrdlo alebo servozásuvka menia druh práce, ktorú lis dokáže absorbovať – nielen cenu.
Menovitá tonáž nie je paušálne číslo dostupné kdekoľvek v ťahu. Na mechanickom lise sa dostupná sila mení počas zdvihu a nominálna menovitá hodnota je zvyčajne viazaná na špecifikovanú pracovnú polohu nad spodnou úvraťou. Matrica, ktorá potrebuje veľkú silu na začiatku zdvihu, môže preťažiť lis, ktorý vyzerá primerane podľa tonáže na štítku. To je dôvod, prečo môže byť 63-tonový lis bezpečnejší ako 80-tonový lis pre jednu úlohu a slabší pre inú.
Pri prvom odhade udržujte vypočítanú špičkovú tvarovaciu silu pod približne 70 – 80 % menovitej kapacity a potom overte krivku tonáže pri skutočnom pracovnom zdvihu. Ak sa časť vypočíta na 52 ton, 63-tonový rám automaticky nestačí. Rozloženie matrice, hrúbka materiálu, pevnosť v ťahu, šmyková plocha a hĺbka ťahu ovplyvňujú profil sily. Pri hlbokom ťahaní môže sila zostať vysoká na väčšiu vzdialenosť; pri zatemňovaní môže v blízkosti spodnej časti ostro vrcholiť.
Mimostredné zaťaženie je druhou pascou. Lis môže byť dimenzovaný na 100 ton v strede, ale matrica umiestnená ďaleko na jednej strane barana vytvára naklonenie barana, nerovnomerné zaťaženie lišty a zlú vôľu matrice. Na lise otvoreného typu je tento efekt výraznejší, pretože samotný rám sa vychyľuje. Požiadajte o prípustné mimostredové zaťaženie a rovnobežnosť barana pri zaťažení, nielen o statickú rovinnosť lôžka.
Priehyb nie je závada, ktorú treba odstrániť; je to vlastnosť, ktorú treba riadiť. Pri zaťažení má medzera v C-ráme tendenciu sa zatvárať a baranidlo sa môže mierne nakloniť vzhľadom na lôžko. Výsledkom môže byť nerovnomerný vstup razníka, rýchlejšie opotrebovanie lisovnice alebo výška otrepu, ktorý sa pohybuje po páse. Pre všeobecné prepichovanie a ohýbanie môže dobre postavený lis otvoreného typu udržať prijateľnú presnosť. Pre matricu s vôľou od razidla k matrici 0,03 – 0,05 mm na každej strane záleží na vychýlení rámu a vedení piesta viac ako 20 ton nominálnej kapacity navyše.
Počas obstarávania si vyžiadajte priehyb pri menovitom zaťažení, rovnobežnosť piesta s pracovným zdvihom a rovinnosť lôžka. Dodávateľa, ktorý môže poskytnúť namerané údaje, je ľahšie porovnávať ako dodávateľa, ktorý uvádza iba „vysokú tuhosť“. Ak aplikácia zahŕňa jemné strihanie, veľmi tesnú rovinnosť alebo dlhotrvajúcu progresívnu matricu, dizajn s uzavretým rámom môže byť ekonomickejšou odpoveďou, pretože znižuje množstvo kompenzácie presnosti zabudovanej do nástroja.
Jednobodové a dvojbodové modely Bolun s otvoreným typom používajú z tohto dôvodu rôzne usporiadanie rámu a posuvu. Kompaktný model BLPA vyhovuje menším nástrojom a častej výmene; Širší model BLPC poskytuje väčšiu plochu lôžka a dva spojovacie body pre matrice, ktoré potrebujú lepšie rozloženie zaťaženia cez sklz.
Lis môže mať dostatočnú tonáž a stále môže byť nepoužiteľný, pretože matrica sa nezmestí. Pred porovnaním ceny skontrolujte obal s nástrojmi. Užitočný kontrolný zoznam obsahuje:
Bežným obstarávacím rizikom je nákup výkresu dielu a zabudnutie zásobníka nástrojov. Ak má matrica hrubú podperu, vysokú súpravu vodiacich kolíkov alebo pneumatickú podložku, požadovaná výška uzáveru môže rýchlo rásť. Pridanie rozpery môže vyriešiť okamžité prispôsobenie, ale môže znížiť tuhosť a zmeniť pracovnú výšku. Pred objednávkou je lepšie potvrdiť celý zásobník matrice a rozsah nastavenia.
Väčšina lisov otvoreného typu používa mechanický pohon zotrvačníka so spojkou a brzdou. Sú jednoduché, produktívne a tímy údržby im rozumejú. Servolis nahrádza tento pevný posuvný pohyb programovateľnou krivkou. Šmykľavka sa môže pri kontakte s matricou spomaliť, zotrvať na dne a vrátiť sa rýchlejšie. V prípade hlboko ťahaného pohára môže táto kontrola zlepšiť tok materiálu a znížiť vrásky; pri piercingovej práci môže znížiť otrasy a hluk. Náklady sú vyššie, takže proces to musí odôvodniť.
Na jednobodovom servo lise otvoreného typu nie je praktickou výhodou „väčšia tonáž“. Je to kontrola rýchlosti a polohy prostredníctvom zdvihu. Na tom záleží, keď na tom istom stroji beží niekoľko produktov a skúšobný tím potrebuje vyladiť pohyb a nie meniť lis.
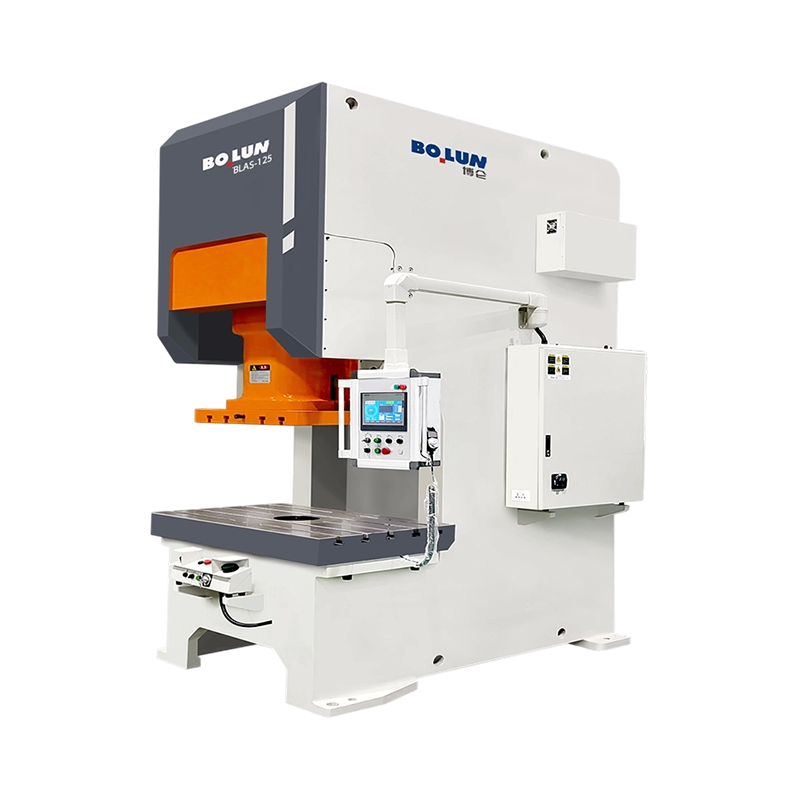 BLAS-125 Jednobodový servo lis s otvoreným typom Servolis s výkonom 1250 kN pre hlboké ťahanie a preťahovanie, s hĺbkou hrdla 350 mm a 180 mm posuvným zdvihom pre väčšie obrobky. Zobraziť produkt →
Pri širokých lisovniach alebo úlohách, kde je zaťaženie rozložené na veľké lôžko, môže dvojbodový otvorený lis znížiť tendenciu nakláňania sa. Bolunov model BLPC200 s extra širokým lôžkom je príkladom tohto usporiadania: poskytuje väčšiu plochu lôžka a dva spojovacie body, čo je užitočné, keď je matrica široká, ale proces stále ťaží z otvoreného predného prístupu.
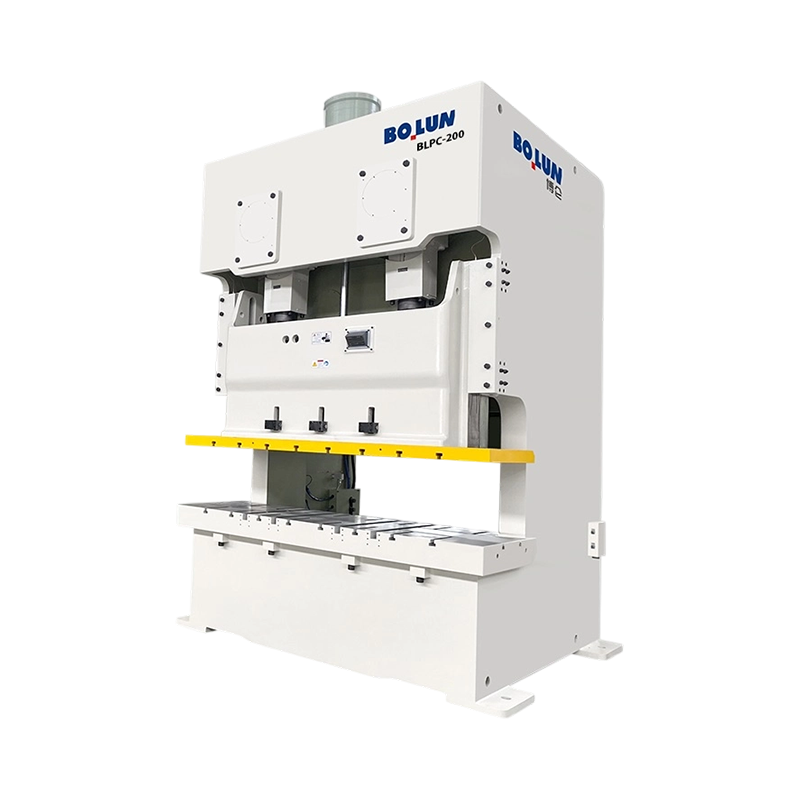 BLPC-200 Extra široký dvojbodový otvorený lis na posteľ Dvojbodový otvorený lis 2000 kN s pracovným stolom 2400 × 840 mm a 1980 mm medzi stĺpmi pre široké matrice a veľké plechy. Zobraziť produkt →
Bezpečnosť je súčasťou špecifikácie stroja, nie je príslušenstvom pridaným po dodaní. Lis otvoreného typu potrebuje ochranu, ktorá bráni prístupu k prevádzkovému bodu a zároveň umožňuje prácu matrice a posuvu. V závislosti od trhu a posúdenia rizika to môže zahŕňať pevné ochranné kryty, prepojené pohyblivé ochranné kryty, svetelné závesy, obojručné ovládače a opatrenia na zablokovanie/označenie. Elektrický a riadiaci systém by mal byť zdokumentovaný podľa príslušných noriem, ako je ISO 12100 pre hodnotenie rizík a IEC 60204-1 pre elektrické zariadenia. V Európe by sa stroj s označením CE mal dodávať s vyhlásením o zhode a technickou dokumentáciou; na iných trhoch stále platia miestne požiadavky.
Bežným skrytým nákladom je dodatočná montáž. Lis, ktorý sa dodáva s označením CE, ale bez súboru hodnotenia rizika, bez nákresov krytov a bez záznamu o overení, môže byť nákladné uviesť do súladu. Pred odoslaním si vyžiadajte bezpečnostný koncept, výkon zastavenia, logiku blokovania ochranného krytu a podporu náhradných dielov. Najlacnejšia ponuka sa môže stať najdrahším strojom, ak sa výroba nemôže spustiť, kým sa neopraví ochrana.
Video s prázdnou tlačou nie je dôkazom prijatia. Továrenské akceptačné skúšky by mali zahŕňať chod naprázdno pri nízkych a vysokých rýchlostiach, kontroly mazania, vzduchové a elektrické kontroly a validáciu bezpečnostnej funkcie. Geometrické kontroly by sa mali týkať rovinnosti lôžka, rovnobežnosti piesta s lôžkom a kolmosti pohybu piesta. Ak je to možné, spustite skutočnú matricu alebo reprezentatívnu skúšobnú matricu a zmerajte výšku otrepu, rovinnosť dielu a opakovateľnosť.
Akceptácia miesta pridáva efekty základov a inštalácie. Po vytvrdnutí základu a vyrovnaní lisu znova skontrolujte geometriu a spustite zaťažovací test. Mali by sa zaznamenať vibrácie, hluk, nárast teploty a odozva spojky/brzdy. V prípade servolisu overte naprogramované profily pohybu a výkon zastavenia vo výrobných podmienkach. Stroj, ktorý spĺňa statické špecifikácie, ale po inštalácii vytvára neprijateľný rozptyl dielov, nie je pripravený na odovzdanie.
Kúpna cena je len jeden riadok v nákladovom modeli. Kompatibilita nástrojov, podpora pri skúšaní lisovníc, náhradné diely, školenia, spotreba energie a prestoje ovplyvňujú skutočné náklady na diel. Pred podpisom si vyžiadajte tonážnu krivku, údaje o priehybe, výkres základu, požiadavky na úžitkové vlastnosti, zoznam odporúčaných náhradných dielov a plán údržby. Ujasnite si, ktoré komponenty sú vlastníctvom a ako rýchlo sa dajú vymeniť.
Pre lisovací stroj otvoreného typu, ktorý sa používa pri výrobe veľkého množstva zmesi, môže čas prestavby záležať viac ako na malom rozdiele v rýchlosti. Opýtajte sa, ako funguje upínanie matrice, nastavovanie posúvača a ukladanie receptov riadenia. Pre vyhradenú linku môže byť dôležitejšia opakovateľnosť a odozva služby. Dodávateľ so zdokumentovanými testovacími údajmi, jasnou dokumentáciou o bezpečnosti a miestnou servisnou podporou je zvyčajne lepším partnerom ako ten, ktorý si konkuruje len tonážou a cenou.
Séria Bolunovho hlbokého hrdla s otvorenými medzerami ukazuje, prečo na detailoch aplikácie záleží. Hlbšie hrdlo môže vyriešiť problém čiastočnej obálky, ale tiež mení tuhosť rámu a požiadavky na podlahovú plochu.
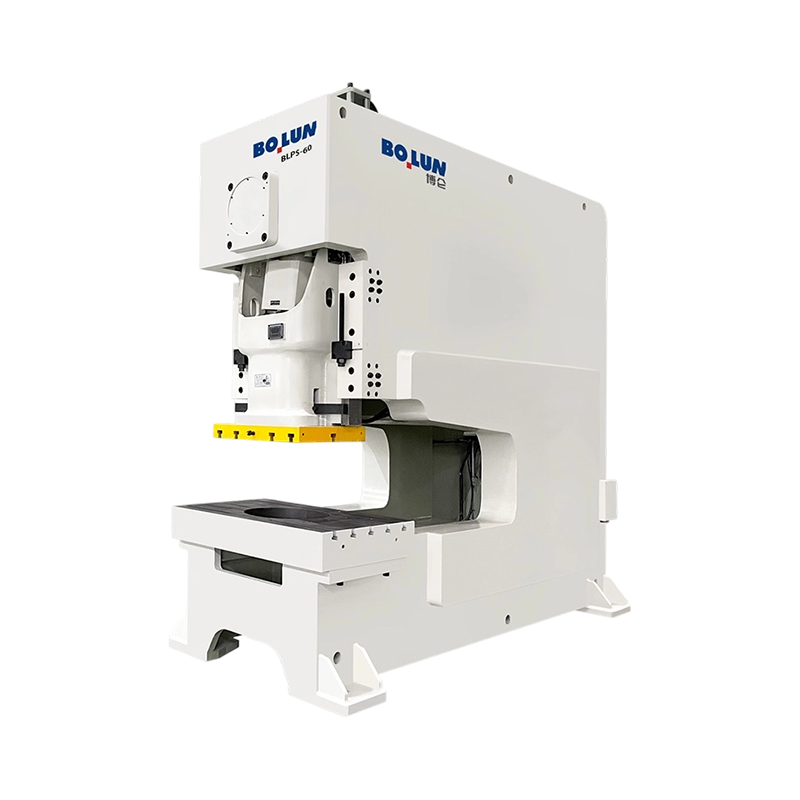 BLPS-60 Power Press s otvorenou medzerou a hlbokým hrdlom Hlboký lis s otvorenou medzerou 600 kN s hĺbkou hrdla 500–1200 mm a pracovným stolom 900 × 520 mm pre veľkoformátové plechy vyžadujúce rozšírený dosah. Zobraziť produkt →
Pre najbežnejšie razenie, ohýbanie, prepichovanie a plytké ťahanie poskytuje otvorený typ stroja s elektrickým lisom najlepšiu rovnováhu medzi prístupom, rýchlosťou výmeny a nákladmi. Je to praktická voľba, keď sa matrica často mení a zaťaženie je primerane vycentrované. Presuňte sa na dizajn s uzavretým rámom alebo ťažší otvorený typ konštrukcie, keď matrica potrebuje tesnú vôľu, zaťaženie je ďaleko mimo stredu, zdvih je hlboký alebo diel vyžaduje dlhodobú rozmerovú stabilitu.
Postup bezpečného nákupu je jednoduchý: definujte tvárniacu silu pri pracovnom zdvihu, potvrďte obálku matrice a uzatváraciu výšku, skontrolujte vychýlenie rámu a vedenie piesta, potom priraďte pohon a bezpečnostný balík k výrobnému plánu. Tonáž je hlavné číslo, ale lis, ktorý funguje dobre, je ten, ktorého rám, lôžko, zdvih a riadiaci systém zodpovedajú skutočnej úlohe.


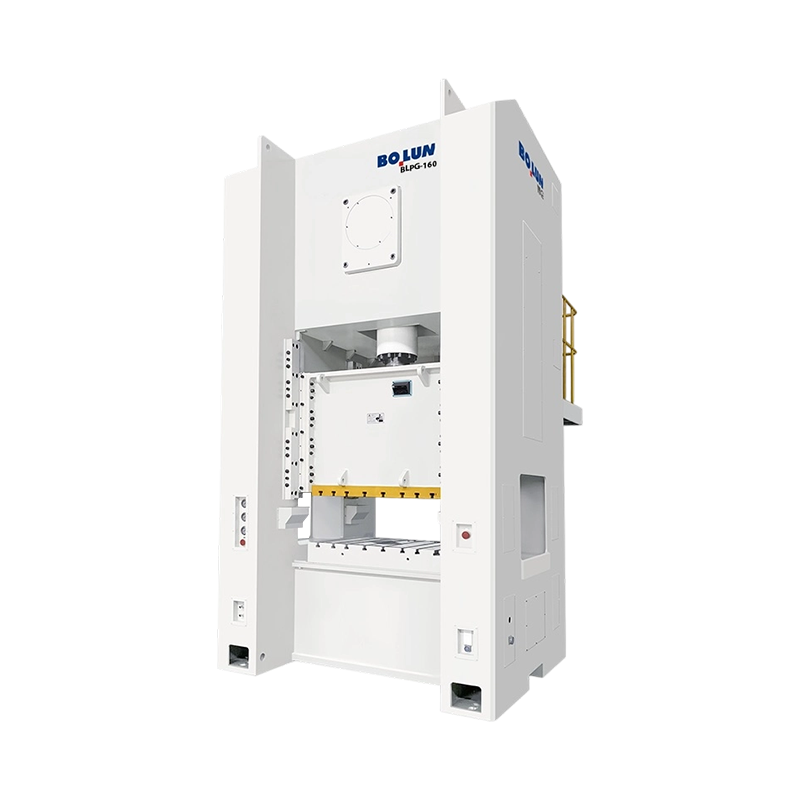
Pochopenie mechanických lisov a ich základných funkcií A ...
Krátka odpoveď: Ktorý typ rámu sa hodí k vašej práci An ...
Dva lisy môžu niesť 200-tonový štítok a stále vyrábať veľmi odlišné diely....
V oblasti tvárnenia kovov, výroby plechov, strihania a dierovania je lisovací...
Stredne veľký výrobca spojovacích materiálov nedávno čelil známemu problém...
Výrobný manažér v závode na výrobu kovových komponentov strednej veľkosti ...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Čína
Pripravený začať?
Get in Touch

Teraz!
ZHEJIANG BOLUN

