Dva lisy môžu niesť 200-tonový štítok a stále vyrábať veľmi odlišné diely. Dielňa, ktorá uvádza 2,5 mm konzolu z mäkkej ocele na lise s otvorenou medzerou a potom používa rovnaký nástroj na lise s uzavretým rámom, si zvyčajne všimne zmenu v prehnutí hrany, vo výške otrepu po šírke pásu a v tom, ako často je potrebné matricu ostriť. Tonážne číslo sa nezmenilo. Čo sa zmenilo, bolo to, ako veľmi sa rám pohol pri zaťažení.
Praktický záver prichádza ako prvý: keď sú tolerancie súčiastok úzke, nástroj je progresívna matrica alebo je lôžko širšie ako približne 1 200 mm, zvyčajne je tým správnym východiskovým bodom uzavretý lisovací stroj. Prvé veci, o ktorých treba rokovať, sú tuhosť rámu, využiteľný priestor matrice a charakteristika pohonu, nie hlavná tonáž. Pre jednoduché dierovanie a tvarovanie s veľkorysými toleranciami a úzkymi zvitkami dobre postavený lis s otvorenou medzerou často vykonáva prácu za menej peňazí a poskytuje lepší prístup z troch strán.
Všetko nižšie vysvetľuje, kde tá deliaca čiara vlastne leží, ako čítať špecifikáciu uzavretého rámu bez toho, aby ste boli zavádzaní, a ktoré detaily rozhodujú o tom, či stroj beží pätnásť rokov čisto, alebo sa pokojne stane zdrojom šrotu, prestojov a opráv lisovníc.
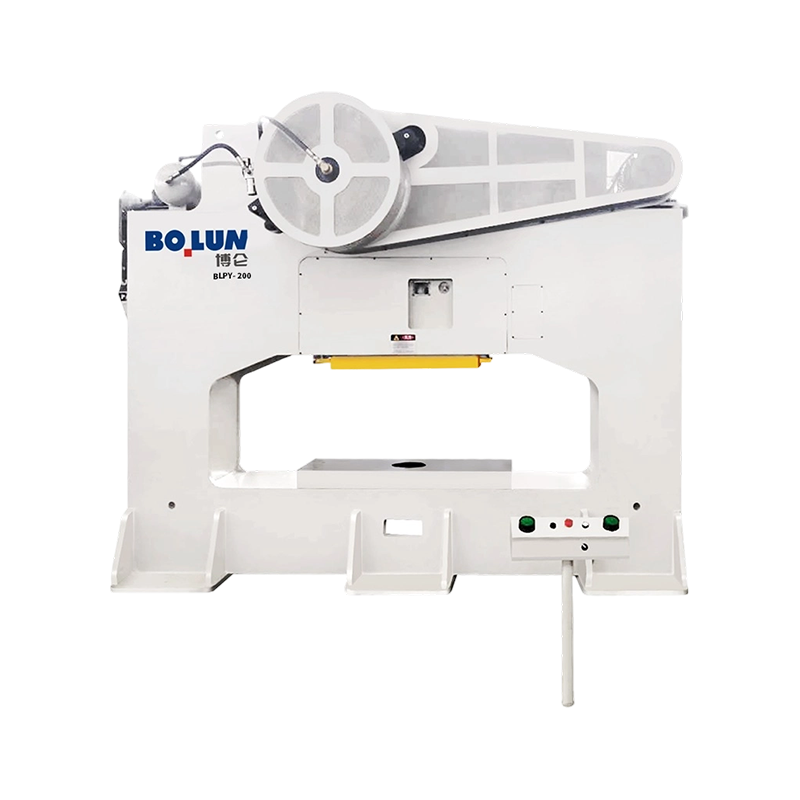
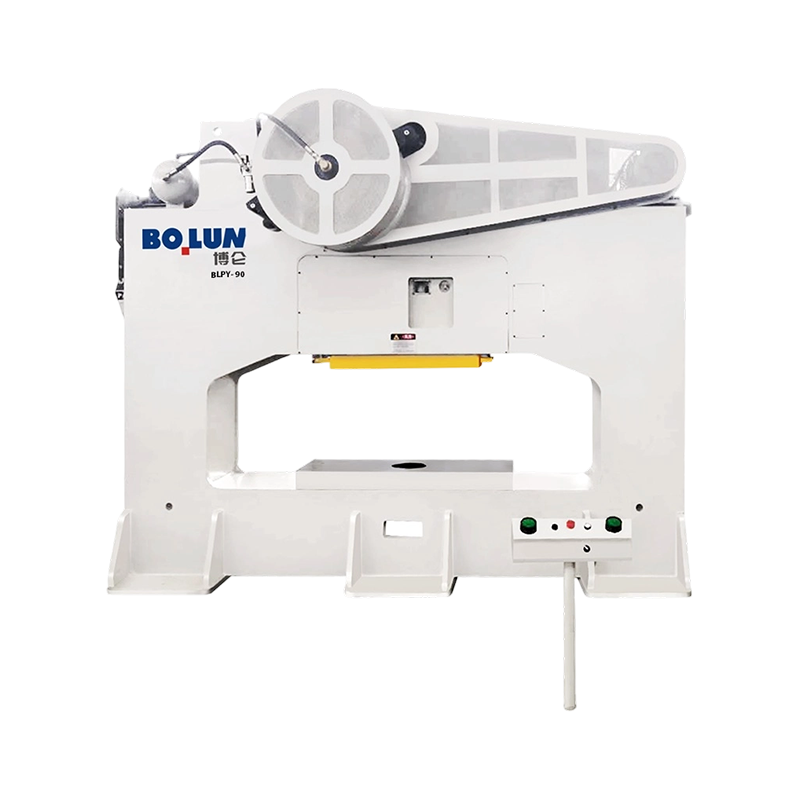
Lisovací rám je pružina. Pri zaťažení sa natiahne vertikálne a v prevedení s otvorenou medzerou sa aj otáča, pretože dráha nákladu má tvar C a je podopretá len na jednej strane. Vertikálny úsek je zvládnuteľný; uhlová rotácia je to, čo poškodzuje smrť. Keď sa šmýkadlo nakloní o niekoľko stotín milimetra cez posteľ, vôľa od razníka po zápustku prestane byť rovnomerná. Rezná vôľa v plechu je zvyčajne 5 až 8 percent hrúbky na každej strane, takže na 1,5 mm materiáli je prijateľné okno okolo 0,075 až 0,12 mm. Rám, ktorý sa otáča dostatočne na to, aby zjedol polovicu okna na jednom konci postele, efektívne skracuje životnosť vašej kocky na polovicu a zvyšuje výšku otrepu na tejto strane.
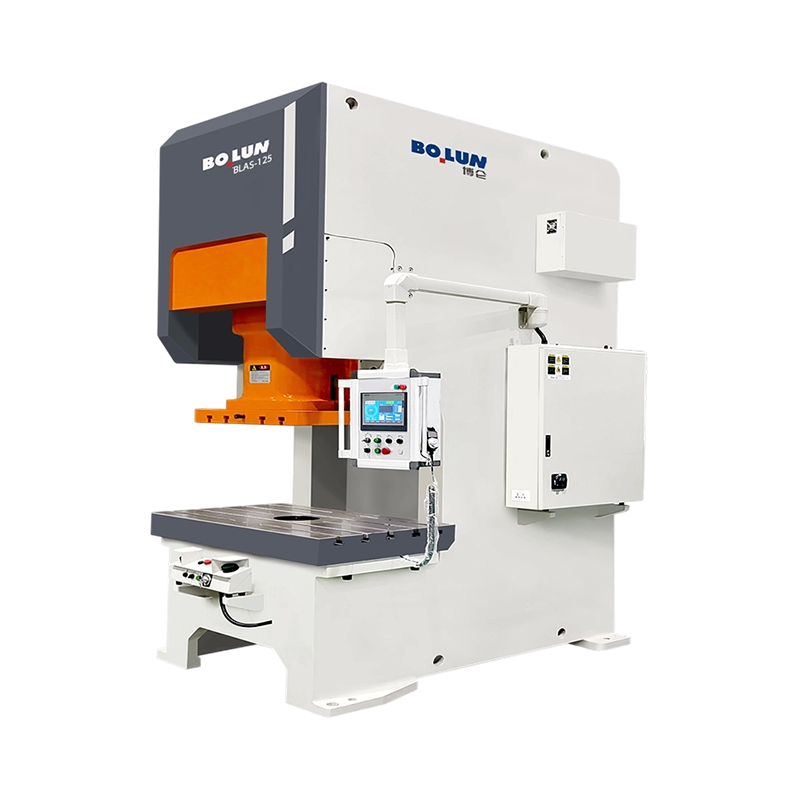
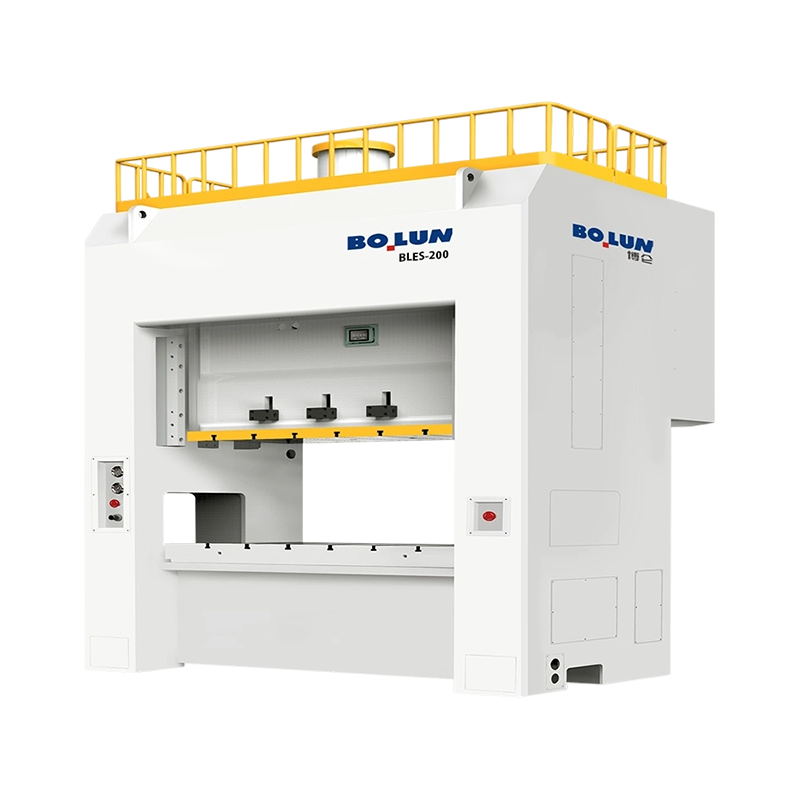
Lisy s uzavretým rámom obklopujú dráhu nákladu dvoma stĺpikmi a korunou, takže sila prechádza cez symetrickú štruktúru. Vertikálne vychýlenie stále existuje, ale uhlové vychýlenie na posúvači je oveľa menšie a rovnobežnosť medzi posúvačom a podperou zostáva v rámci tolerancie po celej šírke lôžka. V praxi je to to, čo vám kúpi konzistentnú výšku otrepu, lepšiu rovinnosť ťahaných dielov, dlhšiu životnosť razidla a matrice a schopnosť spustiť progresívny nástroj so štyrmi alebo šiestimi stanicami rezania súčasne bez toho, aby pás kráčal do strán.
Kompromisom je prístup. V stroji s uzavretým rámom materiál normálne vstupuje spredu dozadu, cievky a podávače sú nastavené v tomto smere a bočný prístup pre ručné nakladanie je obmedzený. Ak váš proces závisí od nakladania operátorov z troch strán alebo potrebujete zavesiť dlhé diely z boku nástroja, úprimnejšia odpoveď je dizajn s otvorenou medzerou alebo polouzavretý. Naše vlastné porovnanie dvoch architektúr, vysvetlený tlakový lis otvoreného typu verzus uzavretý typ , pokrýva geometriu podrobnejšie, ak ich stále vážite.
| Faktor výberu | Lis s otvorenou medzerou | Lis s uzavretým rámom |
|---|---|---|
| Správanie rámu pri zaťažení | Vertikálne roztiahnutie plus viditeľné uhlové natočenie medzery | Prevažne vertikálne natiahnutie, malá uhlová chyba |
| Paralelnosť medzi posúvaním a podperou | Zmeny v závislosti od zaťaženia a polohy zaťaženia | Drží tesne po celej šírke postele |
| Tolerancia mimostredového zaťaženia | Nízka; náklad musí zostať blízko stredu medzery | Stredné až vysoké, najmä s dvojbodovým sklzom |
| Presnosť dielu a konzistencia otrepov | Prijateľné pre všeobecnú prácu | Lepšie pre úzku toleranciu a progresívnu prácu |
| Zomrieť život | Kratšie tam, kde je výrazný sklon | Dlhšie, pretože vôľa zostáva jednotná |
| Prístup operátora a matrice | Vynikajúce spredu, zľava aj sprava | Len predné a zadné; bočný prístup obmedzený |
| Typické hmotnostné pásmo | Približne 10 až 250 ton | Zhruba 60 až 1 000 ton a viac |
| Podlahová plocha pre rovnakú tonáž | Väčší záber vzhľadom na kapacitu | Kompaktnejšie na tonu sily |
Uzavreté rámy nie sú všetky skonštruované rovnakým spôsobom a výber konštrukcie ovplyvňuje prepravu, údržbu a správanie stroja po desiatich rokoch ťažkého vysekávania.
Monoblokový rám je odliaty alebo vyrobený ako jeden kus, alebo zvarený a potom zbavený pnutia a opracovaný ako jeden celok. Je to najtuhšia možnosť na kilogram ocele, nemá žiadne predpätie na uvoľnenie a poskytuje najpredvídateľnejšiu krivku vychýlenia. Obmedzením je logistika: rám je najťažšia jednotlivá položka, zvyčajne potrebuje plochý stojan alebo hromadnú zásielku namiesto kontajnera a plán vybavenia vo vašom závode sa musí vyriešiť pred nákupnou objednávkou, nie po nej. Oprava po havárii je tiež ťažšia, pretože tam nie sú žiadne spojovacie tyče, ktoré by sa dali znovu podložiť.
Rámy spojovacích tyčí are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
Polouzavretý stroj zachováva bočné stĺpiky, ale ponecháva prednú a zadnú časť viac otvorenú ako úplne uzavretý rám. Sedí medzi dvoma rodinami a je užitočný tam, kde chcete lepšiu tuhosť ako lis s otvorenou medzerou, ale stále potrebujete veľkorysý predný prístup pre dlhé alebo nepohodlné časti. Nie je náhradou za skutočný uzavretý rám v progresívnej matrici, ktorá sa pohybuje blízko menovitej tonáže.
Bez ohľadu na to, akú konštrukciu si vyberiete, požiadajte o najťažší kus, body na zdvíhanie a ťažisko. Tieto tri čísla rozhodujú o vašej nosnosti žeriavu, šírke dverí a nákladoch na inštaláciu a často chýbajú v cenovej ponuke, ktorá sa zameriava len na tonáž a veľkosť lôžka.
Počet pripojovacích bodov snímky je rozhodnutím o dráhe zaťaženia, nie marketingovou funkciou. Jednobodový posúvač je poháňaný jednou ojnicou v strede posúvača. Je to jednoduché, nákladovo efektívne a úplne postačujúce, keď pracovná sila zostáva blízko stredu lôžka a nástroj je relatívne úzky.
Dvojbodový posúvač je poháňaný dvoma spojovacími tyčami, po jednej na každej strane. Pri excentrickom zaťažení šmýkadlo oveľa lepšie odoláva nakloneniu, pretože druhý spojovací bod funguje ako momentová zábrana. To je dôležité v troch bežných situáciách: progresívne matrice, kde niekoľko staníc reže súčasne v rôznych polohách, široké lôžka, kde pás prechádza cez 1 500 mm alebo viac, a úlohy, kde je nástroj zámerne posunutý na jednu stranu, aby vyhovoval zvitkovej linke alebo prenosovému systému.
Praktické pravidlo je jednoduché. Ak je matrica širšia ako približne 60 percent šírky lôžka alebo ak je tonáž sústredená smerom od stredu o viac ako zhruba štvrtinu dĺžky lôžka, je bezpečnejšou voľbou stroj s dvoma hrotmi. Jednobodový lis sa dá prevádzkovať týmto spôsobom, ale míňate život, aby ste ušetrili kapitálové náklady.
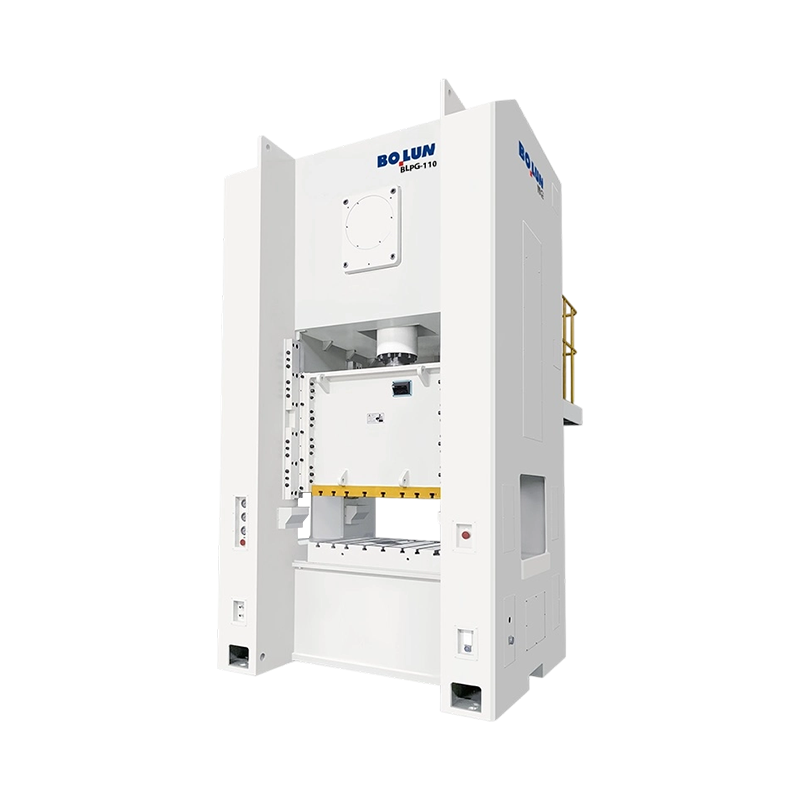
Tu si svoje miesto získavajú aj širokoposteľové jednobodové stroje. Uzavretý jednobodový lis so širokými dverami a veľkým lôžkom, ako napríklad séria BLPG, poskytuje dobrý prístup spredu pre veľké panely pri zachovaní tuhosti uzavretého rámu a vyhovuje prácam, kde je náklad skutočne vycentrovaný, ale časť je fyzicky veľká. Naproti tomu rodina s dvojitým hrotom je ťažným koňom pre progresívne a viacpolohové nástroje. Reprezentatívnym príkladom je 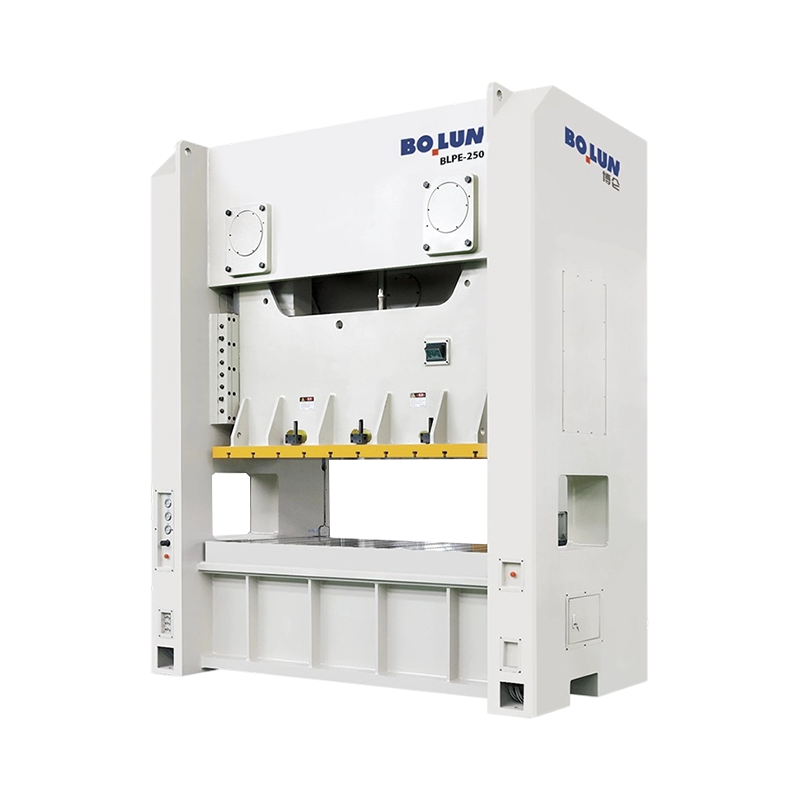 BLPE-250 dvojbodový dvojbodový uzavretý lis so širokým lôžkom 2500 kN BLPE-250 spája lôžko 2500 × 1000 mm s tuhosťou uzavretého rámu pre veľké progresívne a viacpolohové nástroje. Zobraziť produkt → konfigurácia, ktorá spája široké lôžko s dvoma spojovacími bodmi a robustným rámom pre nepretržitú výrobnú prácu.
Rám rozhoduje o tom, ako rovno stroj zostane. Pohon rozhoduje o tom, čo šmýkadlo robí na ceste dole, a to zase rozhoduje o tom, aké procesy môže stroj skutočne vykonávať. U mechanických lisov s uzavretým rámom dominujú štyri usporiadania, ktoré nie sú vzájomne zameniteľné.
Klasický kľukový pohon premieňa energiu rotujúceho zotrvačníka na sínusový posuvný pohyb. Je efektívny, mechanicky jednoduchý a nenáročný na údržbu. Rýchlosť kĺzania vrcholí v strede zdvihu a klesá smerom k dolnej úvrati, takže materiál strávi primeranú dobu kompresiou v blízkosti dna. Kľukové pohony vyhovujú vysekávanie, dierovanie, ohýbanie, plytké tvarovanie a všeobecné lisovanie, kde je potreba sily blízko spodnej časti zdvihu.
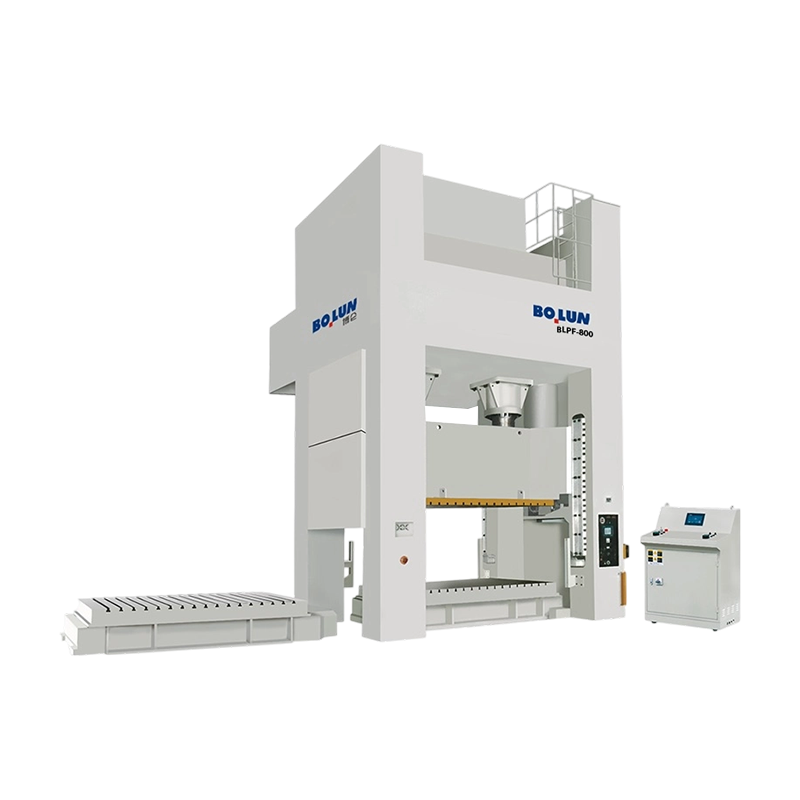
Excentrický prevod medzi zotrvačník a ojnicu umiestňuje veľké ozubené koleso a excentrické ložisko, čo zvyšuje násobenie krútiaceho momentu v blízkosti spodnej úvrate a umožňuje dlhší zdvih bez proporcionálne väčšieho hádzania kľuky. Výsledkom je vysoká dostupná sila pri nízkom zdvihu, čo je presne to, čo hlboké ťahanie, tvárnenie za studena a hrubé plechy potrebujú. Tieto stroje majú tendenciu byť veľké: dlhý zdvih, široké lôžko, vysoká tonáž a zotrvačník dimenzovaný skôr na ťažký jeden zdvih než na nepretržitú ľahkú prácu. Tam, kde práca vyžaduje schopnosť hlbokého zdvihu pri vysokej tonáži, 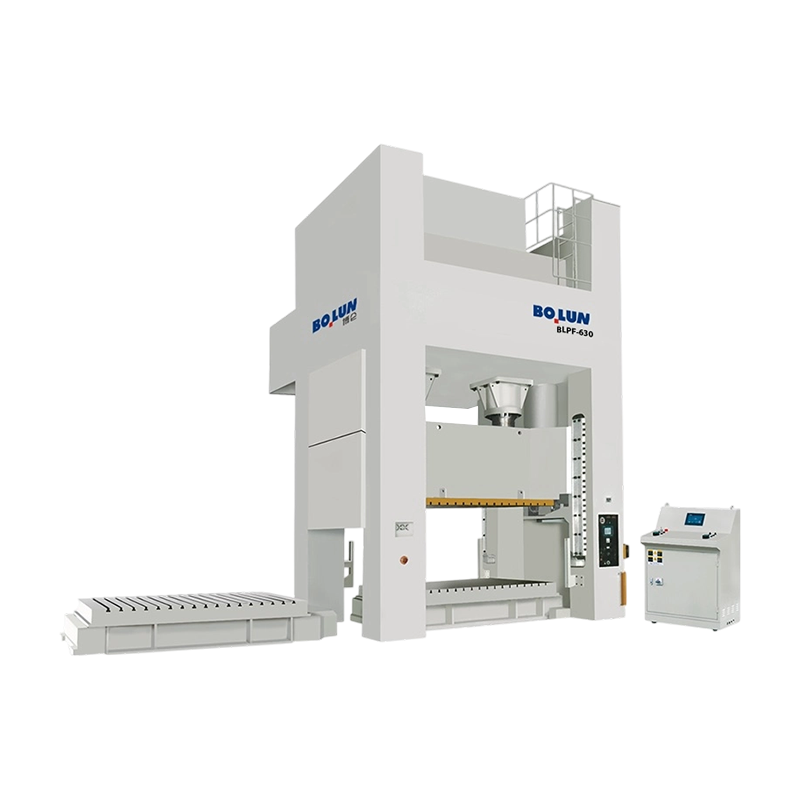 Dvojbodový lis s excentrickým ozubeným kolesom s hlbokým zdvihom BLPF-630 Excentrický ozubený lis 6300 kN so zdvihom 400 mm a vankúšom 800 kN pre vysokotonážne hlboké ťahanie a komplexné tvárnenie. Zobraziť produkt → špecifikácia je druh stroja na porovnanie s výpočtom tvarovacej energie, nielen s výpočtom tonáže.
Servolis nahrádza zotrvačník a spojku motorom a skrutkovým alebo kľukovým mechanizmom, ktorý je možné naprogramovať. Šmykľavka sa môže spomaliť cez rez, zotrvať na dne, čiastočne sa vrátiť alebo sa priblížiť rýchlo a pomaly. Táto flexibilita sa vypláca pri tichom vysekávaní, pri kreslení, kde chcete kontrolovanú rýchlosť razenia cez materiál, pri razení, kde krátka doba zotrvania zlepšuje výplň, a pri prácach, kde ten istý stroj musí používať niekoľko rôznych nástrojov. Limity sú rovnako reálne: dostupný krútiaci moment pri nízkych otáčkach, energia na zdvih, náklady na motor a pohon a skutočnosť, že využiteľná energia servostroja je konečná, ako veľký zotrvačník nie je obmedzený. Ak váš proces vyžaduje veľmi ťažký jeden zdvih, skontrolujte energetickú hodnotu v kilojouloch, nielen tonáž.
Dvojbodový servostroj namontovaný na ráme, ako napr 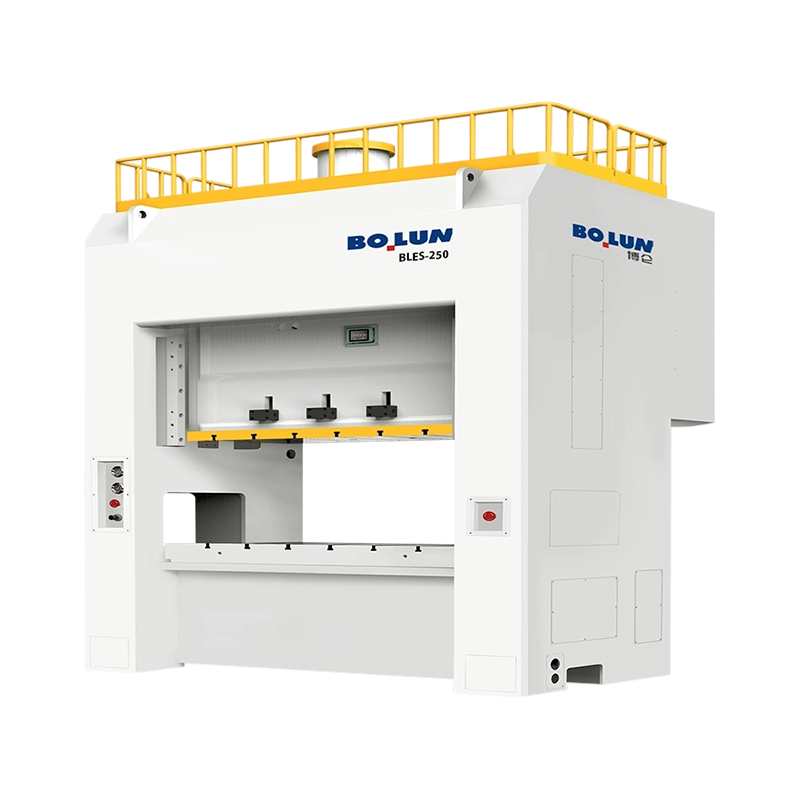 Dvojbodový servolis s uzavretým rámom BLES-250 Servolis 2500 kN s pracovnou energiou 25 200 J a dvojbodovou tuhosťou uzavretého rámu pre programovateľné hlboké ťahanie a presné razenie. Zobraziť produkt → konfigurácia je prirodzene vhodná pre závod, ktorý vykonáva zmiešanú prácu s vysokou hodnotou a požaduje programovateľné profily zdvihu bez toho, aby sa vzdal tuhosti uzavretého rámu.
Prepínacie pohony dramaticky znásobujú silu v blízkosti dolnej úvrate prostredníctvom spojenia, ktoré sa narovnáva pri klesaní posúvača. Šmýkadlo sa približuje pomaly s vysokou mechanickou výhodou, potom sa rýchlo stiahne. Toto je štandardná architektúra pre kovanie za studena, razenie a triedenie podľa veľkosti, kde materiál musí skôr tiecť ako byť rezaný, a kde vrchol sily leží v rámci jedného alebo dvoch milimetrov od dna. Kĺbové stroje sú zvyčajne špecifikované skôr deformačnou energiou a tuhosťou rámu než samotnou tonážou.
| Typ pohonu | Sila dostupná v blízkosti dolnej úvrati | Typické procesy | Hlavné obmedzenie na kontrolu |
|---|---|---|---|
| Kľuka | Menovitá sila v mieste menovitej tonáže | Vysekávanie, prepichovanie, ohýbanie, plytké tvarovanie | Dĺžka zdvihu a energia na jeden zdvih |
| Excentrický prevod | Vysoká, so silným násobením krútiaceho momentu | Hlboké ťahanie, hrubý plech, tvárnenie za studena | Doba zotavenia zotrvačníka pri nepretržitých zdvihoch |
| Servo | Programovateľné; závisí od výkonu motora a skrutky | Tiché strihanie, kontrolované kreslenie, razenie, zmiešané nástroje | Dostupná energia na zdvih a náklady na pohon |
| Prepínač / kĺb | Veľmi vysoká v rámci krátkej pracovnej zóny | Kovanie za studena, triedenie, razenie | Úzke okno použiteľného zdvihu |
Väčšina chýb pri nákupe na lisoch s uzavretým rámom sa nerobí v tonáži. Vyrábajú sa na štyroch alebo piatich číslach vytlačených pod ním. Špecifikačný list je zmluva v miniatúre a každá postava má kontext, ktorý citát len zriedka vysvetľuje.
Začnite s menovitou tonážou. Mechanický lis môže vyvinúť svoju nominálnu silu iba v definovanej vzdialenosti nad spodnou úvratiou, bežne niekde medzi 5 a 13 mm v závislosti od veľkosti a štandardu. Nad týmto bodom geometria pohonu obmedzuje silu. Ak vaša operácia tvárnenia potrebuje plnú tonáž 30 mm nad spodnou úvraťou, stroj s priemerom 6 mm ju nedodá, bez ohľadu na to, čo hovorí typový štítok. Pýtajte sa na krivku tonáže, nie na jedno číslo.
Potom spolu skontrolujte zdvih a zdvihy za minútu. SPM sa bežne uvádza pri určitej dĺžke zdvihu a často pri určitom nastavení rýchlosti. Stroj inzerovaný na 60 SPM to môže dosiahnuť len s krátkym zdvihom a pohonom s premenlivou rýchlosťou nastavenou na maximum. Ak váš nástroj potrebuje na extrakciu dielu zdvih 200 mm, reálna rýchlosť výroby môže byť podstatne nižšia.
Potom overte aritmetiku priestoru matrice. Výšku uzáveru, nastavenie posuvu a hrúbku podložky je potrebné čítať ako sadu. Stoh kociek by mal byť blízko stredu rozsahu nastavenia, nie extrémne, aby ste si zachovali brúsny priestor na matrici a priestor na neskoršie pridanie dištančnej podložky alebo podložky. Kocka, ktorá sa hodí len s nastavením na hornej hranici, je kocka, ktorá sa po prvom prebrúsení nezmestí.
| Špecifikačný obrázok | Čo ovláda | Otázka na položenie |
|---|---|---|
| Menovitá tonáž a menovitá pozícia | Využiteľná sila v danej výške nad dolnou úvraťou | Môžete dodať krivku tonáže cez pracovný zdvih? |
| Dĺžka zdvihu a SPM | Výška extrakcie dielu a realistický výstup | Pri akom zdvihu a nastavení rýchlosti sa meria SPM? |
| Nastavenie výšky matrice a posuvu | Či sa zásobník kociek zhoduje s okrajom | Aká je poloha nastavenia s nainštalovanou matricou? |
| Oblasť lôžka a šmykľavky | Stopa matrice a upínací priestor | Je uvedená posteľ otvorom v ráme alebo opornou doskou? |
| Vychýlenie rámu | Stabilita vôle matrice a presnosť dielu | Aké vertikálne a uhlové vychýlenie je zaručené pri menovitom zaťažení? |
| Kapacita tlmiča a zdvih | Sila držiaka polotovaru a jeho vysunutie | Je sila vankúša konštantná počas zdvihu alebo stúpa? |
| Výkon hlavného motora | Nepretržitý výstup a rekuperácia energie | Koľko úderov za minútu je možné vydržať pri plnom zaťažení? |
Tonáž by sa mala vypočítať z nástroja, potom zaokrúhliť nahor s okrajom a potom skontrolovať oproti krivke lisu. Ak to urobíte v inom poradí, počnúc od stroja, ktorý vám bol ponúknutý, lisy skončia pri 95 percentách menovitého zaťaženia a predčasne zlyhajú.
Pre strihanie a strihanie je sila dĺžka rezu vynásobená hrúbkou vynásobenou pevnosťou materiálu v šmyku. Štvorcový polotovar 180 mm z 3 mm mäkkej ocele má dĺžku rezu 720 mm; s pevnosťou v šmyku okolo 350 MPa je sila približne 756 kN, teda asi 77 ton. Pridajte odizolovaciu silu, zvyčajne 5 až 10 percent a pracovnú rezervu 20 až 30 percent, a stroj s hmotnosťou 100 až 110 ton je pohodlný. Vynásobte počtom staníc rezajúcich súčasne v progresívnej matrici. Štyri súčasné rezy tejto veľkosti budú potrebovať viac ako 300 ton, čo úplne zmení triedu stroja.
Pri ťahaní závisí ťažná sila od priemeru polotovaru, hrúbky materiálu a pevnosti v ťahu a sila držiaka polotovaru zvyčajne pridáva 20 až 40 percent. Bežnou chybou je dimenzovanie lisu na samotnú silu ťahu a zabúdanie na to, že vankúš musí držať blank nadol pre celú hĺbku ťahu, kým sa posúvač stále pohybuje. Kapacita vankúša, jeho silová krivka a zdvih musia byť skontrolované podľa výkresového plánu, nielen podľa najvyššieho čísla v katalógu.
Dve ďalšie kontroly sa často preskočia. Po prvé, energia: stroj so zotrvačníkom môže dodať veľkú silu, ale iba konečné množstvo energie na zdvih, kým sa spomalí. Úloha s dlhým pracovným zdvihom spotrebuje viac energie ako krátky rezný rez pri rovnakej tonáži a ak sa zotrvačník medzi zdvihmi nedokáže zotaviť, rýchlosť výroby klesá. Po druhé, zaťaženie mimo stredu: uzavreté rámy to znášajú lepšie ako stroje s otvorenou medzerou, ale neignorujú to. Ak je výsledná sila mimo odporúčanú zónu, šmýkadlo sa nakláňa, lišty sa opotrebúvajú nerovnomerne a matrica zaznamenáva zmeny vôle. Požiadajte o diagram prípustného excentrického zaťaženia a skontrolujte, kde je v skutočnosti ťažisko vášho nástroja.
Die space je miesto, kde zomierajú dobré špecifikácie. Výkres, ktorý zobrazuje lôžko s rozmermi 2 000 x 1 000 mm, môže uvádzať otvor v ráme, zatiaľ čo skutočná podperná doska s T-drážkami môže byť menšia. Potvrďte, ktorý rozmer kupujete, potom potvrďte veľkosť, rozstup a polohu T-drážky, pretože tie rozhodujú o tom, ako upevníte matricu a či budú fungovať vaše existujúce svorky a paralely.
Oblasť šmykľavky je dôležitá rovnako ako plocha lôžka. Horná matrica je upnutá na sklíčko a sklíčko, ktoré je oveľa užšie ako matrica, ponecháva vonkajšie okraje nástroja bez podpory. Pre veľké panely je to skutočný zdroj ohýbania a značenia. Tiež skontrolujte limit hmotnosti matrice v porovnaní so sklzom a kapacitou protizávažia: nevyvážená ťažká matrica klesne, keď sa uvoľní tlak protizávažia, čo je problém bezpečnosti aj problém poškodenia matrice.
Na poduške sú dôležité otázky sila, ťah a kontrola. Pneumatický vankúš dáva zhruba konštantnú silu s charakteristickým vzostupom na konci zdvihu, čo je v poriadku pre mnohé kresliace práce. Hydraulický vankúš s programovateľnou silou a polohou poskytuje väčšiu kontrolu pri náročných ťahoch, ale zvyšuje náklady a údržbu. Ak máte v úmysle vykonávať kreslenie aj vysekávanie, skontrolujte, či je možné vankúš uzamknúť alebo zasunúť z matrice a či možno kolíky vankúša umiestniť tak, aby vyhovovali vášmu usporiadaniu nástroja bez vŕtania nových otvorov do podložky.
Pre závody, v ktorých sa pracuje s veľkým množstvom zmesí a s malým objemom, mení pohyblivá podpera s koľajničkami a rýchloupínaním matrice hospodárnosť viac ako ktorákoľvek iná možnosť na zozname. Čas nastavenia, ktorý sa zníži zo štyroch hodín na štyridsať minút, sa vráti rýchlejšie ako okrajové skrátenie času cyklu, pretože lis môže zarábať peniaze na ďalšej úlohe, kým sa matrica stále pripravuje.
Lis s uzavretým rámom je veľká investícia chránená malým počtom komponentov a systém preťaženia je najdôležitejší z nich. Hydraulická ochrana proti preťaženiu uvoľní posúvač, keď sila prekročí nastavený limit, zvyčajne v priebehu milisekúnd, a potom sa resetuje. Bez nej dvojitý polotovar alebo zle podaný pás prenáša preťaženie do ojnice, kľuky a rámu. Pri porovnávaní strojov sa opýtajte, aký je prah uvoľnenia preťaženia, ako sa resetuje a či možno bod uvoľnenia overiť počas akceptačného testovania a nie dôverovať.
Usporiadanie spojky a brzdy určuje brzdný výkon, hluk a údržbu. Mokré lamelové spojky a brzdy bežia v oleji, vydržia dlhšie, bežia tichšie a vyžadujú menej nastavovania ako typy so suchým trením, za cenu olejového okruhu, ktorý sa musí udržiavať. Pre bezpečnosť je dôležitý čas zastavenia a uhol zastavenia meraný na zotrvačníku alebo posúvači, pretože od toho závisí bezpečnostná vzdialenosť ochrany a svetelných závesov. Tieto údaje by sa mali zaznamenať pri uvedení do prevádzky a každoročne opätovne kontrolovať.
Mazanie je neočarujúce a rozhodujúce. Automatické centrálne mazanie s monitorovaným tlakom a chybovým výstupom zabraňuje najčastejšej príčine predčasného opotrebovania lamiel a ozubených kolies. Požiadajte o schému mazania, počet bodov, kapacitu zásobníka a správanie alarmu pri zablokovaní vedenia. Opýtajte sa aj na postup zahrievania: lis za studena má iné vôle ako teplý a obchod, ktorý v chladné ráno začína s plnou tonážou, zaznamená posun presnosti počas prvej hodiny zmeny.
Bezpečnosť lisu je regulovaná takmer všade a požiadavkou nie je nálepka na stroji, ale overená bezpečnostná funkcia. Na trhoch podľa normy ISO 16092 sa na mechanické lisy vzťahuje všeobecná bezpečnostná norma pre lisy plus časť pre mechanické lisy špecifická pre stroj a bezpečnostné riadiace systémy sú navrhnuté a overené na úroveň výkonu podľa normy ISO 13849. Stroje s označením CE v Európe, NR-12 v Brazílii a inštalácie riadené OSHA v Spojených štátoch amerických: musia byť chránené k rovnakému problému, musia byť chránené z mierne odlišných uhlov prevádzky.
V praxi hľadajte pevné ochranné kryty s blokovanými revíznymi dvierkami, obojručnú riadiacu jednotku pre jednotaktné ovládanie, svetelné závesy alebo bezpečnostné rohože tam, kde je potrebný prístup, bezpečnostný blok na nastavenie matrice a postup energetickej izolácie, ktorý skutočne izoluje uloženú energiu v zotrvačníku, vzduchu protiváhy a hydraulického okruhu. Bezpečnostný blok je často vynechaný z rozpočtových ponúk a je nevyhnutný pre každého, kto sa zmení, zomrie.
Na strane ovládania sú užitočné funkcie tie, ktoré znižujú chyby operátora, a nie tie, ktoré vyzerajú pôsobivo v brožúre. Pamäť výšky matrice s motorizovaným nastavovaním, monitorovanie tonáže s displejom na jeden zdvih, história porúch s časovými pečiatkami a jasná indikácia uhla kľuky, to všetko sa oplatí mať. Najmä monitorovanie tonáže sa vyplatí pri prvom zaseknutí pred zničením nástroja.
Lis s uzavretým rámom je tuhý, ťažký a citlivý na to, ako sedí na podlahe. Základom je zvyčajne samostatný železobetónový blok izolovaný od okolitej dosky, dimenzovaný na hmotnosť stroja a dynamickému zaťaženiu a odliaty s vreckami na kotviace skrutky nastavenými podľa šablóny. Preskočenie izolácie a priskrutkovanie priamo na všeobecnú priemyselnú dosku je najrýchlejšou cestou k praskaniu, prenosu vibrácií do susedných strojov a k lisu, ktorý nebude držať rovnobežnosť.
Nivelácia je precízna práca. Lis vyrovnaný na zlomok milimetra na meter správnou vodováhou alebo elektronickou vodováhou, potom škárovaný a znovu skontrolovaný po vytvrdnutí škárovacej malty si zachová svoju geometriu. Jeden vyrovnaný okom to ukáže v prvej kocke. Pred výrobou počkajte na vytvrdnutie a zaznamenajte hodnoty hladiny ako súčasť inštalačného súboru.
Verejné služby sú zvyčajne podceňované. Stlačený vzduch je potrebný pre spojku, protizávažie, vankúš a fúkanie vzduchu; skontrolujte tlak, prietok a či je prívod suchý a prefiltrovaný, pretože voda vo vzduchovom okruhu sa dostáva ku spojke a pneumatike. Elektrické napájanie sa musí zhodovať s motorom a riadiacim napätím a kapacita transformátora by mala byť dimenzovaná s ohľadom na štartovací prúd a akékoľvek budúce zaťaženie serva alebo VFD. Ponechajte priestor pre slimákový dopravník alebo odpadkový kôš pod lôžkom a potvrďte hĺbku jamy potrebnú pre vankúš a vyhadzovanie.
Nakoniec naplánujte takeláž. Potvrďte nosnosť žeriavu na mieste inštalácie, šírku dverí a priechodu, zaťaženie podlahy pozdĺž trasy a či rám dorazí zmontovaný alebo v kusoch. Stroj, ktorý je pripravený načas, ale nie je možné ho priviesť do budovy, je nákladné zdržanie a príprava plánu takeláže nestojí nič vopred.
Pred podpísaním si prečítajte nasledujúce položky a na každú z nich získajte písomnú odpoveď. Žiadna z nich nie je exotická; všetci bežne chýbajú.
Celkové náklady na vlastníctvo sa zvyčajne riadia životnosťou a dobou prevádzkyschopnosti oveľa viac ako nákupnou cenou. Stroj, ktorý pri zaťažení drží rovnobežnosť, predlžuje životnosť lisovnice o merateľné rozpätie a lis, ktorý vydrží o 30 percent dlhšie, má väčšiu hodnotu ako malá zľava na lis. Pridajte náklady na šrot, hodiny nastavenia, energiu na tisíc zdvihov a neplánované prestoje a najlacnejšia cenová ponuka často prestáva byť najlacnejšou voľbou do tretieho roku.
Konštruktéri, ktorí vyrábajú otvorené aj uzavreté stroje, majú tendenciu štruktúrovať svoj katalóg podľa rovnakých štyroch premenných: architektúra rámu, počet pripojovacích bodov posúvača, typ pohonu a špecializácia procesu. Pochopenie tejto štruktúry uľahčuje výber správneho modelu namiesto čítania tridsiatich údajových listov.
Typická línia s uzavretým rámom siaha od jednobodových širokodverových strojov pre veľké, centrované práce, cez dvojbodové lisy pre progresívne a viacpolohové obrábanie, až po excentrické ozubené stroje na hlboké ťahanie a ťažké tvárnenie a nakoniec do variantov so servomotorom, kde sa oplatí programovať posuvný pohyb. Vedľa seba stoja špecializované pobočky: kovacie kovacie lisy za studena na deformačné práce a batériové škrupinové lisy na veľkoobjemovú výrobu plášťov, kde na rozmerovej konzistencii medzi miliónmi dielov záleží viac ako na surovej tonáži.
Zhejiang Bolun High-Precision Machinery stavia svoju rodinu uzavretých rámov presne podľa týchto línií, s jednobodovými modelmi so širokými dverami, dvojbodovými lismi v strednom rozsahu, strojmi s excentrickým prevodom na vrchole tonážnej stupnice a dvojbodovou servo vetvou pre programovateľné tvarovanie. Uvedená pozícia spoločnosti je ako vertikálne integrovaný výrobca pokrývajúci dizajn, opracovanie hlavných komponentov a konečnú montáž, čo je pre kupujúcich dôležité hlavne z jedného dôvodu: rám, šmýkadlo a pohon sa vyrábajú pod jednou strechou, takže údaje o priehybe a presnosti možno vysledovať späť k procesu obrábania a kontroly, a nie k montáži z dielov tretích strán. Kupujúci hodnotiaci sortiment si môžu prezrieť prehľad výrobcu a potom porovnajte konkrétne modely s kontrolným zoznamom špecifikácií vyššie.
Jediným najužitočnejším zvykom pri kúpe uzavretého lisu je prestať považovať tonáž za hlavnú špecifikáciu. Tonáž vám povie veľkosť stroja. Vychýlenie rámu, priestor matrice, charakteristika pohonu a energia na zdvih vám povedia, čo vlastne vyrobí, ako dlho vydržia matrice a či si stroj ešte za desaťročie udrží toleranciu. Urobte tieto štyri správne, uveďte kritériá prijatia písomne a zvyšok nákupu je administratíva. $


Výrobný manažér v závode na výrobu kovových komponentov strednej veľkosti ...
Jednobodový dizajn Jedno pripojenie pohonu...
Krátka odpoveď: Ktorý typ rámu sa hodí k vašej práci An ...
Kupujúci, ktorý porovnáva 45-tonový lis s otvorenou medzerou pre konzolovú...
Obchodná misia v Moskve a Petrohrade prináša silné pohľady na trh a prudký ná...
Pochopenie mechanických lisov a ich základných funkcií A ...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Čína
Pripravený začať?
Get in Touch

Teraz!
ZHEJIANG BOLUN

