Výrobný manažér v závode na výrobu kovových komponentov strednej veľkosti nedávno čelil problému, s ktorým sa stretávajú mnohé dielne, keď prechádzajú z obrábania na tvárnenie za studena. Spoločnosť získala zákazku na malú, vysoko pevnú prírubu s vonkajším priemerom približne 22 mm a cieľová rýchlosť výroby bola 180 kusov za minútu. Existujúci hydraulický lis nestíhal. Čas cyklu bol príliš dlhý, šrot stúpal a tvrdosť dielu sa líšila od dávky k dávke. Závod jednoznačne potreboval stroj na tvárnenie za studena, nie ďalší univerzálny raziaci lis.
Táto situácia nie je nezvyčajná. Tvarovanie za studena pretvára kov pri teplote okolia, čo znamená, že materiál deformuje namiesto zahrievania. Výsledkom je diel v tvare takmer siete s vynikajúcou pevnosťou a hladkým povrchom, ale stroj, ktorý túto prácu vykonáva, je potrebné vyberať opatrne. Tonáž, zdvih, tuhosť rámu a tvar krivky sily rozhodujú o tom, či prevádzka prebieha hladko roky alebo zlyhá v priebehu niekoľkých mesiacov. V tomto článku sa dozviete, čo vlastne stroj na tvárnenie za studena robí, na ktorých špecifikáciách najviac záleží, kde sú skryté riziká a ako vyhodnotiť dodávateľa pred zadaním objednávky.
Stroj na tvárnenie za studena je mechanický lis s vysokou silou, ktorý pretvára kov pri teplote okolia. Obrobok sedí medzi matricou a lisovníkom a lis vháňa lisovník do materiálu. Kov sa poddáva a prúdi do dutiny formy, pričom nadobúda tvar nástroja. Na rozdiel od kovania za tepla, tvárnenie za studena neohrieva obrobok, takže k deformácii dochádza skôr kalením ako rekryštalizáciou.
V praxi to prináša niekoľko merateľných výsledkov. Využitie materiálu je vysoké. Za studena tvarovaný diel často vyžaduje iba 5 percent alebo menej odpadu v porovnaní s 20 až 30 percentami na obrábanie z tyčového materiálu. Povrchová úprava je lesklá, bez vodného kameňa a zvyčajne pripravená na pokovovanie alebo lakovanie bez ďalšej prípravy. Mechanické vlastnosti sa zlepšujú, pretože deformačné vytvrdzovanie zvyšuje medzu klzu a tvrdosť, a preto sa mnohé spojovacie prvky a konštrukčné diely kriticky dôležité pre bezpečnosť tvarujú za studena. Výrobná rýchlosť je tiež vysoká, stroj na tvárnenie za studena dokáže pracovať rýchlosťou 150 až 300 kusov za minútu v závislosti od geometrie dielu a konštrukcie lisu.
Terminológia na trhu môže byť mätúca. Niektorí dodávatelia nazývajú tieto stroje lisy na kovanie za studena, stroje na tvárnenie za studena alebo formovače za studena. Fráza lis na kovanie za studena sa často používa zameniteľne so strojom na tvárnenie za studena, existujú však jemné rozdiely. Hlásenie za studena sa zameriava na operácie upchávania alebo hrubovania na vytvorenie hlavy spojovacích prvkov. Tvárnenie za studena pokrýva širší rozsah deformácií, vrátane vytláčania a razenia. Pred rozhodnutím o kúpe je potrebné pochopiť, čo definuje a lis na kovanie za studena a ako sa líši od štandardného raziaceho lisu.
Najrelevantnejšou kategóriou stroja pre vysokotonážne a vysoko presné tvárnenie za studena je kolíkový lis na kovanie za studena. Kĺbové spojenie vytvára silovú krivku, ktorá sa prudko zvyšuje v blízkosti spodnej časti zdvihu, čím poskytuje operátorovi krátku dobu zotrvania, keď má materiál čas na naplnenie matrice pod maximálnym tlakom. To je presne to, čo si vyžaduje tvárnenie za studena, a to je dôvod, prečo sa väčšina serióznych liniek tvárnenia za studena stavia na kolenových lisoch a nie na obyčajných kľukových lisoch.
Stroj na tvárnenie za studena premieňa rotačnú energiu z motora na jeden riadený zdvih vysokej sily. Kľukový hriadeľ poháňa ojnicu a kĺbové spojenie. Keď sa kľuka otáča, prepínacie články sa začnú narovnávať. V blízkosti spodnej časti zdvihu sú články takmer zarovnané a mechanická výhoda je veľmi vysoká. To umožňuje lisu vyvinúť výbuch sily, ktorý môže dosiahnuť stovky ton, zatiaľ čo sklíčko sa pohybuje len na krátku vzdialenosť.
Hlavnými komponentmi stroja na tvárnenie za studena je rám, ktorý poskytuje štrukturálnu tuhosť, ktorá udržuje sklíčko zarovnané; sklíčko, ktoré nesie razidlo; kĺbový alebo kĺbový kĺb, ktorý zosilňuje vstupnú silu; zotrvačník, ktorý ukladá energiu a udržuje stroj v plynulom pohybe počas cyklu; spojka a brzda, ktoré bezpečne spúšťajú a zastavujú sklz; vyhadzovací systém, ktorý odoberá hotový diel z matrice po každom zdvihu; a vyvažovacie valce, ktoré znižujú otrasy a pomáhajú udržiavať presný posuvný pohyb.
Samotný proces tvarovania má niekoľko etáp, ktoré sa často vykonávajú v jednom stroji s viacerými stanicami. Sekvencia začína podávaním, kde sa zvitok alebo tyčový materiál narovná, nareže na dĺžku a prenesie do prvej lisovacej stanice. K upchávaniu potom dôjde, keď razník stlačí polotovar a materiál vytečie smerom von, aby vytvoril hlavu alebo prírubu. Pri extrúzii sa polotovar tlačí cez matricu, čím sa zmenšuje prierez alebo sa vytvára hriadeľ. Pri razení sa aplikuje finálna vysokotlaková deformácia, ktorá dielu dostane jeho konečný tvar a rozmery. Nakoniec vysunutie vytlačí hotový diel z matrice a prenesie ho do ďalšieho kroku v rade.
Kľúčový rozdiel medzi prepínacím lisom a jednoduchým kľukovým lisom je krivka sily. Na kľukovom lise sila klesá, keď sa posúvač blíži k dolnej úvrati. Na preklápacom lise sila pri spodnej časti prudko stúpa. To znamená, že kolenový lis vytvára vyšší skutočný tlak v mieste, kde je matrica uzavretá, čo je presne tam, kde to tvárnenie za studena potrebuje.
Zvážte napríklad operáciu tvárnenia za studena, pri ktorej sa vytvorí 22 mm polotovar. 400-tonový kĺbový lis môže poskytnúť 380 ton skutočnej sily v polohe 3 mm nad spodnou úvraťou, zatiaľ čo 400-tonový kľukový lis môže dodať iba 280 ton v tej istej polohe. Táto medzera je dôležitá, keď formujete tvrdšie materiály alebo sa snažíte dosiahnuť úplné vyplnenie formy bez vzniku vnútorných trhlín.
Niekoľko klasifikačných systémov pomáha kupujúcim pochopiť stroje dostupné na trhu. Najužitočnejšie rozdiely sú podľa hnacieho mechanizmu, konštrukcie rámu a posuvného spojenia.
Kĺbový lis je štandardom pre vysokotonážne tvárnenie za studena. Jeho väzba poskytuje vysokú silu v spodnej časti zdvihu a krátky pracovný zdvih, vďaka čomu je ideálny pre extrúziu, razenie a dokončovacie operácie. Je tiež kompaktný, takže 260-tonový kĺbový lis má často menšiu pôdorysnú plochu ako 315-tonový kľukový lis s rovnakou tvarovacou kapacitou.
Mechanické kľukové lisy sú jednoduchšie a rýchlejšie, vďaka čomu sú užitočné pri plytkom ubíjaní alebo smerovaní, keď geometria dielu nie je príliš zložitá. Ich silová krivka je však menej vhodná na hĺbkové pretláčanie alebo operácie s vysokou deformáciou. Ak si vyberiete kľukový lis na tvárnenie za studena, musíte overiť, či dostupná sila v blízkosti dolnej úvrati je dostatočná pre celú sekvenciu tvárnenia.
Lisy s otvoreným rámom, niekedy nazývané lisy s C-rámom, umožňujú ľahký prístup do oblasti matrice a sú vhodné pre malé diely a rýchlu výmenu matrice. Lisy s uzavretým rámom, tiež nazývané lisy s rovnými stranami, poskytujú vyššiu tuhosť a lepšie zarovnanie saní. Toto rozlíšenie sa stáva kritickým, keď je tvárnené zaťaženie mimo stredu alebo diel vyžaduje veľmi tesné tolerancie. Pre tvárnenie za studena je lis s uzavretým rámom zvyčajne bezpečnejšou voľbou, pretože rám sa pri zaťažení toľko nenaťahuje a posúvač zostáva rovnobežný cez čelo matrice.
Počet pripojovacích bodov posúvača ovplyvňuje, ako lis rozdeľuje zaťaženie. Jednobodové lisy sú vhodné pre symetrické diely, ktoré sú centrované na stole. Dvojbodové lisy rozložia zaťaženie cez dva spojovacie body, čím sa zníži riziko naklonenia posúvača. Pri tvárnení za studena, kde je bežné zaťaženie mimo stredu, dvojbodový lis zlepšuje rovnobežnosť a predlžuje životnosť nástroja.
| Konfigurácia | Vynútiť blízko BDC | Typická rýchlosť | Najlepšie využitie | Kompromis |
|---|---|---|---|---|
| Prepnúť typ | Vysoká | 30 až 60 SPM | Kovanie za studena, vytláčanie, razenie | Kratší zdvih, zložitejšie spojenie |
| Typ kľuky | Mierne | 60 až 150 SPM | Plytký smer, znepokojujúci | Menšia sila pri spodnej časti zdvihu |
| Otvorený rám | Mierne | Široká ponuka | Malé časti, rýchle výmeny matrice | Nižšia tuhosť, väčší priehyb |
| Uzavretý rám | Stabilný | Široká ponuka | Vysoká-precision, high-tonnage work | Vysokáer cost, less die area access |
| Jednobodové | Stredové zaťaženie | Líši sa | Symetrické časti | Posuvný sklon pri mimostrednom zaťažení |
| Dvojbodový | Vyvážená záťaž | Líši sa | Časti mimo stredu alebo viacerých staníc | Zložitejšie, vyššie náklady |
Zoznam technických parametrov v údajovom liste stroja môže byť ohromujúci. Nasledujúce špecifikácie sú najdôležitejšie pri tvárnení za studena a každá z nich ovplyvňuje, či stroj zvládne vaše diely, vaše matrice a vaše výrobné ciele.
Menovitá tonáž je maximálna sila, ktorú lis vyvinie v špecifikovanej vzdialenosti nad dolnou úvraťou. Pri prepínacom lise je pracovné okno úzke, takže musíte skontrolovať, či požadovaná sila pre vašu časť spadá do tohto okna. Ak súčiastka potrebuje silu 200 ton pri 5 mm nad BDC, 315-tonový lis s menovitým výkonom iba 2 mm nemusí dodať dostatočný tlak v správnom momente.
Dĺžka zdvihu určuje, ako ďaleko sa posúvač pohybuje. Tvárnenie za studena je možné vykonávať s krátkym pracovným zdvihom, pretože materiál tečie len na obmedzenú vzdialenosť, ale nástroje potrebujú aj priestor na nakladanie, tvarovanie a vyhadzovanie. Zmerajte celkový zdvih a porovnajte ho s výškou matrice a požiadavkami na odstránenie dielu.
Nastavenie posuvu vám poskytuje vertikálnu flexibilitu pri spúšťaní rôznych matríc. Výška uzáveru je vzdialenosť od lôžka po šmykľavku v spodnej časti zdvihu. Ak je výška uzavretia príliš malá, matrica sa nezmestí. Ak je príliš veľký, lis nevyvinie celú silu uvedenú na jeho typovom štítku. Pred podpísaním objednávky by ste mali obe čísla skontrolovať v porovnaní s rozmermi vašej matrice.
Rýchlosť is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
Plocha lôžka a posúvača určuje maximálnu stopu matrice. Formy na tvárnenie za studena môžu byť veľké, ak obsahujú viacero staníc. Uistite sa, že lis má dostatočnú plochu na uloženie vašej matrice, systému prenosu dielov a akýchkoľvek potrebných bezpečnostných krytov.
Mnoho operácií tvárnenia za studena vyžaduje silný vyhadzovač na vytlačenie hotového dielu z formy. Ak je sila vyhadzovania príliš nízka alebo zdvih príliš krátky, súčiastka môže zostať zaseknutá v matrici, čo spôsobí zaseknutie a potenciálne poškodenie nástroja. Požiadajte výrobcu o menovitú silu vyhadzovania a potvrďte, že sa zhoduje s geometriou vašej časti.
Priehyb rámu pri plnom zaťažení priamo ovplyvňuje presnosť dielu a životnosť nástroja. Požiadajte výrobcu o hodnotu priehybu pri menovitej tonáži. Lis s uzavretým rámom sa zvyčajne vychyľuje menej ako lis s otvoreným rámom, a preto si vysoko presné tvárnenie za studena zvyčajne vyžaduje dizajn s uzavretým rámom.
Pre malé až stredné diely kované za studena ponúka 260-tonový kĺbový lis rozumnú rovnováhu medzi kompaktnou stopou a užitočnou tvarovacou silou. Stroj v tejto triede môže podporovať širokú škálu štandardných dielov bez plytvania energiou na príliš veľký rám.
 260-tonový kĺbový lis na kovanie za studena pre presné malé diely Tento kompaktný 260-tonový kolenový lis ponúka nominálnu kapacitu 2600 kN, variabilnú rýchlosť až 50 spm a pracovný stôl 500 x 600 mm, vďaka čomu je vhodný na vysokorýchlostné presné kovanie za studena malých elektronických a hardvérových komponentov. Zobraziť produkt →
Materiál, ktorý sa má tvarovať za studena, určuje požiadavky na tonáž, dizajn nástrojov a počet fáz tvárnenia. Tvárnenie za studena funguje najlepšie na tvárnych kovoch, ktoré sa môžu deformovať bez praskania. Najbežnejšími materiálmi sú nízkouhlíkové ocele ako AISI 1010 a 1018, stredne uhlíkové ocele ako AISI 1035 a 1045, legované ocele ako AISI 8620 a 4140, nehrdzavejúce ocele ako 304 a 316, zliatiny hliníka vrátane zliatiny medi a 600 fosforu a bronzu 60631. a niektoré zliatiny titánu.
Kľúčovou vlastnosťou materiálu je ťažnosť, zvyčajne meraná predĺžením alebo zmenšením plochy. Ak má materiál nízku ťažnosť, môže časť počas tvárniaceho zdvihu prasknúť. Tvrdšie materiály vyžadujú väčšiu silu, čo posúva stroj bližšie k jeho menovitej tonáži. Rýchlosť vytvrdzovania je tiež dôležitá, pretože materiál, ktorý rýchlo vytvrdzuje, môže vyžadovať krok žíhania medzi fázami tvárnenia.
| Materiál | Typická aplikácia | Predĺženie | Obtiažnosť formovania | Poznámky |
|---|---|---|---|---|
| Nízkouhlíková oceľ | Upevňovacie prvky, konzoly | 25 – 45 % | Jednoduché | Nízka pevnosť, vysoká ťažnosť |
| Stredne uhlíková oceľ | Konštrukčné diely | 15 – 25 % | Mierne | Vysokáer force, careful die design |
| Nerez 304 | Časti odolné voči korózii | 40 – 50 % | Mierne | Práca rýchlo stvrdne, vyššia tonáž |
| Hliník 6061 | Ľahké komponenty | 12-20% | Mierne | Dôležité mazanie, nižšia tonáž |
| Mosadz CuZn37 | Elektrické svorky | 15 – 30 % | Jednoduché | Výborná tvarovateľnosť, znižuje opotrebovanie nástroja |
| Titánová trieda 2 | Letecké diely | 20-25% | Ťažko | Vysoká tonnage, tooling life risk |
Pred dokončením výberu materiálu požiadajte svojho konštruktéra matrice, aby potvrdil, že diel možno vyrobiť v rámci tonáže a zdvihu zvoleného stroja. Oplatí sa tiež skontrolovať, či medza klzu materiálu nepresahuje praktický limit pre lis, ktorý zvažujete.
Stroje na tvárnenie za studena prinášajú špecifický súbor výhod, vďaka ktorým sú atraktívne pre veľkoobjemovú výrobu. Pochopenie týchto výhod vám pomôže zdôvodniť investíciu vášmu prevádzkovému tímu a vášmu finančnému oddeleniu.
Tvárnenie za studena nie je tým správnym riešením pre každý diel a prehliadanie jeho limitov môže viesť k nákladným poruchám. Nasledujúce riziká by mali byť súčasťou vášho hodnotenia predtým, ako sa pustíte do používania stroja.
Tieto riziká sú zvládnuteľné, keď si vyberiete stroj s dostatočnou kapacitou a tuhosťou. Jedným z najlepších spôsobov, ako ochrániť svoju investíciu, je presne vypočítať tvarovaciu silu a potom si kúpiť lis so zabudovanou kapacitnou rezervou.
Rozhodovací proces by mal začať súčiastkou, nie strojom. Keď poznáte geometriu dielu, materiál a požadovanú rýchlosť výroby, môžete sa prepracovať cez logickú postupnosť volieb.
Vypočítajte silu potrebnú na tvarovanie vašej konkrétnej časti za studena predtým, ako porovnáte stroje. Použite výpočet tvárniacej sily na základe materiálu, prierezu a trenia. Požiadajte aj svojho dodávateľa matrice o odhad. Potom vyberte lis, ktorý vám poskytne najmenej o 15 až 20 percent viac tonáže, ako je vypočítaná požiadavka.
Pre extrúziu, razenie a vysokodeformačné tvárnenie za studena je vhodnejší preklápací lis. Ak robíte iba plytké rozrušovanie, kľukový lis môže fungovať, ale stále musíte potvrdiť, že dostupná sila v dolnej úvrati je primeraná.
Častou chybou je nákup najväčšieho tonážneho lisu, aký si môžete dovoliť. Väčšie lisy majú väčšie lôžka, vyššiu spotrebu energie a pomalšie cykly. 260-tonový stroj môže byť produktívnejší ako 850-tonový stroj na malé diely, jednoducho preto, že sa dá ľahšie automatizovať a rýchlejšie cyklovať.
Nespoliehajte sa len na maximálnu hmotnosť. Požiadajte výrobcu o krivku sily, ktorá ukazuje, koľko sily je k dispozícii v rôznych vzdialenostiach nad spodnou úvraťou. To vám povie, či lis zvládne vaše špecifické požiadavky na plnenie matrice.
Razidlo a matrica musia byť vyrobené tak, aby zvládli materiál a požadovanú deformáciu. Ak formujete vysokopevnostnú oceľ, požiadajte o stroj s nastaviteľnou rýchlosťou posuvu a pevným rámom. Skontrolujte, či sú vodiace lišty tvrdené a vymeniteľné a či systém mazania pokrýva všetky miesta opotrebenia pri hlbokom tvarovaní.
Časti tvárnené za studena často vyžadujú prispôsobené rozhrania nástrojov, vyhadzovacie systémy a podávacie mechanizmy. Výrobca by mal byť schopný prispôsobiť sa neštandardným rozmerom a procesným požiadavkám. Dodávateľ, ktorý ponúka iba štandardné modely, nemusí vyhovovať rozloženiu vašej výrobnej linky alebo vašim plánom automatizácie.
Pre viacstupňové tvárnenie a všestrannú výrobu ponúka 400-tonový kolenový lis vyvážený zdvih a vyššiu deformačnú schopnosť. Toto je užitočná stredná cesta pre závody, ktoré vyrábajú zmes veľkostí a potrebujú stroj, ktorý zvládne operácie plytkého aj hlbokého tvárnenia.
 400-tonový kĺbový lis na kovanie za studena s vyváženým zdvihom 400-tonový kĺbový lis poskytuje kapacitu 4000 kN a nastaviteľné zdvihy 160 alebo 180 mm, ideálne pre viacstupňové procesy, ako je utláčanie a razenie na pracovnom stole s rozmermi 550 x 660 mm, s elektrickým nastavovaním posúvača na nastavenie. Zobraziť produkt →
Pre ťažkú prácu s priemyselnou pevnosťou poskytuje 850-tonový kĺbový lis najvyššiu tonáž v triede a je vhodný pre diely, ktoré vyžadujú značnú deformáciu na veľkom priereze. Stroje v tomto rozsahu sa zvyčajne vyberajú pre veľkoobjemové konštrukčné komponenty a veľké upevňovacie prvky.
 850-tonový vysokovýkonný kĺbový lis pre vysoko zaťažené tvárnenie Tento vysokovýkonný 850-tonový lis s pevným rámom, pracovným stolom 600 x 700 mm a 8 mm prítlačným zdvihom, vhodný pre náročné automobilové a strojné diely, s integrovaným mazaním a fotoelektrickou bezpečnosťou. Zobraziť produkt →
Stroj na tvárnenie za studena je kapitálová investícia, ktorá by mala vašej továrni slúžiť pätnásť až dvadsať rokov. Dôležité sú technické špecifikácie, ale rovnako dôležitá je aj schopnosť dodávateľa podporovať stroj počas jeho životnosti.
Opýtajte sa na vychýlenie rámu, rovnobežnosť posúvača a špecifikácie vôle. Vyžiadajte si certifikáty záťažovej skúšky a materiálové certifikáty pre rám, kľukový hriadeľ a kĺbové spojenia. Skontrolujte obrábacie a montážne schopnosti výrobcu. Dodávateľ s vlastným výrobným systémom môže kontrolovať kvalitu lepšie ako obchodná spoločnosť, ktorá jednoducho montuje externé komponenty. Technické rady, ktoré dostanete pred nákupom, a odpoveď, ktorú dostanete po poruche, závisia od toho istého technického tímu v spoločnosti výrobca lisu .
Potvrďte zásoby náhradných dielov a dodacie lehoty. Ak dôjde k poruche kritickej časti a vy budete musieť čakať šesť týždňov na výmenu, vaša výrobná linka sa zastaví. Opýtajte sa na záručné podmienky, podporu pri inštalácii, školenie obsluhy a plány preventívnej údržby. Overte si, či výrobca dokáže spracovať neštandardné nástroje, možnosti motora alebo systémy automatického podávania. Dodávateľ, ktorý ponúka komplexné služby od návrhu až po inštaláciu, vám ušetrí čas a peniaze, keď je stroj už na vašej podlahe.
Akonáhle je stroj nainštalovaný a spustený, zabezpečenie kvality udrží vašu produkciu stabilnú. Tvarovaním za studena sa vyrábajú vysoko opakovateľné diely, ale táto opakovateľnosť závisí od nástrojov, posuvu materiálu a stavu stroja.
Dobre udržiavaný stroj na tvárnenie za studena s riadeným nástrojom a posuvom materiálu dokáže dodať desiatky miliónov dielov za desaťročie s minimálnymi prestojmi.
Stroj na tvárnenie za studena, ktorý si dnes kúpite, bude fungovať desiatky rokov, ak zvolíte správne špecifikácie. Začnite s časťou. Vypočítajte silu, potvrďte zdvih, overte výšku matrice a skontrolujte plochu stola. Potom sa za hranicami údajového listu pozrite na tuhosť stroja, konštrukciu prepínacieho spojenia a servisnú schopnosť dodávateľa. 400-tonový kĺbový lis, ktorý je dobre postavený a dobre podopretý, má väčšiu hodnotu ako väčší stroj, ktorý je náročný na údržbu. Ak budete stroje na tvárnenie za studena vyhodnocovať systematicky, vyhnete sa najčastejším chybám pri nákupe: nákupu príliš malej tonáže, ignorovaniu vychýlenia rámu a prehliadaniu dôležitosti vyhadzovacej sily a prístupu k matrici. Správne vybavenie udrží vašu výrobnú podlahu v plynulom chode, s nižšou mierou šrotu a konzistentnejšou kvalitou dielov, ako môžete dosiahnuť pomocou akejkoľvek inej metódy tvarovania.


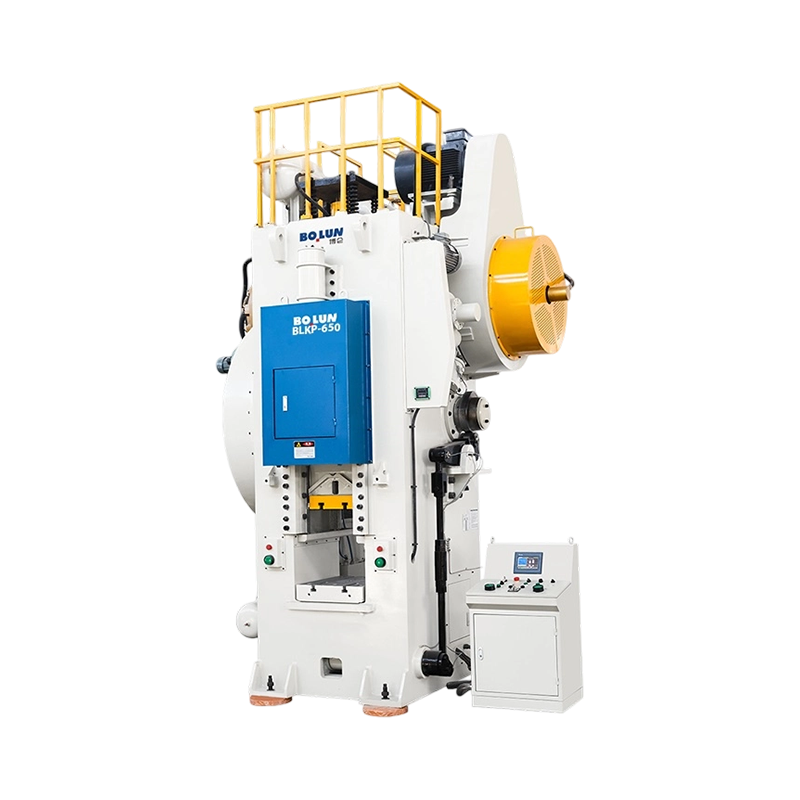
Závod na výrobu spojovacích materiálov v Taizhou dostal požiadavku od prvé...
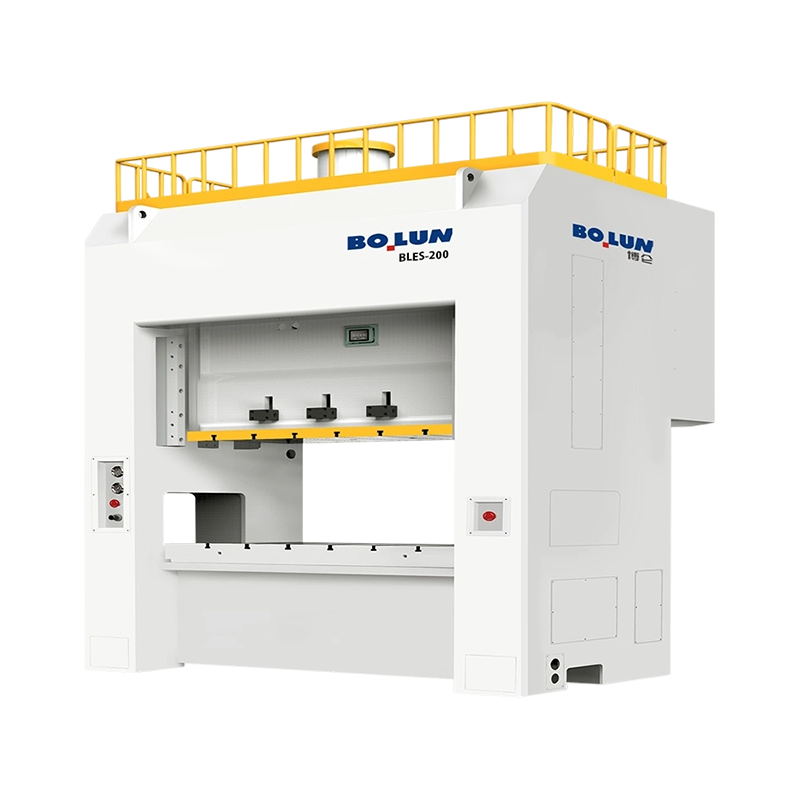
Zápustka na kovanie za studena len málokedy ohlási svoju poruchu vopred. J...
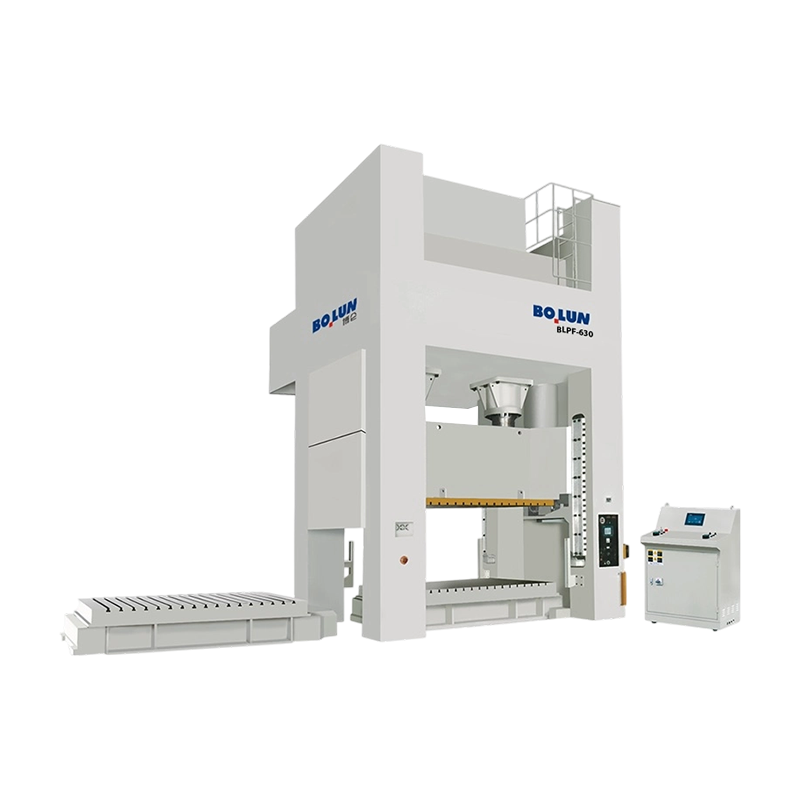
Dva lisy môžu niesť 200-tonový štítok a stále vyrábať veľmi odlišné diely....
Keď plánujete vyrábať stredné alebo malé kovové diely vo veľkých objemoch,...
Výrobný manažér vojde na technické stretnutie so hromadou výkresov pre veľ...
Stredne veľký výrobca spojovacích materiálov nedávno čelil známemu problém...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Čína
Pripravený začať?
Get in Touch

Teraz!
ZHEJIANG BOLUN

