Výrobný manažér vojde na technické stretnutie so hromadou výkresov pre veľkoobjemový spojovací prvok, ložiskový beh a plášť batérie. Bežná otázka znie: „Môžeme ich vyrobiť rýchlejšie, s menším množstvom odpadu a s lepšou únavovou životnosťou ako obrábaním alebo kovaním za tepla? Odpoveďou je v mnohých prípadoch tvárnenie za studena. Tvarovanie za studena je proces tvarovania kovu pod jeho rekryštalizačnou teplotou, typicky pri izbovej teplote, tlačením materiálu do dutiny formy pod vysokým tlakom. Premení jednoduchý drôt alebo tyč na hotový alebo takmer hotový diel v priebehu niekoľkých sekúnd, pričom zlepšuje pevnosť materiálu a znižuje odpad. Praktickou výzvou pre kupujúceho nie je to, či tvárnenie za studena funguje, ale ako prispôsobiť proces geometrii dielu, materiálu a lisu, ktorý bude danú prácu vykonávať.
Tvárnenie za studena je metóda obrábania kovov, ktorá mení tvar kovového polotovaru alebo drôtu pri teplote okolia bez zahrievania obrobku nad jeho bod rekryštalizácie. Kov je stlačený medzi razníkom a matricou a materiál sa plasticky posúva do požadovaného tvaru. Pretože teplota zostáva nízka, kov podlieha deformačnému spevneniu. To znamená, že diel sa stáva silnejším, keď sa deformuje, pričom často dosahuje dvoj- až trojnásobok medze klzu pôvodného materiálu. Tento proces sa tiež nazýva kovanie za studena alebo tvarovanie za studena v závislosti od odvetvia a typu vyrábanej časti.
Pojem „tvarovanie za studena“ je široký. V závode na výrobu spojovacích materiálov to zvyčajne znamená formovač za studena, ktorý vezme zvinutý drôt, odreže polotovar a posunie ho cez niekoľko lisovacích staníc, aby vyrobil skrutky, skrutky alebo matice. V lisovni to môže znamenať lis na kovanie za studena, ktorý tvorí väčšie diely, ako sú polotovary ozubených kolies alebo hriadele. V kontexte plechu sa môže vzťahovať na tvarovanie valcovaním alebo ohýbanie za studena. Tento článok sa zameriava na lisovanie pevných kovových dielov, čo je miesto, kde sa rozhoduje o najvyššej tonáži a najviac technických zariadeniach.
Kľúčovým rozdielom medzi tvarovaním za studena a tvarovaním za tepla je teplota. Formovanie za tepla funguje nad rekryštalizáciou, takže kov zostáva mäkký a môže prúdiť do zložitých tvarov. Tvárnenie za studena funguje pri izbovej teplote alebo blízko nej, takže kov je tvrdší a odolnejší voči deformácii. Tento rozdiel riadi špecifikáciu zariadenia: lisy na tvárnenie za studena potrebujú vyššiu tonáž, pevnejšie rámy a často sofistikovanejší profil zdvihu ako lis na tvárnenie za tepla s rovnakou kapacitou.
Tvárnenie za studena využíva skutočnosť, že tvárne kovy môžu byť trvalo pretvarované, keď napätie presiahne ich medzu klzu. Razidlo tlačí kov do dutiny matrice a materiál prúdi po dráhe najmenšieho odporu. Pretože kov počas operácie nerekryštalizuje, štruktúra zŕn sa predĺži a materiál sa stáva tvrdším. Toto deformačné vytvrdzovanie je dvojsečný meč: zvyšuje pevnosť, ale tiež znižuje ťažnosť, takže veľkosť deformácie na krok je obmedzená.
Existujú tri základné režimy deformácie, ktoré riadia väčšinu operácií tvárnenia za studena:
Pri extrúzii dopredu sa kov tlačí cez otvor matrice v rovnakom smere, v akom sa pohybuje lisovník. Polotovar sa vloží do nádoby a razník ho stlačí z jedného konca, čím núti materiál pretekať cez menší otvor. Toto je štandardný spôsob vytvárania hriadeľov, stupňovitých kolíkov a rúrkových komponentov. Potrebný tlak závisí od redukčného pomeru a napätia pri toku materiálu.
Pri spätnej extrúzii kov prúdi v opačnom smere ako je dráha razníka. Razidlo vstupuje do polotovaru a núti materiál prúdiť smerom nahor okolo razidla, pričom vytvára misku alebo rúrkovitý tvar. To je bežné pri výrobe dutých častí, ako sú šesťhranné zásuvky, kryty batérií a automobilové piesty. Spätná extrúzia môže produkovať hlboké dutiny s malým odpadom materiálu, ale vyžaduje veľmi tuhý lis, pretože razník je vystavený vysokému tlakovému zaťaženiu.
Rozrušujúce is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
Väčšina dielov tvarovaných za studena vyžaduje kombináciu týchto režimov. Typický spojovací prvok napríklad používa utláčanie na vytvorenie hlavy, vytláčanie dopredu na vytvorenie drieku a možno operáciu orezania alebo špicovania na konci. Lis musí dodať správnu silu, zdvih a rýchlosť pre každú stanicu, a preto na konštrukcii stroja záleží rovnako ako na nástrojoch.
Tvarovanie za studena na formovacom stroji s viacerými stanicami sleduje opakujúci sa cyklus, ktorý je pozoruhodne konzistentný naprieč rôznymi rodinami dielov. Pochopenie cyklu pomáha kupujúcemu vyhodnotiť, čo musí tlač dodať.
Rýchlosť cyklu sa meria v úderoch za minútu alebo častiach za minútu. Vysokorýchlostný formovač matíc môže bežať rýchlosťou 200 až 400 dielov za minútu, zatiaľ čo ťažký lis na kovanie veľkých dielov za studena môže bežať iba rýchlosťou 20 až 60 úderov za minútu. Konštrukcia lisu, spojka a riadiaci systém musia byť zvolené tak, aby zodpovedali požadovanej rýchlosti a profilu zaťaženia.
Ľudia používajú tieto tri pojmy takmer zameniteľne, čo spôsobuje skutočný zmätok pri výbere vybavenia. Rozdiel nie je akademický; ovplyvňuje špecifikáciu lisu, konfiguráciu nástrojov a očakávanú presnosť dielu.
V praxi má lis na kovanie za studena ťažší rám a robustnejšie sane ako hlavičkový stroj, pretože sily sú vyššie a diel je väčší. Hlavičkový stroj uprednostňuje rýchlosť a dostupnosť nástrojov, často využíva horizontálny dizajn. Keď kupujúci požaduje „stroj na tvárnenie za studena“, technik predaja musí objasniť, či ide o malé spojovacie prvky alebo stredne veľké až veľké konštrukčné diely. Odpoveď mení každú špecifikáciu od tonáže cez veľkosť lôžka až po typ pohonu.
Nie každý kov sa dá úspešne tvarovať za studena. Materiál musí mať dostatočnú húževnatosť, aby sa podrobil silnej plastickej deformácii bez praskania, a dostatočnú kapacitu vytvrdzovania na zlepšenie pevnosti bez straty požadovanej húževnatosti. Medzi najbežnejšie materiály na tvárnenie za studena patria:
| Materiál | Typické správanie pri tvarovaní za studena | Bežné konečné použitie |
|---|---|---|
| Nízko uhlíková oceľ | Vynikajúca ťažnosť, nízke tokové napätie, ľahko tvarovateľné za studena. Stupne ako 1006 až 1018 sú široko používané. | Spojovacie prvky, čapy, hriadele, kotvy |
| Stredne uhlíková oceľ | Väčšia pevnosť, ale menšia ťažnosť; môže vyžadovať stredné žíhanie pre zložité tvary. | Ozubené kolesá, spojky, automobilové komponenty |
| Nehrdzavejúca oceľ | Práca rýchlo stvrdne, vyžaduje vyššiu tonáž a progresívnejšie nástroje. | Spojovacie prvky, armatúry, medicínske komponenty |
| Hliník a zliatiny hliníka | Nízka potreba sily, dobrá povrchová úprava, ale mäkkosť a môže sa zadŕchať. | Kryty, uzávery, elektronika |
| Meď a mosadz | Vynikajúca spracovateľnosť za studena, dobrá odolnosť proti korózii. | Elektrické svorky, inštalatérske diely |
| Legovaná oceľ | Vysoká pevnosť, ťažšie tvarovateľná, často potrebuje tvarovanie za tepla ako odrazový mostík. | Nápravové hriadele, vysokopevnostné spojovacie prvky |
Keď navrhujete proces tvárnenia za studena, medza klzu materiálu a rýchlosť spevnenia deformáciou určujú požadovanú lisovaciu silu. Mäkká hliníková časť môže potrebovať iba 50 ton, zatiaľ čo verzia z nehrdzavejúcej ocele rovnakej geometrie by mohla potrebovať 200 ton. Kupujúci nesmie predpokladať, že lis určený pre oceľ bude manipulovať s inou zliatinou bez toho, aby skontroloval výpočet sily.
Výhody tvárnenia za studena sú merateľné a vysvetľujú, prečo sa týmto spôsobom vyrába toľko veľkoobjemových kovových dielov.
Tieto výhody sa premietajú do nižších celkových nákladov na diel počas výrobného cyklu za predpokladu, že objem je dostatočne vysoký na amortizáciu nástrojov. Pri nízkych objemoch sú náklady na matricu zvyčajne neúmerné, čo je kľúčové kritérium nákupu.
Tvárnenie za studena nie je univerzálnym riešením. Poznať obmedzenia je nevyhnutné predtým, ako sa pustíte do lisu alebo súpravy nástrojov.
Rizikom obstarávania, ktoré sa často prehliada, je laminácia medzi lisom a nástrojmi. Lis určený na progresívne razenie nemusí mať riadenie rýchlosti posúvača potrebné na kovanie za studena. Lis postavený na kovanie za studena na druhej strane môže postrádať vysokú rýchlosť zdvihu potrebnú pre spojovacie prvky. Kupujúci by mal požiadať výrobcu, aby preukázal krivku sily a zdvihu a energetickú kapacitu, nielen menovitú tonáž.
Lis je srdcom operácie tvárnenia za studena. Poskytuje silu, ktorá poháňa razník do matrice, a určuje presnosť dielu, životnosť nástroja a celkové výrobné náklady. Hlavné parametre lisu, ktoré sa majú hodnotiť, sú tonáž, tuhosť rámu, dĺžka zdvihu, rýchlosť posuvu a typ pohonu.
Tonáž je maximálna sila, ktorú môže lis vyvinúť počas zdvihu. Musí prekročiť maximálnu tvarovaciu silu požadovanú dielom, ktorá sa vypočítava z prietokového napätia materiálu a projektovanej plochy. Základným pravidlom je vybrať lis s o 10 až 20 percent väčšou tonážou, než je vypočítaný vrchol, aby sa umožnila variabilita materiálu a opotrebovanie nástroja.
Tuhosť rámu sa meria ako priehyb rámu pri zaťažení. Pevný rám udržuje razidlo a matricu zarovnané, čo je rozhodujúce pre dodržanie úzkych tolerancií. Lisy s uzavretým rámom sú vo všeobecnosti tuhšie ako lisy s otvoreným rámom, pretože dráha sily je symetrická okolo lôžka. Mnoho formovačov za studena preto uprednostňuje pre veľké zaťaženie dizajn s uzavretým rámom.
Dĺžka ťahu určuje, ako ďaleko sa posúva sklíčko od spodnej časti zdvihu. Musí zodpovedať výške dielu, otvoru matrice a požadovanej dráhe razníka. Hlboké časti a dlhé vytláčanie dopredu vyžadujú dlhší zdvih, čo zase môže znížiť frekvenciu zdvihu, pretože sklz sa musí zrýchľovať na väčšiu vzdialenosť.
Rýchlosť posúvania je rýchlosť v momente kontaktu nástroja s materiálom. Pri tvárnení za studena je dôležitá kontrolovaná rýchlosť v blízkosti spodnej časti zdvihu, aby sa zabránilo nárazovému zaťaženiu a rozbitiu lisovníc. Mechanické lisy majú rýchlostný profil určený geometriou kľukového hriadeľa, zatiaľ čo servolisy umožňujú operátorovi naprogramovať krivku rýchlosti.
Typ pohonu môžu byť mechanické, hydraulické alebo servo. Mechanický lis používa na dodávanie energie zotrvačník a spojku a je účinný pri vysokorýchlostnom tvárnení. Hydraulický lis dodáva plnú tonáž v ktoromkoľvek bode zdvihu, čo je užitočné pri dlhých formovacích operáciách, ale celkovo pomalšie. Servolis používa servomotor priamo na kľukovom hriadeli alebo cez prevodovku, čo umožňuje presné riadenie posuvného pohybu a riadenie energie.
Kĺbový lis na kovanie za studena, ako je lis s kĺbovým spojom, ponúka mechanickú výhodu v spodnej časti zdvihu. Kĺbové spojenie poskytuje vysokú silu v blízkosti dolnej úvrate s veľmi nízkou rýchlosťou, čo je ideálne pre diely kovania za studena, ktoré vyžadujú vysoký tlak a malý posuv. To je presne dôvod, prečo sa lis s kĺbovým spojom často vyberá na kovanie za studena oproti bežnému kľukovému lisu.
 BLKP-850 Pevný priemyselný lis na kovanie za studena pre veľké zaťaženie BLKP-850 Pevný priemyselný lis na kovanie za studena pre veľké zaťaženie delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Zobraziť produkt →
Napríklad BLKP850 je vysokovýkonný stroj na kovanie za studena kolenového typu určený na kovanie za studena v priemyselnom meradle. Jeho kĺbový pohon umožňuje vysoké deformačné sily s vyváženým zdvihom, čo je podmienka potrebná na tvarovanie vysokopevnostných materiálov bez ich praskania. Keď porovnávate lisy pre linku na kovanie za studena, pozrite sa na efektívnu tvárniacu energiu na zdvih, nielen na tonáž. Kĺbový lis poskytuje maximálnu silu pri minimálnej rýchlosti, čo chráni nástroje a znižuje riziko roztrhnutia dielu.
Kĺbový lis na kovanie za studena je špecializovaný stroj, ktorý namiesto jednoduchej kľuky používa kĺbový mechanizmus. Tento mechanizmus vytvára efekt „zotrvania“ v blízkosti spodnej časti zdvihu, čo znamená, že posúvač sa pohybuje pomaly, keď sila vrcholí. Toto správanie pri nízkej rýchlosti a vysokej sile je presne to, čo vyžaduje kovanie za studena.
Kĺbové spojenie má mechanickú výhodu, ktorá znásobuje vstupnú silu. Malý krútiaci moment motora sa stáva veľmi veľkou vertikálnou silou na posúvači, ale len na krátku pracovnú vzdialenosť. Vďaka tomu sú kolenové lisy ideálne na razenie, vytláčanie a iné operácie tvárnenia za studena, kde je deformácia malá, ale sila je obrovská. Výsledkom je tuhý, presný diel s čistou povrchovou úpravou.
Jedným rizikom preklápacieho lisu je, že nevydrží dlhý pracovný zdvih. Ak si diel vyžaduje dlhé vytláčanie, lis nemusí poskytovať dostatočný posuvný pohyb. V takom prípade je vhodnejší kľukový lis alebo servolis s dlhým zdvihom. Kupujúci by mal prispôsobiť typ lisu špecifickej deformačnej dráhe dielu.
Servopoháňané lisy menia ekonomiku tvárnenia za studena. Servolis používa servomotor na pohyb posúvača po programovateľnej dráhe, namiesto toho, aby sa spoliehal na pevný zotrvačník a spojku. To dáva operátorovi vysoký stupeň kontroly nad rýchlosťou posuvu, polohou a profilom sily. Na tvárnenie za studena môže servolis:
Dvojbodový servolis s uzavretým rámom je bežnou voľbou pre tvárnenie za studena. Jeho rámová konštrukcia zaisťuje vysokú tuhosť a dvojbodové spojenie rozdeľuje zaťaženie rovnomerne po celej posteli, čo je dôležité pri veľkých dieloch. Servomotor umožňuje operátorovi vyladiť krivku sklzu podľa odozvy materiálu. Napríklad pri vytváraní zliatiny s vysokou pevnosťou môže byť lis naprogramovaný tak, aby držal v blízkosti dna niekoľko stoviek milisekúnd, čo umožňuje, aby kov tiekol do dutiny formy bez trhania.
 BLES-315 Priemyselný výkonný lis s uzavretým rámom s dvojitým bodovým servomotorom BLES-315 Priemyselný výkonný lis s uzavretým rámom s dvojitým bodovým servomotorom delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... Zobraziť produkt →
Dvojbodový servolis s uzavretým rámom BLES315 je určený pre priemyselné úlohy tvárnenia za studena, ktoré vyžadujú dynamické ovládanie zdvihu a stabilné lôžko. Jeho vysokoenergetická kapacita a programovateľný pohyb umožňujú vyrábať diely s konzistentnými rozmermi, pričom sa prispôsobujú variáciám prichádzajúceho materiálu. Keď bunka na tvárnenie za studena zahŕňa automatizáciu, servolis môže byť integrovaný s robotom alebo prenosovým systémom, pretože časovanie zdvihu je možné nastaviť softvérovo, a nie výmenou mechanických komponentov.
Hlboké ťahanie je proces tvárnenia za studena, pri ktorom sa list alebo polotovar vtláča do matrice, aby sa vytvoril pohár alebo dutá časť. Je to bežné pri výrobe plášťov batérií, komponentov zariadení a automobilových dielov. Kľúčom k hlbokému ťahaniu je, že materiál sa musí nechať tiecť postupne a rovnomerne, aby sa predišlo roztrhnutiu. Servolis s programovateľným zdvihom môže poskytnúť správnu rýchlosť a tlak v každej fáze, a preto sa servolisy čoraz častejšie používajú na operácie hlbokého ťahania.
Jednobodový servolis otvoreného typu s možnosťou hlbokého ťahania, ako napríklad BLAS125, je kompaktným riešením pre diely, ktoré nepotrebujú veľké lôžko, ale vyžadujú presné ovládanie rýchlosti ťahania. Označenie „hlboké ťahanie“ znamená, že lis je navrhnutý so správnou dĺžkou zdvihu, rýchlosťou posuvu a priestorom pre nástroje, aby zvládol tvarovanie hlbokých pohárov. Keď dodávateľ výslovne uvádza na trh servolis na hlboké ťahanie, je to silný signál, že spoločnosť chápe potrebu riadeného posuvného pohybu pri tvárnení za studena.
 BLAS-125 Jednobodový servo lis na hlboké ťahanie otvoreného typu BLAS-125 Hlbokoťahový otvorený jednobodový servo lis s vysokým krútiacim momentom poskytuje silu impozantných 1250 kN s predĺženým zdvihom posuvu 180 mm. Tento model vyniká... Zobraziť produkt →
Na tvarovanie plášťa batérie je často ideálna kombinácia servopohonu a dvojbodového rámu. Servopohyb môže byť vyladený podľa triedy materiálu a hrúbky škrupiny a dvojbodový posuv zaisťuje rovnomerný tlak na matricu, čím znižuje vrásky a praskliny. Ako sa tvárnenie za studena presúva do výroby batérií, toto zariadenie sa stáva diferenciátorom pre dodávateľov, ktorí môžu dodávať konzistentné škrupiny vo veľkom objeme.
Rozhodnutie použiť tvárnenie za studena alebo tvárnenie za tepla nie je vždy zrejmé. Každý proces má špecifické okno uskutočniteľnosti na základe tvaru dielu, materiálu, objemu a požadovaných vlastností. V tabuľke nižšie sú zhrnuté hlavné rozdiely.
| Kritériá | Tvarovanie za studena | Tvarovanie za tepla |
|---|---|---|
| Teplota | Pod rekryštalizáciou, zvyčajne pri izbovej teplote | Nad rekryštalizáciou, typicky 700 až 1200 °C |
| Materiál strength | Zvyšuje sa v dôsledku spevňovania | Znižuje sa, materiál zostáva mäkký |
| Povrchová úprava | Hladký, bez šupín | Oxidový kameň, často vyžaduje čistenie |
| Rozmerová tolerancia | Pevné, často bez sekundárneho obrábania | Voľnejšie, široké tolerancie môžu vyžadovať opracovanie |
| Sila zariadenia | Vyžaduje sa vysoká tonáž | Nižšia tonáž, pretože materiál je mäkký |
| Maximálna tvarová zložitosť | Obmedzené na jednoduchšie tvary bez hlbokých podrezaní | Dokáže vytvárať zložité tvary a veľmi veľké časti |
| Spotreba energie na jeden diel | Nižšia vykurovacia energia, ale vyššia formovacia energia | Vysoké náklady na ohrev, nižšia tvarovacia sila |
| Typický objem výroby | Veľký objem, náklady na nástroje amortizované | Nízky až stredný objem, jednoduchšie náradie |
Praktický dopad týchto rozdielov sa prejavuje v celkových nákladoch na jeden diel. Tvárnenie za studena žiari v dlhých výrobných sériách, kde je dizajn dielu kompatibilný s procesom. Formovanie za tepla je zhovievavejšie pre zložité diely a menšie série, ale zvyšuje náklady na energiu, čistenie a konečnú úpravu. Bežným hybridom je tvarovanie za tepla, ktoré prebieha nad izbovou teplotou, ale pod rekryštalizáciou, pričom sa vyrovnáva ťažnosť a pevnosť. Niektorí dodávatelia ponúkajú lisy na tvárnenie za tepla, ktoré je možné prepnúť do režimu tvárnenia za studena, ale kontrola teploty pridáva na zložitosti.
Pri porovnávaní lisu na tvárnenie za studena s lisom na kovanie za tepla nezabúdajte, že náklady na lis sú len jednou časťou systému. Nástroje, systém podávania, automatizácia a kontrola kvality musia byť v súlade s procesnou teplotou. Dodávateľ, ktorý predáva iba lisy na kovanie za tepla, nemusí mať odborné znalosti na to, aby odporučil skutočné riešenie tvárnenia za studena, preto si vyžiadajte konkrétne prípadové štúdie tvárnenia za studena.
Tvárnenie za studena sa používa v širokom spektre priemyselných odvetví, pretože poskytuje vysokú pevnosť, nízky odpad a rýchle časy cyklov. Niektoré z najtypickejších aplikácií zahŕňajú:
Keď vám výrobca povie, že konkrétny lis je vhodný na „obal na batériu“ alebo „hlboké ťahanie“, nejde len o marketing. Uvádzajú, že rám lisu, vedenie posuvu a ovládanie zdvihu boli navrhnuté podľa dynamických požiadaviek tejto aplikácie. Napríklad v prípade plášťa batérie musí lis zvládnuť vysoké lisovacie sily pri zachovaní stabilného lôžka počas dlhých výrobných sérií. Často je preferovaná konštrukcia s uzavretým rámom alebo polouzavretá konštrukcia, pretože odoláva bočným zaťaženiam spôsobeným hlbokým ťahaním.
Tvarovaním za studena sa vyrábajú diely vysokou rýchlosťou, takže kontrola kvality musí byť rovnako rýchla, aby sa zachytili chyby skôr, ako sa z nich stane množstvo nepodarkov. Hlavným problémom kvality sú rozmerová presnosť, praskliny, uvoľnený materiál a poškodenie povrchu.
Meranie rozmerov sa zvyčajne vykonáva pomocou mikrometra, meradla alebo optického systému. V prípade veľkoobjemových dielov môže optické meranie monitorovať diel v reálnom čase, pričom kontroluje priemer, dĺžku a oválnosť. Proces tvárnenia za studena je vysoko opakovateľný, takže ak je prvých tucet dielov v rámci tolerancie, ostatné zvyčajne nasledujú, pokiaľ sa nástroj neopotrebuje.
Praskanie je najbežnejším spôsobom zlyhania pri tvárnení za studena. Trhliny sa môžu vyskytnúť na povrchu alebo vo vnútri a zvyčajne sú spôsobené prekročením limitu ťažnosti materiálu. Operátori sledujú drsný alebo zlomený povrch, čo naznačuje, že materiál dosiahol svoj limit pre prácu za studena. Odpoveďou je zníženie deformácie na stanicu, zvýšenie počtu krokov alebo použitie mäkšej triedy materiálu.
Ďalším problémom je kvalita povrchu. Časti tvarované za studena by mali mať jasný, hladký povrch. Ak má matrica škrabance alebo je príliš hrubá, dielec zdedí túto textúru. Údržba nástrojov je preto kritickou súčasťou kontroly kvality. Dobrý dodávateľ poskytne plán preventívnej údržby, ktorý zahŕňa kontrolu opotrebenia razidiel a lisovníc, kontrolu vyhadzovacích kolíkov a overenie vôlí vodiacich puzdier.
Pre výrobcu, ktorý chce byť „jednorazovým“ zdrojom, zahŕňa kontrola kvality aj monitorovanie počas procesu. Niektoré moderné servolisy dokážu generovať krivku sily-posunu pre každý zdvih. Abnormálna krivka indikuje odchýlku procesu, ako je chýbajúci polotovar, zlomený nástroj alebo zmena tvrdosti materiálu. Ide o účinný nástroj na predchádzanie chybám skôr, ako sa dostanú k zákazníkovi.
Výber správneho lisu na tvárnenie za studena je rozhodnutie, ktoré ovplyvňuje efektivitu vašej výroby, životnosť nástroja a kvalitu produktu na roky. Pri hodnotení použite nasledujúci kontrolný zoznam:
Renomovaný výrobca vám nepredá len stroj; budú s vami spolupracovať na definovaní procesu. Napríklad, ak potrebujete vytvoriť plášť batérie, dodávateľ, ktorý ponúka otvorený typ dvojbodového akumulátorového lisu, demonštruje, že sa zameral na špecifické výzvy tejto aplikácie. Rovnaký princíp platí pre kolenové lisy na kovanie za studena a lisy s uzavretým rámom poháňané servomotorom.
Tvárnenie za studena je výkonný výrobný proces na výrobu veľkoobjemových kovových dielov s nízkym odpadom, zvýšenou pevnosťou a úzkymi toleranciami. Nejde o jedinú metódu, ale o skupinu procesov vrátane vytláčania dopredu, spätného vytláčania, ubíjania, kovania za studena a hlavičkovania za studena. Výber vybavenia je rovnako dôležitý ako materiál a nástroje, pretože lis definuje dostupnú silu, ovládanie zdvihu a tuhosť potrebnú na výrobu konzistentných dielov.
Skôr ako investujete do lisu na tvárnenie za studena, určite geometriu, materiál a objem dielu. Spolupracujte so skúseným predajcom zariadení, ktorý vám môže ukázať, ako je ich stroj navrhnutý pre konkrétne režimy tvárnenia, ktoré budete spúšťať. Porovnajte nielen tonáž, ale aj typ rámu, systém pohonu, vedenie klzného vedenia a podperu nástrojov. Požiadajte o skutočné príklady podobných dielov a ich pozorované časy cyklov, mieru šrotu a životnosť nástrojov.
Ak hľadáte kompletné riešenie tvárnenia za studena, tím na Vysoko presné stroje Bolun má skúsenosti a portfólio produktov, ktoré vám pomôžu. Od otvorených servolisov na hlboké ťahanie až po dvojbodové servolisy s uzavretým rámom a kovania za studena, pre vašu aplikáciu je k dispozícii ten správny stroj. Najlepším ďalším krokom je zaslanie výkresov dielov dodávateľovi a vyžiadanie si štúdie uskutočniteľnosti procesu. Tento rozhovor vás ušetrí od dvoch najväčších chýb pri tvárnení za studena: nákup lisu, ktorý je príliš malý, a nákup lisu, ktorý je príliš tuhý na flexibilnú výrobu.
Tvarovanie za studena nie je kúzlo, ale keď je prispôsobené správnej časti, materiálu a lisu, poskytuje konzistentne vynikajúce výsledky. Použite informácie v tejto príručke ako praktický východiskový bod pri kúpe zariadenia a potom urobte konečné rozhodnutie na základe testovaných údajov z vašich vlastných dielov.
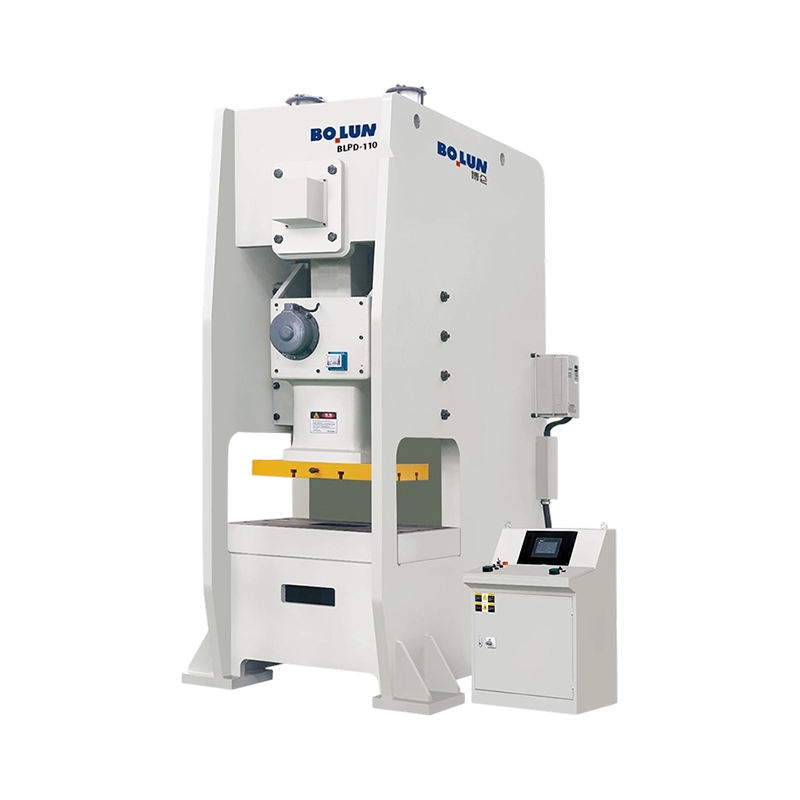


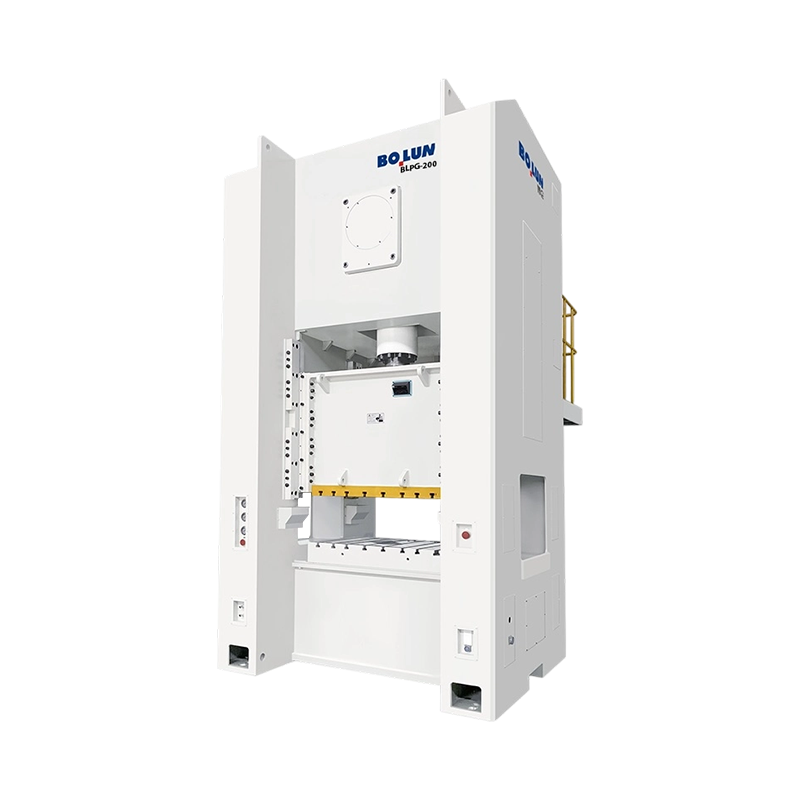
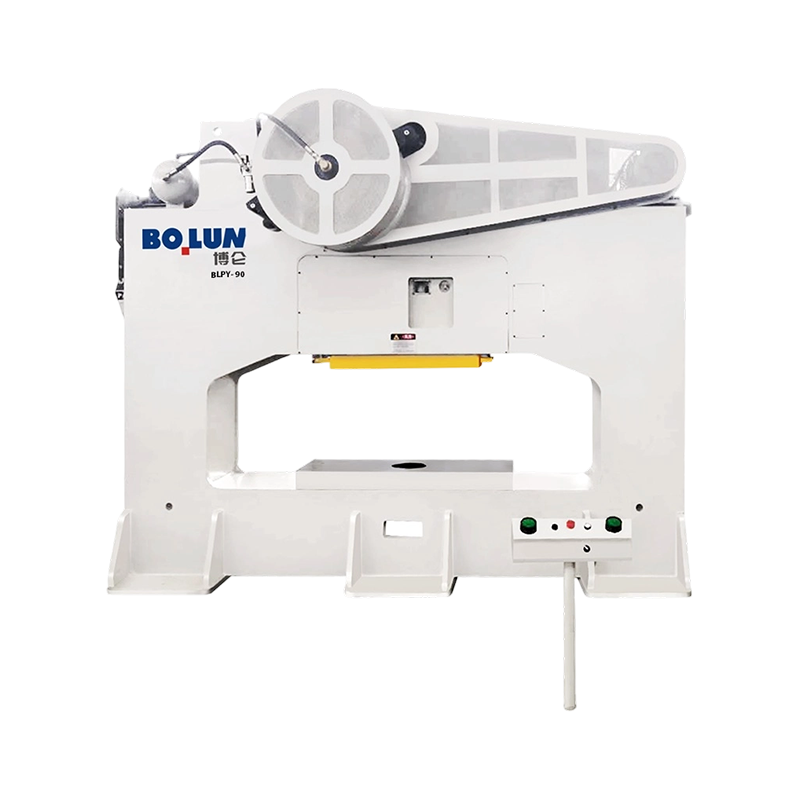
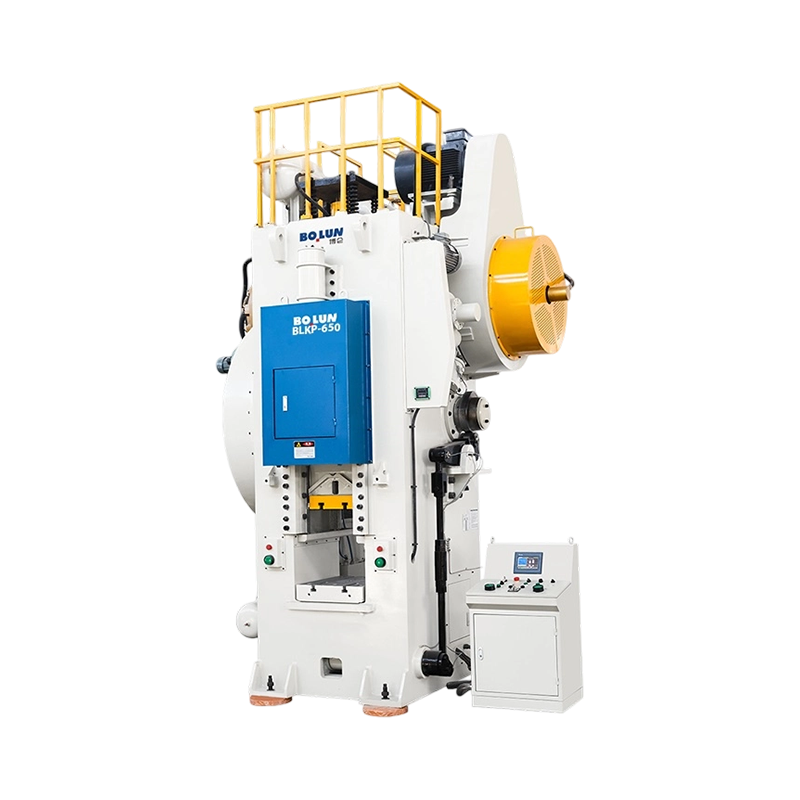
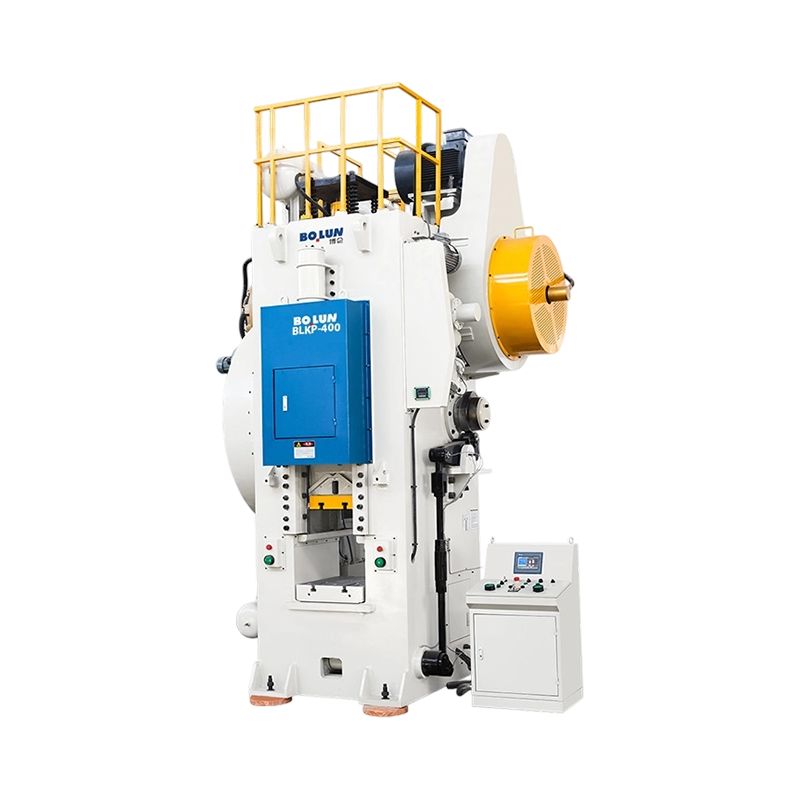
Keď plánujete vyrábať stredné alebo malé kovové diely vo veľkých objemoch,...
Zápustka na kovanie za studena len málokedy ohlási svoju poruchu vopred. J...
Krátka odpoveď: Ktorý typ rámu sa hodí k vašej práci An ...
V modernej výrobe je kovanie za studena široko používané v automobilovom, let...
Čo je to Power Press? A elektrický lis – tiež nazývaný raziaci...
Nástrojový inžinier uvádza nový program držiakov a špecifikuje 160-tonový ...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Čína
Pripravený začať?
Get in Touch

Teraz!
ZHEJIANG BOLUN

