Zápustka na kovanie za studena len málokedy ohlási svoju poruchu vopred. Jedného dňa beží lis hladko pri 45 zdvihoch za minútu, čím vzniká dvojstupňový hriadeľ s prírubovou základňou. Nasledujúci deň operátor začuje tupé cvaknutie v spodnej časti zdvihu a kontrola odhalí úder čisto zlomený v mieste spojenia medzi hlavou a driekom. Čelná plocha lomu ukazuje plážové značky, ktoré sa vracajú k prechodovému polomeru 0,3 mm, špecifikovanému preto, lebo výkres zákazníka nepovoľoval žiadne väčšie prvky. Tento malý polomer v kombinácii so zaťažením razníka 180 kN a nesúososťou lisu medzi razníkom a zápustkou o 0,05 mm zmenili rutinné kovanie za studena na neplánovanú prestavbu nástroja a úplnú zmenu prestojov.
Toto je realita konštrukcie nástroja na kovanie za studena. Na rozdiel od lisovacích nástrojov, ktoré väčšinou zvládajú namáhanie v ohybe a strihu, nástroje na kovanie za studena musia vydržať kontaktné tlaky 1 500 až 2 500 MPa pri stovkách tisícov zdvihov, pričom obrobok sa deformuje pri každom zdvihu. Úlohou konštruktéra nástroja nie je len kopírovať geometriu dielu do dutiny matrice. Ide o vytvorenie kompletného systému lisovníka, zápustkovej vložky, tlakového krúžku, vyhadzovača, mazania a nastavení stroja, ktorý udržiava napätie v medziach únavy materiálu nástroja, zachováva rozmerovú presnosť výkovku a poskytuje ekonomicky životaschopnú životnosť nástroja.
Tento článok vysvetľuje praktické princípy konštrukcie nástrojov na kovanie za studena pre nástrojových inžinierov, plánovačov procesov a výrobných manažérov, ktorí pracujú s lismi na kovanie za studena. Zahŕňa záťažové prostredie, funkciu každého komponentu nástroja, výber materiálu, návrh napínacích krúžkov, pravidlá geometrie, plánovanie postupnosti tvárnenia, mazanie, prevenciu porúch a vplyv samotného lisovacieho stroja. Cieľom je poskytnúť súbor konštrukčných pravidiel, ktoré možno použiť priamo na zníženie poškodenia nástroja, minimalizáciu prestojov a zlepšenie presnosti komponentov kovaných za studena.
Kovanie za studena deformuje kov pri izbovej teplote alebo mierne nad ňou, keď sa teplo generované plastickou deformáciou zadržiava v nástroji a obrobku. Pretože kov nikdy nedosiahne svoju teplotu rekryštalizácie, obrobok sa počas zdvihu nepretržite vytvrdzuje. To znamená, že sila potrebná na deformáciu dielu sa zvyšuje s postupujúcim zdvihom a konečná kalibračná fáza zdvihu zažije najvyšší kontaktný tlak.
Z pohľadu dizajnéra nástrojov sú najdôležitejšie tri čísla. Prvým je kontaktný tlak na rameno raznice a čelo razidla. V prípade konštrukčných uhlíkových ocelí, ako sú AISI 1018 alebo 1045, extrúzia vpred bežne vytvára kontaktné tlaky 1 200 až 1 800 MPa, zatiaľ čo spätná extrúzia tvarov pohárov môže vytlačiť tlak na čeľuste nad 2 000 MPa. Druhým je nahromadené plastické napätie pôsobiace na obrobok. Časť so 70 percentným zmenšením prierezu akumuluje dostatočné napätie na zdvojnásobenie prietokového napätia žíhaného východiskového materiálu. Tretím je počet úderov, ktoré musí nástroj prežiť. Výrobná kampaň pre spojovací prvok, ložiskový krúžok alebo komponent hriadeľa zvyčajne trvá od 50 000 do 500 000 dielov, čím sa materiál nástroja pevne dostane do režimu vysokocyklovej únavy.
Tieto podmienky oddeľujú dizajn nástroja na kovanie za studena od takmer všetkých ostatných zápustkových disciplín. Lisovacia forma nesie ohybové zaťaženie zriedka nad 500 MPa. Zápustka na kovanie za tepla pracuje pri zvýšenej teplote, ale prúdové napätie obrobku je nízke, takže tlaky zápustky zostávajú pod približne 500 MPa. Nástroj na kovanie za studena musí obsahovať obrobok, ktorý je súčasne tvrdý, pevný a abrazívny, pričom prenáša sily, ktoré tlačia materiál nástroja blízko jeho medze klzu v tlaku. Nižšie uvedená tabuľka porovnáva podmienky, ktoré ovplyvňujú rozhodnutie o návrhu nástroja.
| Parameter | Kovanie za tepla | Kovanie za studena |
|---|---|---|
| Teplota obrobku | 900 až 1 250 °C | 20-200 °C |
| Napätie toku obrobku | 50 až 200 MPa | 500–1 500 MPa |
| Typický kontaktný tlak matrice | 200 – 500 MPa | 1 000–2 500 MPa |
| Primárny záujem o nástroj | Tepelná únava a tepelná kontrola | Mechanická únava a opotrebovanie |
| Ťahová expozícia matrice | Nízka | Vysoká, vyžaduje predpätie |
| Dosiahnuteľná tolerancia dielov | IT12–IT16 | IT7 – IT9 |
Praktickým dôsledkom je, že každé konštrukčné rozhodnutie v nástroji na kovanie za studena – výber nástrojovej ocele, počet napínacích krúžkov, lesk dutiny, polomery rohov, mazivo – existuje na zvládnutie jednej alebo viacerých z týchto extrémnych podmienok. Keď nástroj nečakane zlyhá, je to takmer vždy preto, že konštruktér jeden z nich podcenil.
Nástroj na kovanie za studena je zostava presných komponentov pôsobiacich spoločne, nie jeden opracovaný blok zápustky. Kompletná sada nástrojov zvyčajne obsahuje:
Každý komponent nesie odlišný typ zaťaženia. Dierovač funguje primárne pri kompresii, ale akékoľvek nesprávne zarovnanie alebo asymetrická geometria časti pridáva ohyb. Vložka matrice nesie radiálny tlak z obrobku, ktorý sa ho snaží roztiahnuť smerom von. Napínací krúžok nesie výsledné napätie v ťahu, čo je bezpečnejšie pre jeho materiál, pretože krúžok je vybraný pre tuhosť a nie je v kontakte s obrobkom. Vyhadzovač je stlačený počas odstraňovania dielu a podporné dosky musia odolávať lokálnemu povrchovému prehĺbeniu v kontaktných bodoch.
Proces navrhovania by sa mal riadiť disciplinovanou postupnosťou. Začnite od výkresu hotového dielu a definujte postupne fázy tvárnenia pred návrhom jednotlivých dutín formy. Pre každú fázu navrhnite tvar dutiny vložky matrice a profil razidla. Odhadnite maximálnu tvarovaciu silu a radiálny tlak. Vyberte materiál nástroja pre každý komponent. Navrhnite zostavu napínacieho krúžku pomocou pravidiel hrubostenného valca vysvetlených ďalej v tomto článku. Nakoniec špecifikujte povrchovú úpravu, nátery, mazanie a vyhadzovací systém. Prechod priamo z geometrie dielu na obrábanie bez tejto analýzy je najčastejším dôvodom zlyhania nových nástrojov na kovanie za studena v skúšobnom lise.
Výber materiálu nástroja je jediné rozhodnutie, ktoré najpriamejšie určuje životnosť nástroja a náklady na výkovok. Nástroj na kovanie za studena musí poskytovať tvrdosť pri prevádzkovej teplote, pevnosť v tlaku nad 2 000 MPa, dostatočnú húževnatosť, aby odolal praskaniu, a odolnosť proti opotrebeniu na čistých a abrazívnych kovových povrchoch. Žiadna jednotlivá trieda nespĺňa dokonale všetky požiadavky, takže ich konštruktér vyvažuje podľa prevádzky.
Nástrojové ocele na prácu za studena, ako sú AISI D2, A2 a O1, sú najekonomickejšou voľbou pre aplikácie s krátkym chodom a nízkym zaťažením. Ponúkajú dobrú húževnatosť a opracovateľnosť, ale ich tvrdosť a odolnosť proti opotrebeniu sú obmedzené a rýchlo zmäknú, ak trecie teplo zdvihne nástroj nad 200 °C. Zostávajú užitočné pre oporné dosky, držiaky a krátkodobé nástroje.
Rýchlorezné ocele ako M2 a M42 si zachovávajú tvrdosť pri vyšších pracovných teplotách a sú štandardnou voľbou pre extrúzne lisovníky a zápustkové vložky v stredne objemovej výrobe. Ich vyšší obsah zliatin im dáva lepšiu odolnosť proti opotrebovaniu ako nástrojové ocele na prácu za studena. Rýchlorezné ocele práškovej metalurgie, ako sú ocele blízke zloženiu PM-M4, zlepšujú odolnosť proti opotrebeniu a húževnatosť v porovnaní s konvenčnou HSS, pretože ich jemné a rovnomerne rozdelené karbidy znižujú počet miest iniciácie trhlín. Teraz sú štandardné pre dlhodobé razníky a vysokozáťažové zápustkové vložky pri kovaní za studena.
Karbid volfrámu, typicky kobaltom spájané triedy v rade K05 až K20, ponúka najvyššiu pevnosť v tlaku a odolnosť proti opotrebovaniu zo všetkých bežných nástrojov. Karbidové vložky matrice môžu prežiť milióny zdvihov pri operáciách vytláčania malých dielov a glejenia. Karbid však nemá takmer žiadnu ťažnosť: ľahko praská pri ohýbaní, náraze alebo vychýlení. Zostava nástroja preto musí byť navrhnutá tak, aby zaťažovala karbid iba v tlaku, s pevným vedením razníka a riadenou rýchlosťou nárazu.
| Materiálna rodina | Tvrdosť | Pevnosť v tlaku | Typická aplikácia |
|---|---|---|---|
| Nástrojová oceľ na prácu za studena (trieda D2, A2) | 58-62 HRC | 2 000–2 400 MPa | Krátkodobé údery, matrice, backery |
| Rýchlorezná oceľ (trieda M2, M42) | 62-65 HRC | 2 500 – 3 200 MPa | Strednobežné dierovače a vložky matrice |
| Práškový kov HSS (trieda PM-M4) | 64-67 HRC | 3 000 – 3 800 MPa | Dlhodobé razníky, vysokozáťažové matrice |
| Karbid volfrámu (K05–K20) | 88–92 HRA | 3 500–5 500 MPa | Vložky matrice pre malé výlisky a dimenzovanie |
Praktické pravidlo pre počiatočný výber: pre diely s maximálnym vonkajším priemerom menším ako približne 30 mm a produkciou nad 200 000 kusov je spoľahlivou kombináciou vložka z tvrdokovu s razníkom PM-HSS. Pre diely s priemerom nad 50 mm sú nástroje PM-HSS alebo HSS zhovievavejšie, pretože karbidové matrice tejto veľkosti sú ťažké, drahé a krehké. Pre veľmi vysoké radiálne zaťaženia sa používajú karbidové doštičky s dvoma napínacími krúžkami, ako je popísané v ďalšej časti.
Kovanie za studena prebieha pri tlakoch, ktoré by roztrhli nevystuženú kalenú oceľovú zápustku už pri prvom zdvihu. Okolitý napínací krúžok existuje na jeden účel: umiestniť vložku zápustky pod kontrolované tlakové predpätie, takže kovací tlak musí najprv zrušiť toto predpätie, kým sa vložka môže napnúť.
Princíp činnosti vychádza z teórie hrubostenných valcov. Keď sa krúžok z tvrdenej ocele s vnútorným priemerom o niečo menším ako je vonkajší priemer vložky lisovnice stlačí alebo zmrští na miesto, interferencia vytvorí radiálny tlak na rozhraní a rozloženie obručového napätia cez obe časti. Vložka lisovnice je na svojom vonkajšom povrchu vystavená tlakovému obručovému namáhaniu a otvor vložky je vystavený menšiemu tlakovému namáhaniu. Pri tvárnení pôsobí radiálny tlak z obrobku proti otvoru a čiastočne ruší toto predbežné stlačenie. Pri správnom zvolení presahu zostáva sieťové napätie vo vývrte matrice počas celého zdvihu tlakové alebo len mierne v ťahu. Stlačený stav zabraňuje iniciácii trhlín a zastavuje šírenie existujúcich mikrotrhlín.
Hodnoty interferencií v nástrojoch na kovanie za studena sa zvyčajne pohybujú medzi 0,15 a 0,35 percenta lícovaného priemeru. Pre vložku matrice s vonkajším priemerom 50 mm sa interferencia 0,2 percent rovná 0,10 mm diametrálnej interferencie, čo je podstatná hodnota, keď sa meria proti elastickým limitom materiálov. Ťažké formy na spätné vytláčanie často používajú dva alebo tri sústredné napínacie krúžky. Každý krúžok je uložený s presahom a rozdeľuje radiálny tlak cez väčší celkový prierez, takže vonkajšie krúžky neprekračujú svoju únavovú pevnosť.
Samotný napínací krúžok je zvyčajne vyrobený z tvrdej, vysoko pevnej nástrojovej ocele alebo ocele s vysokou pevnosťou v ťahu, tepelne spracovanej na asi 45 až 55 HRC. Jeho otvor musí byť brúsený a honovaný s rovnakou presnosťou ako vonkajší priemer vložky matrice, pretože akýkoľvek lokálny vysoký bod koncentruje napätie na rozhraní. Ostré ramená, olejové diery alebo drážky na vŕtaní napínacieho krúžku sú častým miestom vzniku únavových trhlín; povinné sú veľkorysé polomery a hladké prechody.
Praktická postupnosť návrhu: najprv určte radiálny tlak očakávaný v otvore matrice z tvárniaceho zaťaženia a kontaktnej plochy. Po druhé, vyberte pomer vonkajšieho a vnútorného priemeru vložky matrice aspoň 2:1. Po tretie, vypočítajte interferenciu potrebnú na udržanie otvoru v tlaku pri maximálnom zaťažení. Po štvrté, skontrolujte ekvivalentné napätie vo vložke matrice a napínacom krúžku pomocou jednoduchého elastického výpočtu alebo analýzy konečných prvkov. Po piate, ak je napínací krúžok nadmerne namáhaný, pridajte druhý krúžok alebo ho vymeňte za materiál s vyššou pevnosťou. Táto sekvencia je dostatočne rýchla na to, aby sa dala použiť vo fáze konceptu, a dostatočne presná na to, aby sa predišlo najčastejším zlyhaniu nárazov.
Väčšinu predčasných porúch nástrojov na kovanie za studena možno pripísať malému počtu rozhodnutí o geometrii. Dodržiavanie niekoľkých konkrétnych pravidiel eliminuje väčšinu problémov s prasklinami, odieraním a odieraním.
Zadajte veľkorysé polomery prechodu. Každý prechod medzi hlavou dierovača a driekom, ramenom a vývrtom matrice alebo okrajom podpornej dosky pôsobí ako stresový faktor. Polomer 0,3 mm môže koncentrovať napätie trojnásobne v porovnaní s polomerom 3 mm. Na malé nástroje použite polomer aspoň 1 mm a na nástroje s charakteristickou veľkosťou nad 50 mm 2 až 3 mm. Ak výkres dielu vyžaduje ostrý roh, pridajte reliéf posunutím kritického prechodu mimo hlavnej dráhy zaťaženia; napríklad stupňovaním dielu s malým podrezaním, ktoré sa po kovaní opracuje.
Použite zúženie na dierovacie a reliéfne zóny v matrici. Vonkajšie priemery razníka by mali mať 1 až 3 stupne zúženia pozdĺž pracovnej dĺžky. Tým sa znížia trecie sily a zabráni sa zadretiu, keď sa razník stiahne. Otvor matrice by mal obsahovať krátku ložiskovú plochu 2 až 5 mm na výstupe z oblasti tvárnenia, po ktorej by nasledoval reliéf s priemerom 0,2 až 0,5 mm, takže dielec sa dotýka otvoru iba v oblasti ložiska.
Zabezpečte dostatočnú hrúbku steny vložky matrice. Ako prvé priblíženie by vonkajší priemer vložky matrice mal byť aspoň dvojnásobkom najväčšieho priemeru otvoru. Pre dutinu 20 mm by mala mať vložka matrice vonkajší priemer aspoň 40 mm pred pridaním napínacieho krúžku. Radiálny tlak pri vysokých redukciách môže prasknúť matricu, ktorej stena je príliš tenká, pretože vonkajšie vlákno sa dostane do napätia bez ohľadu na napínací krúžok.
Leštenie v smere toku materiálu. Dutina matrice a pracovné povrchy razníka by mali byť vyleštené na Ra 0,2 mikrometra alebo lepšie, s leštiacimi značkami zarovnanými so smerom, v ktorom kov kĺže. Stopy po leštení prebiehajúce naprieč smerom toku vytvárajú drsnosť, ktorá zvyšuje trenie, zachytáva mazivo nerovnomerne a spúšťa zadretie.
Vyhnite sa podrezaniu a plánujte extrakciu. Ak má dielec vybranie alebo spätný kužeľ, ktorý ho uzamkne v matrici, vyhadzovač musí prekonať blokovaciu silu pri každom zdvihu. Ak je to možné, navrhnite diel s malým uhlom ponoru 0,5 až 1 stupeň na vonkajších povrchoch a miernym zúžením vo vnútorných dutinách. Ak sa podrezaniu nedá vyhnúť, zvážte delenú matricu alebo pohyblivý segment, ale počítajte s vyššími nákladmi na nástroj a priebežnou údržbou.
Priraďte realistické tolerancie. Kovanie za studena zvyčajne drží IT7 až IT9, čo je vynikajúce pre proces tvárnenia. Pokus o dodržanie prísnejších tolerancií posúva nástroj bližšie k hraniciam jeho elastického vychýlenia a zväčšuje vplyv vychýlenia lisu a zmien teploty. Tolerancie na samotných komponentoch nástroja by mali byť päť až desaťkrát presnejšie ako tolerancia dielu; spoločný počiatočný pomer je tolerancia dielu delená piatimi pre rozmery dutiny matrice a razníka.
Konštrukciu nástroja na kovanie za studena nie je možné dokončiť len na základe konečného výkresu dielu. Väčšina komponentov kovaných za studena sa vyrába v niekoľkých tvárniacich operáciách, pričom každá má vlastnú sadu nástrojov. Postupnosť operácií určuje zaťaženie každého nástroja, a preto definuje dizajn nástroja pre každú fázu.
Typická postupnosť pre hriadeľ s prírubou môže prebiehať nasledovne: strihanie drôtu alebo tyčového materiálu na dĺžku, zmäkčenie alebo žíhanie, ak je vstupný materiál príliš tvrdý, nanesenie konverzného náteru a maziva, pretlačenie jedného konca, aby sa vytvorila predformovacia hlava, vytlačenie drieku dopredu na jeho konečný priemer a kalibrácia príruby konečným rozmerovým zdvihom. Každý stupeň odstraňuje kontrolované množstvo deformačnej hmoty z počiatočného priemeru drôtu.
Hlavným konštrukčným pravidlom je vyváženie deformácií na stupeň. Obmedzenie redukcie prierezu na približne 60 až 70 percent na stupeň udržuje tlak v matrici a napätie materiálu v praktických medziach pre väčšinu uhlíkových a legovaných ocelí. Nad týmto rozsahom požadovaná sila razníka prudko stúpa, tlak nástroja sa zvyšuje a na obrobku môžu vzniknúť vnútorné trhliny alebo povrchové švy. Pre hlboko vytvarovaný pohár sú rutinné tri alebo štyri fázy: najprv spätné vytlačenie pohára, potom prekreslenie steny pohára, potom žehlenie steny na konečnú hrúbku a nakoniec orezanie horného okraja.
Zaťaženie nástroja sa vypočíta z prietokového napätia obrobku a projektovanej kontaktnej plochy. Ako prvý odhad je potrebná lisovacia sila plocha prierezu obrobku v oblasti tvárnenia vynásobená prietokovým napätím pri príslušnom pretvorení krát koeficient trenia 1,2 až 1,5. Tento výsledok sa musí porovnať s lisovacou kapacitou a s pevnosťou lisovníka v tlaku. Dlhý, štíhly razník sa môže vylomiť skôr, ako lis dosiahne svoju nominálnu tonáž: štíhlostný pomer, ktorý sa delí dĺžkou a priemerom, by mal zostať pod piatimi pre nevedené razníky a okrem toho sú potrebné vodiace objímky alebo podporné puzdrá. Pre stredne veľké vytláčanie je možné použiť napríklad stroj ako a Kovanie za studena BLKP400 s vyváženým zdvihom poskytuje požadovanú tonáž s veľkorysou rezervou pre koeficient trenia.
 Veľkoobchod BLKP-400 všestranný, kovanie za studena s vyváženým zdvihom, kolíkový typ elektrického lisu Zhejiang Bolun High-Precision Machinery Co., Ltd je veľkoobchodný čínsky veľkoobchod BLKP-400 s všestranným vyváženým zdvihom na kovanie za studena typ predradného výkonu... Zobraziť produkt →
Každá fáza ovplyvňuje návrh nástroja nasledujúceho. Predlisok s drsným povrchom poškriabe ďalšiu matricu. Predlisok, ktorý je trochu príliš veľký, preťaží kalibračnú matricu. Predlisok s mimostredovou osou vytvorí nerovnomerné zaťaženie a zlomí dokončovací razník. Konštruktéri nástrojov by preto mali špecifikovať rozmery predlisku s rovnakou starostlivosťou ako konečná dutina formy, vrátane tolerancií a povrchovej úpravy. V praxi sa najprv navrhne postupnosť tvárnenia, ako druhé nástroje pre každú fázu a kontrola zaťaženia sa opakuje pre každú fázu predtým, ako sa vyrobia nástroje.
Mazanie nie je detail pridaný na konci návrhu nástroja; je súčasťou samotného systému nástrojov. Pri kovaní za studena má mazivo tri funkcie: zníženie trenia na rozhraní nástroja a obrobku, zníženie zaťaženia pri tvárnení prenášaného na nástroj a zabránenie opotrebovaniu adhéznym opotrebením, ktoré sa často nazýva zadretie, medzi obrobkom a povrchmi nástroja.
Štandardným mazacím systémom pre uhlíkové ocele je konverzný povlak fosforečnanu zinočnatého v kombinácii s mydlom stearanom sodným. Pórovitá fosfátová vrstva zabezpečuje mechanické ukotvenie mydla a spolu vytvárajú film so zdanlivým koeficientom trenia v rozsahu 0,05 až 0,10. Tento systém sa používa už desaťročia, pretože je efektívny a ekonomický pre veľkoobjemovú výrobu. Environmentálne predpisy čoraz viac tlačia výrobcov na alternatívne mazivá, vrátane povlakov na báze polymérov a reaktívnych mydiel. Pri výmene mazacieho systému musí konštruktér nástroja prekontrolovať predpoklady trenia: vyššie trenie zvyšuje tlaky v stenách lisovníka a lisovnice a môže vyžadovať väčšie kužeľe, kratšie ložiskové zóny alebo dodatočnú interferenciu napínacích krúžkov.
Nerezové ocele, ktoré rýchlo tvrdnú a ľahko sa odierajú, sú zvyčajne mazané oxalátovým konverzným povlakom plus sulfid molybdénu. Zliatiny hliníka a medi používajú oleje s nižšou viskozitou alebo suché polymérové filmy a nevyžadujú konverzné nátery. Pri všetkých materiáloch by mali byť predvalky pred tvarovaním očistené od okovín, zvyškov oleja a cudzích častíc, pretože tvrdé inklúzie vložené do mazacieho filmu pôsobia ako mikroskopické rezné nástroje na povrchu matrice.
Nátery nástrojov spolupracujú s mazivom obrobku. PVD povlaky, ako je nitrid chrómu, nitrid titánu a hliníka a nitrid titánu, znižujú trenie, zlepšujú odolnosť proti zadretiu a chránia povrch nástroja, kde sa mazací film lokálne rozpadá. Povlaky sú užitočné najmä na razidlách, ktoré sa pri sťahovaní posúvajú proti obrobku. Náter sa musí aplikovať na brúsený a leštený podklad; drsný podklad poskytuje zlú priľnavosť a skoré odlupovanie.
Dôležitou konštrukčnou veličinou je šmykové napätie na povrchu nástroja. Ak sa trecie napätie priblíži pevnosti v šmyku materiálu nástroja alebo povlaku, povrch sa roztrhne a nástroj rýchlo zlyhá. Veľkorysé nájazdové uhly, krátke ložiskové plochy a súvislý mazací film počas celého zdvihu sú najefektívnejšie spôsoby, ako udržať povrchové šmykové napätie v bezpečných medziach. Zmena maziva by mala vždy spustiť opätovné spustenie výpočtu zaťaženia, nielen zmenu linky vo výrobnej dokumentácii.
Nástroje na kovanie za studena zlyhávajú vo vzoroch, ktoré sú v tomto odvetví dobre známe. Rozpoznanie vzoru rýchlo povie dizajnérovi, ktorý parameter má zmeniť. V tabuľke nižšie sú uvedené najbežnejšie režimy zlyhania, ich hlavné príčiny a činnosti návrhu, ktoré im bránia.
| Režim zlyhania | Hlavná príčina | Návrhové protiopatrenie |
|---|---|---|
| Únavová zlomenina razníka | Cyklická kompresia a ohyb, koncentrácia napätia na malom polomere prechodu | Zvýšte polomer prechodu; použite PM-HSS; zlepšiť vedenie úderov; znížte rýchlosť nárazu v blízkosti dolnej úvrati |
| Vložka matrice praskla | Napätie ťahovej obruče vo vývrte matrice | Zvýšte interferenciu napínacích krúžkov; pridať druhý napínací krúžok; zväčšiť vonkajší priemer matrice |
| Žalovanie a skórovanie | Porušenie mazacieho filmu, drsný povrch nástroja, lokálne tlakové špičky | Leštiť na Ra 0,2 alebo lepšie; aplikujte povlak CrN alebo TiAlN; zlepšiť alebo zmeniť mazivo |
| Plastická deformácia čela razidla alebo ramena lisovníka | Tvrdosť nástroja nižšia ako požadovaný prítlačný tlak | Zvoľte tvrdší HSS alebo karbid; zväčšiť oblasť podpory; znížiť lokálny kontaktný tlak |
| Čipovanie pri vstupe do matrice | Náraz z konca predvalku, tvrdá šupina, ostrá vstupná hrana | Pridajte vstupné skosenie alebo polomer; kabát vchodu; čisté predvalky pred tvarovaním |
| Únavová trhlina napínacieho krúžku | Nadmerné rušenie, koncentrácia napätia vo vývrte krúžku | Prepočítajte zmršťovacie uloženie; zväčšiť vonkajší priemer krúžku; odstráňte drážky pre pero alebo osadenie ostrých otvorov |
Najškodlivejším spôsobom zlyhania je únavový lom razidla. Zaťaženia razníka sú cyklické: razník je stlačený, vyložený a znova stlačený desať alebo stotisíckrát. Ak je amplitúda napätia na najmenšom priereze vysoká, trhlina sa iniciuje na prechodovom polomere alebo brúsnej značke a šíri sa až do prasknutia. Protiopatreniami sú väčší polomer prechodu, tvrdší materiál nástroja, lepšie zarovnanie a kontrolovaná rýchlosť približovania v blízkosti dolnej úvrate.
Prasknutie vložky matrice je druhou najnebezpečnejšou poruchou. Vložka praskne radiálne cez stenu a dutina sa elasticky otvorí, takže dielec sa pred výmenou vložky stane predimenzovaným. Je to spôsobené nedostatočným predpätím, čo znamená, že vývrt matrice sa pri zaťažení dostal do napätia. Zvýšenie interferencie alebo pridanie druhého napínacieho krúžku to zvyčajne vyrieši.
Odieranie sa prejavuje ako ryha na povrchu razníka a prenášané častice na obrobok. Ide o problém mazania a povrchu: mazací film sa pokazil v miestnom vysokotlakovom bode. Zvyčajne to zastaví leštenie povrchov na nižšiu drsnosť, nanesenie povlaku s nízkym trením alebo zvýšenie zásoby maziva.
Plastická deformácia čela razidla alebo ramena lisovnice je skôr problémom pevnosti ako problémom únavy. Tvrdosť nástroja je príliš nízka pre kontaktný tlak, takže povrch sa zrúti o 0,02 až 0,1 mm a rozmery dielu sa vychýlia z tolerancie. Riešením je tvrdšia trieda nástroja, karbidová doštička alebo zmena konštrukcie, ktorá rozloží zaťaženie na väčšiu plochu.
Dizajn nástroja na kovanie za studena končí na rozhraní lisovacieho nástroja. Stroj určuje dráhu zaťaženia, rýchlosť a zarovnanie, ktoré musí nástroj tolerovať, takže lis si zaslúži rovnakú pozornosť ako samotná matrica.
Prvou charakteristikou stroja, ktorú treba zvážiť, je tuhosť rámu. An Stroj na lisovanie otvoreného typu , často nazývaný lis s C-rámom, sa pri zaťažení elasticky vychyľuje a posúvač sa nakláňa vzhľadom na lôžko. V prípade systému raznice a lisovnice toto uhlové vychýlenie pridáva ohybové momenty lisovníku a vytvára nerovnomerné zaťaženie v dutine lisovnice. Lis na priamej strane s uzavretým rámom so symetrickou stĺpcovou štruktúrou sa oveľa menej vychyľuje a zachováva zarovnanie raznice pri plnom menovitom zaťažení. Kovanie za studena je vysoko zaťažený a presný proces, takže lis s pevným uzavretým rámom je bezpečnejšou voľbou.
Druhou charakteristikou je krivka zdvihu. Bežný kľukový lis dosahuje svoju maximálnu rýchlosť posuvu blízko stredu zdvihu a naráža na obrobok vysokou rýchlosťou. Kĺbový pohon, nazývaný aj pohon kĺbu, spomaľuje sklz, keď sa blíži k dolnej úvrati a vyvíja veľkú silu s nízkou rýchlosťou nárazu. Toto správanie je takmer ideálne pre kovanie za studena: razník vstupuje do predvalku postupne, obrobok má čas pretiecť a matrica je ušetrená nárazových rázov, ktoré iniciujú únavové trhliny. Z tohto dôvodu sú kolenové lisy konvenčnou koncepciou stroja na kovanie za studena. Séria BLKP od Bolunu je navrhnutá na základe tohto princípu; napríklad BLKP260 agilný presný kolenový lis na kovanie za studena je vhodný pre malé presné diely, ako sú kolíky, spojovacie prvky a malé hriadele.
 Veľkoobchodný dodávateľ elektrického lisu BLKP-260 agilného presného kovania za studena Zhejiang Bolun High-Precision Machinery Co., Ltd je čínsky veľkoobchodný zdroj BLKP-260 Agile Precision Cold Forging Toggle Type Power Press... Zobraziť produkt →
Treťou charakteristikou je vedenie barana. Presné vodiace systémy udržujú razník sústredný s matricou v momente kontaktu. Opotrebované alebo uvoľnené vodidlá spôsobujú bočný posun medzi razníkom a matricou, čo zvyšuje napätie na hrote razidla a môže prasknúť karbidová vložka matrice, aj keď sa tonáž lisu javí ako dostatočná. Pravidelná kontrola vôle barana a nastavenia vedenia je v porovnaní s karbidovou matricou lacnou údržbou.
Stroj tiež priamo definuje niekoľko parametrov nástroja. Tonáž lisu musí prekročiť vypočítanú tvarovaciu silu aspoň o 20 až 30 percent. Výška uzáveru a dĺžka zdvihu určujú maximálnu výšku stohu nástrojov. Vyraďovacia sila dostupná v lôžku a posúvači obmedzuje konštrukciu vyhadzovačov pre hlboké dutiny. Ak má lis hydraulický lisovací vankúš, jeho kapacita určuje, či je možné počas zdvihu použiť opačnú silu.
Pre ťažké práce s vysokou deformáciou, ako sú veľké prírubové hriadele alebo dlhé výlisky, musí mať lis tonáž aj energiu na dokončenie zdvihu bez zastavenia. The BLKP850 Ťažký kolenový lis na kovanie za studena poskytuje túto kapacitu v priemyselnom meradle, zatiaľ čo vyvážená krivka zdvihu chráni nástroje pred nárazmi. Čitatelia, ktorí chcú širšie porovnanie, sa môžu odvolať na toto úvod do lisovacích strojov na kovanie za studena , a celý rad zariadení na tvárnenie kovov Bolun je k dispozícii na webovej stránke spoločnosti.
 Veľkoobchod BLKP-850 Priemyselná pevnosť Ťažké kovanie za studena Typ spínacieho napájacieho zdroja Zhejiang Bolun High-Precision Machinery Co., Ltd je veľkoobchodný čínsky veľkoobchod BLKP-850 s priemyselnou pevnosťou Heavy-Duty na kovanie za studena typ prepínača Powe... Zobraziť produkt →
Dokonca aj skúsený konštruktér by mal overiť nový nástroj na kovanie za studena predtým, ako sa pustí do obrábania. Analýza konečných prvkov je najpraktickejšou metódou overovania napätia nástroja. Model zostavy lisovacej vložky a napínacieho krúžku je zaťažený radiálnym tlakom z obrobku v otvore lisovnice a ako počiatočná podmienka sa použije presah uloženia za tepla medzi krúžkami. Výstupom je rozloženie napätia v každom komponente. Konštruktér skontroluje, či vložka matrice zostáva v bezpečnom rozsahu napätia a či napínací krúžok zostáva pod hranicou únavy počas očakávaného počtu cyklov.
Simulácia procesu ide ešte o krok ďalej modelovaním toku materiálu obrobku vo vnútri dutiny. Odhaľuje prehýbanie, nedostatočné naplnenie, nadmernú koncentráciu deformácie a vrcholy zaťaženia lisovnicou ešte predtým, ako sa akákoľvek oceľ rozreže. Simulácia tiež vytvára realistické rozloženie tlaku na povrchu matrice, čo je presnejšie ako predpokladať rovnomerné radiálne zaťaženie. Pri veľkoobjemovej výrobe sa náklady na simuláciu rýchlo vrátia vďaka menšiemu počtu opakovaní skúšania a dlhšej životnosti nástroja.
Po výrobe je ešte potrebné vyskúšať prototyp. Nástroj je namontovaný na lise, skúšobné diely sa vyrábajú pri zníženej rýchlosti a skutočné tvarovacie zaťaženie sa meria pomocou silomeru alebo odčítaním displeja tonáže lisu. Rozmerová kontrola skúšobných dielov potvrdzuje geometriu dutiny a prípadné odpruženie. Prvých niekoľko stoviek výrobných dielov si zaslúži rovnakú pozornosť, pretože malé odchýlky v dĺžke predvalkov, hrúbke maziva alebo teplote nástroja môžu zmeniť zaťaženie tvárnenia o niekoľko percent.
Záznamy o životnosti nástroja sú cennou, ale často zanedbávanou databázou. Zaznamenávanie počtu zdvihov do zlyhania pre každý nástroj, pozorovaný režim zlyhania a história údržby umožňuje dielni získať praktické skúsenosti. Keď nový návrh nástroja zlyhá skôr ako predchádzajúci, záznam ukazuje, ktorá operácia sa zmenila. Postupom času tieto údaje menia dizajn nástroja z remesla na riadený inžiniersky proces.
Nasledujúci kontrolný zoznam sumarizuje proces navrhovania opísaný v tomto článku. Je určený ako pracovná referencia pri plánovaní novej súpravy nástrojov na kovanie za studena.
Dobre navrhnutý nástroj na kovanie za studena je výsledkom disciplinovaných rozhodnutí o namáhaní, geometrii, materiáloch, mazaní a výbere stroja. Keď všetky tieto rozhodnutia spolupracujú, nástroj zmizne v pozadí výroby: tvorí tisíce presných dielov, nevyžaduje žiadnu neplánovanú pozornosť a zlyhá až po predvídateľnom a ekonomicky rozumnom počte cyklov. Tento tichý výkon je skutočným meradlom dobrého dizajnu nástroja na kovanie za studena. $


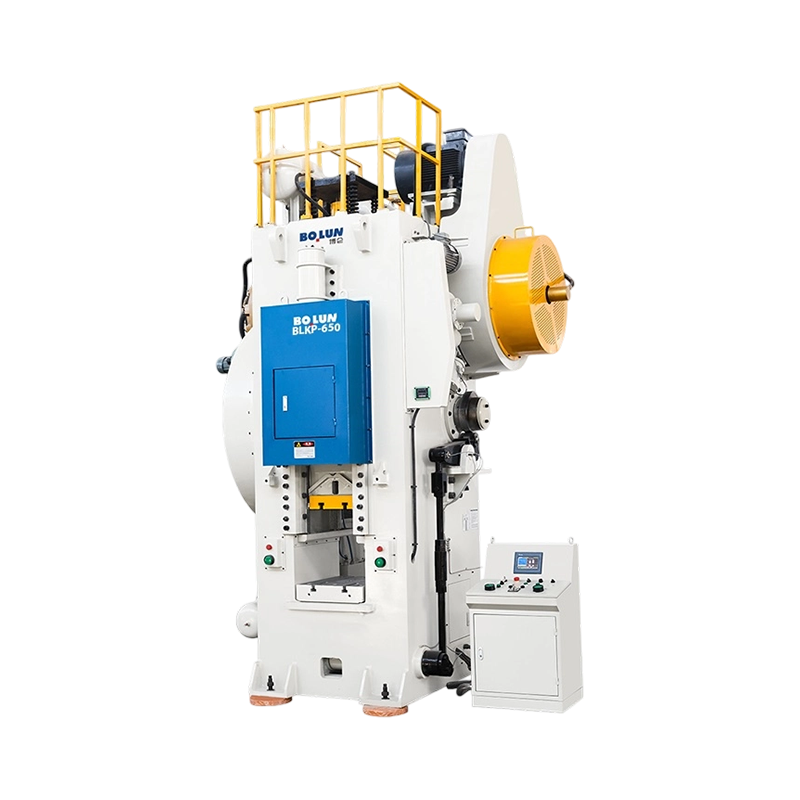
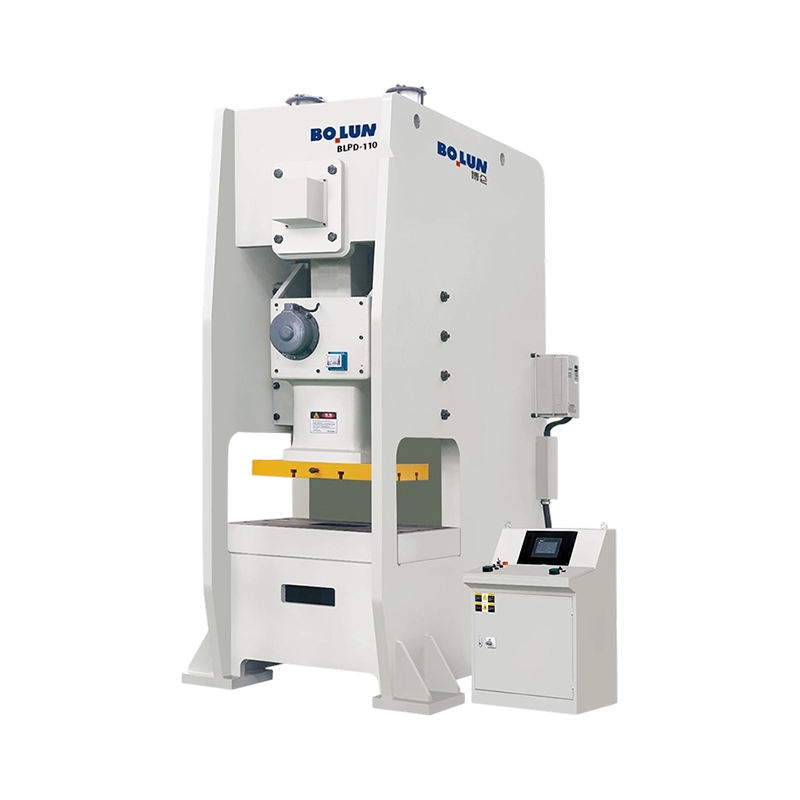
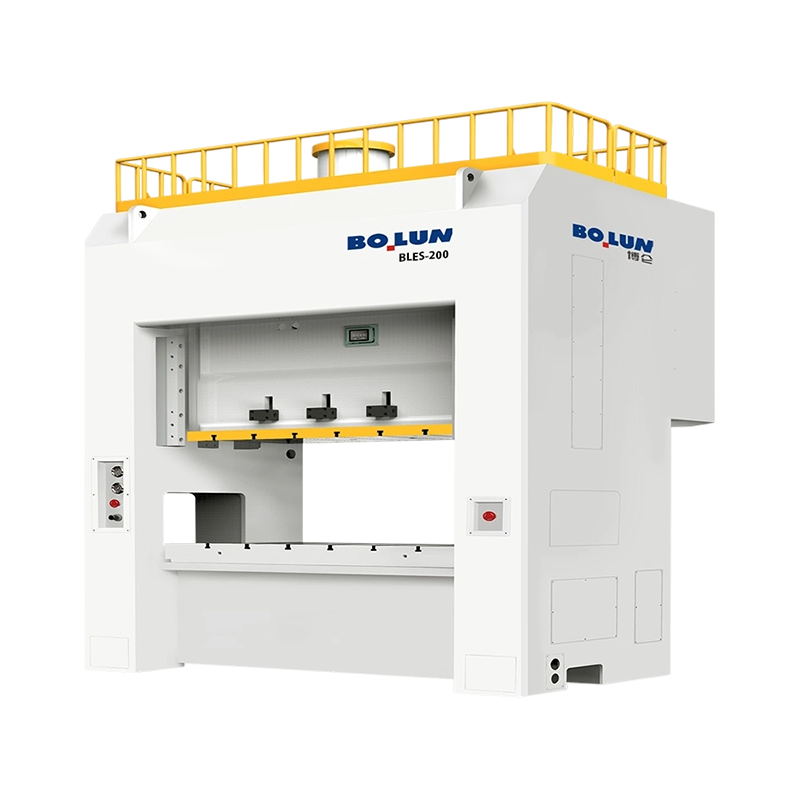
Výrobný manažér v závode na výrobu kovových komponentov strednej veľkosti ...
Výrobný manažér vojde na technické stretnutie so hromadou výkresov pre veľ...
V modernej výrobe je kovanie za studena široko používané v automobilovom, let...
Keď plánujete vyrábať stredné alebo malé kovové diely vo veľkých objemoch,...
Závod na výrobu spojovacích materiálov v Taizhou dostal požiadavku od prvé...
Dva lisy môžu niesť 200-tonový štítok a stále vyrábať veľmi odlišné diely....
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Čína
Pripravený začať?
Get in Touch

Teraz!
ZHEJIANG BOLUN

