Závod na výrobu spojovacích materiálov v Taizhou dostal požiadavku od prvého dodávateľa pre automobilový priemysel: 8 miliónov skrutiek s valcovou hlavou v triede 10.9, dodaných počas štrnástich mesiacov. Obrábacia cesta závodu je príliš pomalá, straty materiálu príliš vysoké a vlastnosti toku zrna rezaných závitov nespĺňajú požiadavky na únavu materiálu. O týždeň neskôr závod podpíše objednávku nástrojov na lis na tvárnenie za studena.
Táto sekvencia sa v celom odvetví opakuje tisíckrát. Keď objemy výroby rastú a pomer materiálových nákladov k práci je vysoký, odpoveďou je tvárnenie za studena a stroj, ktorý ho vykonáva, lis na tvárnenie za studena, sa ukazuje ako rodina lisov s veľmi špecifickými mechanickými vlastnosťami, a nie s jedinou generickou konštrukciou.
Stručne povedané: lis na tvárnenie za studena je stroj na tvárnenie kovov, ktorý tvaruje polotovar alebo drôtený materiál pri izbovej teplote pomocou súpravy matrice a vysokej tlakovej sily a jeho najefektívnejšou konfiguráciou pre ťažkú prácu je lis poháňaný kolíkom, ktorý znásobuje silu v spodnej časti zdvihu. Vo zvyšku tohto článku je vysvetlené, čo to znamená, aké sú bežné varianty, ako ich porovnať a ako nastaviť veľkosť pre skutočný diel.
Lis na tvárnenie za studena je lis, ktorý aplikuje tlakovú silu na kov pri teplote okolia, čo spôsobuje, že materiál plasticky prúdi do dutiny formy. Tento proces neprodukuje triesky, nevyžaduje ohrev obrobku a je klasifikovaný ako kovanie za studena, keď je deformácia silná. Vytláčanie, vytláčanie, razenie a žehlenie sú typické operácie. Pojem lis na tvárnenie za studena sa v mnohých katalógoch zariadení používa zameniteľne s lisom na tvárnenie za studena.
Záver je na prvom mieste: ak je vašou súčasťou skrutka, polotovar matice, ložiskový krúžok, guľový čap, elektrický konektor alebo akýkoľvek symetrický komponent vyrobený v objemoch nad 50 000 kusov ročne, tvárnenie za studena ho takmer vždy vyrobí rýchlejšie, s menším vstupom materiálu a s lepšími mechanickými vlastnosťami ako obrábanie. Tlač je základom tejto ekonomickej logiky.
Ekonomický prípad definujú tri skutočnosti. Po prvé, výťažnosť materiálu: kovanie za studena spotrebuje o 20 až 40 percent menej materiálu ako obrábanie rovnakého hotového dielu, pretože kov sa skôr premiestňuje, než odstraňuje. Po druhé, produktivita: jediný lis na tvárnenie za studena vyrába diely rýchlosťou 20 až 200 zdvihov za minútu, v závislosti od veľkosti dielu a typu stroja. Po tretie, pevnosť: pretože tok zŕn je kontinuálny pozdĺž obrysu dielu namiesto toho, aby bol rezaný, únavový výkon sa zlepšuje o merateľné rozpätie, často o 20 až 30 percent v únavových testoch v porovnaní s obrábanými dielmi.
Existujú aj okrajové podmienky. Tvárnenie za studena vyžaduje, aby bol materiál dostatočne húževnatý na deformáciu pri izbovej teplote. Praktickému zoznamu dominujú nízko a stredne uhlíkové ocele, legované ocele žíhanej triedy, nehrdzavejúce ocele série 300, zliatiny hliníka až do strednej pevnosti a zliatiny medi. Materiály s vysokým obsahom uhlíka alebo krehké materiály nie sú kandidátmi. Lisovacia sila musí byť tiež vysoká v porovnaní s lisovacím lisom rovnakej veľkosti a konštrukcia stroja musí byť zodpovedajúco tuhá. To je dôvod, prečo kupujúci počuje „lis na tvárnenie za studena“ ako kategóriu špeciálneho vybavenia namiesto generického lisu. Podrobnejší pohľad na procesný vzťah nájdete v našej poznámke o odvetví čo robí lis na kovanie za studena pred porovnaním modelov, pretože ten istý výrobca, ktorý vyrába raziace lisy, môže postaviť samostatnú prepínaciu linku pre prácu za studena.
Princíp činnosti mechanického lisu na tvárnenie za studena je z hľadiska koncepcie jednoduchý. Zotrvačník uchováva rotačnú energiu. Spojka spája túto energiu s ozubeným prevodom a ozubené kolesá poháňajú mechanizmus, ktorý premieňa rotáciu na vratný pohyb posúvača. Sklíčko nesie razník; matrica je namontovaná na kolíske alebo lôžku. Keď lis cykluje, razník vstúpi do dutiny formy a núti polotovar, aby tečie do požadovaného tvaru.
Rozlišujúcou premennou je mechanizmus, ktorý premieňa rotáciu na posuvný pohyb. Štandardný kľukový lis používa kľukový hriadeľ: šmýkadlo sa pohybuje rýchlejšie v strede zdvihu a spomaľuje v blízkosti spodnej úvrate a dostupná sila postupne stúpa na maximum veľmi blízko spodku. Kĺbový lis používa súpravu článkov usporiadaných tak, že keď sa kľuka otáča, články sa v spodnej časti zdvihu takmer narovnajú. V tejto záverečnej fáze sa mechanická výhoda stáva obrovskou: relatívne malá sila z ozubeného súkolesia sa znásobí na veľmi veľkú silu na posúvači.
Toto mechanické usporiadanie vytvára presne tú krivku sily, ktorú potrebuje tvárnenie za studena. Povrazovanie, vytláčanie dopredu a razenie vyžadujú maximálnu silu v posledných niekoľkých milimetroch zdvihu, keď materiál naplní matricu a vytvrdne. Kĺbový lis dodáva vysokú tonáž v poslednej časti zdvihu, pričom udržuje nízku rýchlosť posuvu v mieste kontaktu. Nízka rýchlosť pri kontakte znamená dlhšiu životnosť matrice a viac času na tok materiálu namiesto lámania.
Druhou výhodou je charakteristika „vyváženého zdvihu“, ktorá sa často spomína v technických listoch prepínacej tlače. Pretože kolíková geometria rozdeľuje kontaktnú rýchlosť a zrýchlenie rovnomerne cez pracovnú zónu, lis nenaráža do polotovaru tak náhle, ako by to urobil kľukový lis s rovnakou tonážou. To znižuje tlmenie v ráme a často koreluje s lepšou rozmerovou konzistenciou v celej dávke.
Je tu aj energetický aspekt. Zotrvačník je dimenzovaný tak, aby dodával tvárniacu energiu bez nadmerného poklesu otáčok. V nepretržitej prevádzke motor medzi zdvihmi znovu zrýchľuje zotrvačník. Ak motor nedokáže získať dostatok energie v dostupnom čase, lis sa zastaví pri nominálnej tonáži pod menovitou hodnotou na typovom štítku. To je dôvod, prečo musí linka na kovanie za studena hodnotiť energetickú kapacitu v jouloch na zdvih, nielen tonáž, k čomu sa vraciame v časti špecifikácie.
Mnoho obchodov začína s kľukovým lisom na všeobecné účely, pokúša sa o vytláčanie za studena a hlásia zlomenie lisovnice, údery rámu alebo nedostatočnú silu na konci zdvihu. Rozdiely nie sú jemné.
Kľukový lis vyvíja silu približne ako sínus uhla kľuky. Šmykľavka dosahuje maximálnu rýchlosť pri strednom zdvihu a maximálnu silu len v rozmedzí asi 15 až 30 stupňov pred spodnou úvraťou. Pracovná energia sa dodáva v krátkom okne. Na rozdiel od toho, kolíkový lis používa vyrovnávacie články na vytvorenie vysokej sily v spodnej časti zdvihu, typicky cez 40 až 60 stupňov otáčania kľuky. Použiteľná tvarovacia zóna je dlhšia a sila je dostupná tam, kde sa práca skutočne odohráva.
V praxi to mení každé rozhodnutie o procese: dizajn nástroja môže používať pomalší prietok materiálu pri vysokom tlaku; matrica je zaťažená rovnomernejšie; a lis dokáže zvládnuť nepretržité silné otrasy pri vyšších rýchlostiach zdvihu bez rovnakej úrovne vibrácií. V tabuľke nižšie sú zhrnuté rozdiely, ktoré by mal výrobný inžinier skontrolovať pred výberom lisu na prácu za studena.
| Kritériá | Kľukový lis | Prepnúť stlačenie | Hydraulický lis |
|---|---|---|---|
| Sila v blízkosti dolnej úvrate | Vysoká len v konečných 15 až 30 stupňov | Vysoká nad dlhším spodným segmentom zdvihu | Plná sila v akejkoľvek polohe posuvu |
| Rýchlosť posúvania pri kontakte matrice | Relatívne vysoká | Nízka a kontrolovaná | Nastaviteľné, zvyčajne nízke |
| Rýchlosť zdvihu | Vysoká (60 až 200 spm pre malé snímky) | Stredne vysoká (30 až 80 spm pre ťažké rámy) | Nízka (5 až 30 spm pre tvarovacie práce) |
| Dodávka energie | Zotrvačník, mierny | Zotrvačník, vysoko účinný v dolnej úvrati | Prietok čerpadla, nepretržitý, ale pomalší |
| Najlepšie sa hodí na | Blanking, ohýbanie, plytké ťahanie | Povrazovanie, vytláčanie, razenie, ťažká studená kováčska výroba | Hlboké komponenty, krátke jazdy, variabilné silové profily |
Tvárnenie za studena je rodina procesov, takže rodina strojov je tiež rôznorodá. Výber správneho typu je zvyčajne otázkou rýchlosti výroby, veľkosti dielu a profilu sily. Štyri nižšie uvedené konfigurácie pokrývajú prevažnú väčšinu priemyselných inštalácií.
Mechanický pákový lis je predvolený pre komponenty automobilového a spojovacieho priemyslu: guľové čapy, držiaky ventilových pružín, polotovary ozubených kolies a konštrukčné spojovacie prvky. Spája rýchlosť mechanického lisu s charakteristikami vysokej spodnej sily opísanými vyššie. Rozsah sily, ktorý pokrýva väčšinu dielov, je od 100 do 1000 ton, s dĺžkami zdvihu medzi 50 a 200 mm. V prípade veľkoobjemových dielov je pozoruhodne efektívny jeden preklápací lis, pretože doba cyklu je krátka a proces je plne automatický, keď sú diely podané.
Hydraulické lisy majú inú výhodu: nie sú obmedzené pevnou krivkou posuvného pohybu. Rýchlosť posuvu a čas zotrvania je možné naprogramovať počas celého zdvihu a plná sila je k dispozícii v akejkoľvek polohe, nielen v blízkosti dolnej úvrate. To je dôležité pre dlhé vytláčanie dopredu a pre komponenty s hlbokými prvkami, kde deformácia začína na začiatku zdvihu. Cena je rýchlosť a energetická efektívnosť. Hydraulické lisy bežia zlomkom zdvihov za minútu v porovnaní s kolíkovým lisom a čerpací systém nepretržite spotrebúva elektrickú energiu, aj keď je lis medzi jednotlivými výrobnými sériami nečinný.
Základné pravidlo z reálnej cenovej praxe: ak je možné diel vyrobiť v rámci pracovného zdvihu 50 mm a ročný objem presahuje zhruba 100 000 kusov, mechanický kolenový lis prinesie najnižšie náklady na diel. Hydraulické stroje dávajú ekonomický zmysel, keď sú veľkosti dávok malé, súčiastky sú dlhé alebo nástroje potrebujú flexibilitu, aby na jednom stroji mohli používať rôzne matrice pri rôznych úrovniach sily.
Servolisy nahrádzajú zotrvačník a spojku jedným alebo viacerými veľkými servomotormi pripojenými k hnacej sústave. Softvér riadi pohyb posúvača; užívateľ môže naprogramovať rýchle priblíženie, pomalé stlačenie, zotrvanie v dolnej úvrati a rýchly návrat. Pri tvárnení za studena servoriadenie znižuje rýchlosť pri kontakte takmer na nulu, čím poskytuje životnosť nástroja a toleranciu dielov ďalší krok zlepšenia. Servolisy sú spočiatku drahšie a elektrický systém sa musí vyrovnať so špičkami energie v motore aj mimo neho. Pre presné súčiastky sú servo preklápacie lisy najvýkonnejšou možnosťou a tá istá továreň, ktorá vyrába štandardné mechanické lisy, často ponúka servo verziu vo svojom produktovom rade. Princíp pohonu tiež uľahčuje nastavenie matrice, pretože posúvač možno posúvať a polohovať bez cyklovania plného zdvihu.
Pre spojovacie prvky nie je uprednostňovaným strojom jednopolohový lis, ale viacpolohový formovač za studena, často nazývaný studený hlavičkový stroj. Drôt sa podáva z cievky, narovnáva sa, reže na dĺžku, prenáša sa cez dve až šesť lisovníc a v sérii staníc sa rozbíja do svorníka, skrutky, matice alebo špeciálneho tvaru. Rýchlosť výroby dosahuje niekoľko stoviek dielov za minútu pre malé spojovacie prvky. Tvarovacia sila na stanicu je nižšia ako pri jednej operácii ťažkého ubíjania, takže vysoký ročný objem môže odôvodniť tento stroj aj pri relatívne nízkej tonáži na stanicu.
Logiku výberu možno zhrnúť jednou vetou: jednopolohové pákové lisy zvládajú veľké alebo zložité komponenty; viacstanicové formovače vlastnia svet malých, veľkoobjemových spojovacích materiálov; hydraulické lisy pokrývajú prácu s dlhým alebo krátkym zdvihom; servolisy zdokonaľujú nástrojové podmienky a stabilitu procesu všetkých predchádzajúcich typov.
Keď na stole pristane cenová ponuka, uvádza tonáž na štítku, zdvih, frekvenciu zdvihov, plochu stola a výšku zatvorenia. V prípade lisu na tvárnenie za studena by mal kupujúci skontrolovať druhú sadu parametrov, ktoré určujú, či stroj skutočne vytvorí súčiastku deň čo deň.
Tonáž na štítku nie je jedno univerzálne číslo. Väčšina mechanických lisov udáva tonáž v polohe nad spodnou úvraťou, typicky 5 mm pre menšie lisy a 10 až 13 mm pre väčšie priemyselné rámy, v súlade s bežnými konvenciami používanými v JIS a iných štandardoch tlače. Sila v blízkosti dolnej úvrati je vyššia ako nominálna hodnota, ale iba v rámci pracovného zdvihu. Pri porovnávaní cenových ponúk od rôznych dodávateľov si vyžiadajte krivku sily: na využiteľnej tonáži pri vašej výške uzáveru matrice záleží viac ako na maxime v úvrati.
Operácie tvárnenia za studena rozdelené podľa požiadaviek na zdvih. Ubíjanie a razenie potrebuje krátky zdvih, často 30 až 60 mm, pretože deformácia sa sústreďuje do posledných milimetrov. Pretláčanie dopredu ťaží z dlhšieho dostupného zdvihu, 100 až 200 mm, aby sa prispôsobila dĺžke dielu a dráhe razníka. Frekvencia zdvihu udáva maximálny počet nepretržitých cyklov za minútu. Ťažký pákový lis s hmotnosťou 260 až 400 ton zvyčajne uvádza 25 až 40 spm; lis s hmotnosťou 60 až 110 ton pre menšie komponenty môže pracovať od 40 do 70 spm. Skontrolujte frekvenciu pri skutočnej dĺžke zdvihu, pretože niektoré špecifikácie uvádzajú hodnoty len pri minimálnom zdvihu.
Sila tvárnenia za studena je nepretržitá a silná, na rozdiel od blankovania, kde sa zaťaženie zrúti, keď sa materiál zlomí. Rám musí odolávať vychýleniu v dvoch smeroch: vertikálne stlačenie a uhlové naklonenie pri zaťažení mimo stredu. Lisy s uzavretým rámom majú prirodzene vysokú tuhosť; lisy s otvoreným rámom sa merateľne vychýlia a odporúčajú sa len vtedy, keď je tvarovacie zaťaženie malé alebo vystredené. Bežným meradlom kvality je uhlová výchylka pod 1/10 000 rad pri menovitom stredovom zaťažení meranom na klznej ploche. Ak údajový list túto hodnotu neobsahuje, je fér sa opýtať.
Namontované osemstranné vodidlá sú obvyklým riešením pre presné lisy; niektoré ťažké kolenové lisy používajú vodiace dosky s bronzovým obložením, ktoré sú nastaviteľné podľa vôle. Pevnejšie vedenie udržuje razník zarovnaný s matricou pri každom zdvihu a stáva sa dôležitejším, keď diely majú dlhé vytláčacie zóny alebo vyžadujú vyhadzovací razník z opačnej strany. Nastaviteľná výška zápustky je rovnako dôležitá: zápustky na tvárnenie za studena sa opotrebúvajú a pri prepracovaní nástrojov budete chcieť zväčšiť uzatváraciu výšku.
Energia zotrvačníka dostupná na zdvih je v mnohých prípadoch špecifikáciou, ktorá definuje lis pred tonážou. Deformačná energia pre časť kovanú za studena sa môže vypočítať z plochy pod krivkou sila-posunutie. Pre typickú zložku strednej veľkosti sa toto číslo pohybuje medzi 5 a 30 kJ na zdvih. Lis musí dodať aspoň toto množstvo s prevádzkovou rezervou asi 30 percent a motor musí medzi zdvihmi znovu zrýchliť zotrvačník na takmer plnú rýchlosť. Jednoduchou metódou je potvrdenie troch čísel: nominálna energia na zdvih v kN·m, ktorá sa rovná kJ; požadovaná práca z vašej strany; a aktuálna nepretržitá frekvencia zdvihov.
Nástroje na tvárnenie za studena sa môžu zaseknúť, keď chýba polotovar alebo praskne vložka matrice. Hydraulická ochrana proti preťaženiu na posúvači zastaví lis skôr, ako poškodenie dosiahne rám. Na strane spodnej konštrukcie musí byť špecifikovaná vylamovacia alebo vyhadzovacia sila pre hotový diel; za studena tvarovaný komponent sa môže prilepiť v matrici silou zodpovedajúcou 10 až 20 percentám tvarovacej sily a bez silného ejektora sa extrakčný krok stáva prekážkou.
Lisy na tvárnenie za studena sú výrobné stroje a najlepší spôsob, ako pochopiť, či vyhovuje plánovaniu, je pozrieť sa na diely, ktoré sa na nich vyrábajú. Spoločným menovateľom je tvar plastickým tokom: vonkajší tvar je určený dutinou matrice, vnútorný tvar razníkom.
Automobilové a úžitkové vozidlá sú najväčšími spotrebiteľmi. Guľové čapy, konce spojovacích tyčí, držiaky ventilových pružín, držiaky nábojov kolies, komponenty bezpečnostných pásov, ložiskové krúžky, polotovary ozubených kolies a mnohé z vysokopevnostných spojovacích prvkov v motorovom priestore sú kované za studena. Dôvodom nie sú len materiály; je to únava. Za studena kovaný guľový čap s kontinuálnym tokom zrna zlyhá pri cyklickom zaťažení menej často ako opracovaný z rovnakej triedy.
Elektronický a elektrotechnický priemysel sa v zozname objavuje len nedávno. Konektory batériových svoriek, prípojnice, zásuvkové kontakty, jadrá relé a polotovary pastorkov pre uzamykacie mechanizmy sa vyrábajú na preklápacích lisoch alebo hydraulických lisoch. Špecifickým variantom je tvarovanie škrupín batérie: valcové škrupiny batériových škrupín sa ťahajú a žehlia na vysokotonážnych lisoch, pričom rozdiely v presnosti sú viditeľné v rovnomernosti hrúbky steny.
Najviditeľnejším segmentom zostávajú spojovacie prvky. Skrutky od M4 do M36, skrutky s vnútorným šesťhranom, šesťhranné matice, prírubové matice, nity, skrutky do dreva a plastov a zákazkové závitové diely sa vyrábajú vo viacpolohových hlavách pre malé veľkosti a na jednoduchých kolíkových lisoch pre väčšie ako štandardné veľkosti. Nižšie uvedená tabuľka uvádza typické silové okná, s ktorými sa obchod stretáva pri uvádzaní komponentov tvarovaných za studena.
| Kategória dielov | Typický materiál | Pribl. rozsah sily (tona) | Typický typ stroja |
|---|---|---|---|
| Malé spojovacie prvky M4 až M10 | 1022, 10B21, 304 | 10 až 60 | Záhlavie viacerých staníc |
| Skrutky a matice M12 až M24 | 1035, 1045, 4140 | 60 až 250 | Prepínač alebo hlavička |
| Guličkové čapy a časti riadenia | SAE 1541, 4140 | 100 až 400 | Prepnúť stlačenie |
| Ložiskové drážky a polotovary ozubených kolies | 52100, 8620 | 200 až 600 | Prepnúť stlačenie |
| Plášte batérií, hrubostenné rúrky | Hliník, oceľový pás | 250 až 800 | Hydraulické alebo prepínacie s uzavretým rámom |
Žiadny výrobca si nevyberie lis len zo stola, ale prvý odhad udržiava konverzáciu úprimnú. Východiskovým bodom je rozrušujúci model. Pre jednoduchú operáciu ubíjania je potrebná sila približne plocha hotovej hlavy vynásobená prietokovým napätím materiálu na konci deformácie, vynásobená faktorom, ktorý zodpovedá za trenie a tvar. Koeficient zvyčajne leží medzi dvoma a štyrmi pre prácu za studena.
Tu je príklad zo skutočnej citácie. Zákazník vytvaruje šesťhrannú hlavu so šírkou plošiek 20 mm na prírez z ocele AISI 1045 s priemerom 12 mm, žíhaný. Plocha šesťuholníka je asi 346 mm². Prietokové napätie 1045 po miernej práci za studena je zhruba 800 MPa. Konzervatívny koeficient 2,5 dáva tvárniacu silu 346 mm² vynásobenú 800 MPa vynásobenú 2,5, čo sa rovná asi 690 kN. To je 70 ton v dolnej úvrati. Pridaním 30-percentnej bezpečnostnej rezervy a zohľadnením trenia v matrici je odporúčaná veľkosť lisu 100 až 110 ton. 110-tonový preklápací lis s otvoreným rámom je pohodlnou voľbou; 60-tonový lis by vykazoval marginálny výkon.
Dopredná extrúzia sa odhaduje inak. Sila závisí od redukčného pomeru. Tyčinka s priemerom 25 mm vytlačená na 18 mm poskytuje zmenšenie plochy asi o 48 percent. Ekvivalentná deformácia sa vypočíta z pomeru plôch a pre stredne uhlíkovú oceľ tlak na razidle vrátane trenia klesá medzi 1200 a 1800 MPa. Vynásobením tlaku razníka pôvodnou plochou prierezu 491 mm² dostaneme 590 až 880 kN alebo 60 až 90 ton. S rezervou je 130 až 160 tonový stroj rozumným prvým výberom. Ak je vytláčanie dlhé, dĺžka zdvihu a energetická hodnota sa musia skontrolovať samostatne.
Diely s najvyššou presnosťou pridávajú druhé obmedzenie. Keď je tolerancia dielu nižšia ako 0,05 mm, tuhosť lisu, vedenie posuvu a teplotná stabilita stroja sa stanú relevantnejšími ako výpočet tonáže. Uzavretý rám s nízkym vychýlením a osemstranným vedením stojí viac, ale zachováva toleranciu oveľa dlhšie počas životnosti nástroja.
Praktickým pravidlom pre citovanie je dodržať túto postupnosť:
Ak sa výsledná tonáž dostane do 20 percent hodnotenia modelu lisu, prejdite na ďalší model. Lis na tvárnenie za studena, ktorý je vytlačený na 95 percent svojej využiteľnej kapacity, stratí energetickú rezervu a problémy so zastavením sa objavia v horúčave popoludňajšej výroby.
V čase, keď bude jasná špecifikácia lisu, zostáva otázkou, kto ho postaví a v akej konfigurácii. Nasledujúce body vychádzajú z porovnania viacerých cenových ponúk az problémov, ktoré sa objavia po inštalácii.
Pri akomkoľvek zaťažení tvárnením za studena nad 100 ton uprednostňujte konštrukciu s uzavretým rámom, ak to rozpočet dovoľuje. Uzavreté rámy sú rozmerovo stabilné pri bočnom zaťažení a umožňujú vyššiu presnosť v priebehu času. Ak je pre dostupnosť nástrojov potrebný otvorený rám, overte, či je rám zbavený pnutia a či sú lôžko a posúvač opracované súčasne, aby sa zachovala referenčná poloha. Opýtajte sa, či dodávateľ predáva rovnaký dizajn rámu v štandardnej verzii lisovania a verzii kovania za studena; rozdiel často spočíva v dlhšom klznom vedení, ťažších ramenách a vystuženom lôžku.
Tvárnenie za studena predstavuje pre pohon ťažký šok. Mokrá viaclamelová spojka vytvára väčšiu tepelnú kapacitu a je bežnou voľbou pre vysoké trvalé zaťaženie; suchá spojka je prijateľná pre menšie stlačenia a krátke jazdy. Potvrďte, že lis môže produkovať menovitý objem nepretržite pri frekvencii zdvihov, ktorú plánujete spustiť, nielen pri testoch s jedným zdvihom.
Kupujúci moderných lisov očakávajú programovateľnú logickú riadiacu jednotku s farebnou dotykovou obrazovkou, pamäťou pre parametre lisovania a monitorom zaťaženia, ktorý zaznamenáva skutočnú tonáž pri každom zdvihu. Monitor zaťaženia nie je luxus: chráni nástroj a informuje obsluhu o opotrebovaní nástroja. Potvrďte tiež, že ovládač podporuje typ systému podávania, či už ide o podávač zvitkov, podávač tyčí, prenosový systém alebo robotickú bunku na ukladanie a vyberanie, a že dodávateľ môže integrovať automatizačné rozhranie počas uvádzania do prevádzky.
Prestojom pri tvárnení za studena dominujú výmeny lisovníc. Systém rýchlej výmeny matrice, dobre navrhnutá súprava vyhadzovačov a lisovacie lôžko s dostatočnými T-drážkami výrazne znižujú čas nastavenia. Ak je diel vyrobený s olejom alebo s vo vode rozpustným mazivom, lis musí mať odtok, vaňu a voliteľné pripojenie na odsávanie hmly potrebné na čisté usporiadanie buniek.
Pre stroj, ktorý bude dlhé roky pracovať na dve zmeny, záleží na dodávateľovi rovnako ako na špecifikácii. Hľadajte výrobcu s integrovanou výrobou: odlievanie rámu domu, obrábanie, montážne linky a servisný tím, ktorý odpovedá na technické otázky počas predpredaja. Užitočnou kontrolou na mieste je, či dodávateľ kontroluje presné obrábanie saní a lôžka na rovnakých obrábacích strojoch, pretože to určuje tolerancie rovnobežnosti, ktoré vydržia počas životnosti lisu. Kompetentný dodávateľ tiež zdokumentuje svoj systém riadenia výroby a certifikácie kvality, preto si počas rokovaní vyžiadajte certifikát aj najnovšiu správu o audite.
Lisy na tvárnenie za studena pracujú tvrdo a rozdiel medzi dobre udržiavaným a zanedbaným strojovým zariadením sa prejavuje v životnosti lisovnice a konzistencii dielu do šiestich mesiacov.
Denné kontroly sa týkajú mazacieho systému: hladiny oleja, cirkulačného tlaku a stavu filtra. Kĺbové články prenášajú extrémne vysoké tlaky na kolíky a niekoľkominútové prerušenie mazania môže natrvalo poškodiť povrchy kolíkov. Praktický kalendár údržby vyzerá takto:
Najčastejšou poruchou pri tvárnení za studena nie je zlomenie rámu, ale tepelný posun. Dlhé výrobné série vytvárajú teplo v kĺbových ložiskách, ktoré rozširuje rám a mení výšku zatvorenia. Stroje určené na nepretržitú prácu za studena kompenzujú automatickým prietokom mazania, ktorý odvádza aj teplo, a riadiaci systém monitoruje teplotu rámu. Pred nákupom diskutujte o tepelnej stabilite s výrobcom, najmä ak nie je teplota v dielni kontrolovaná.
Bezpečnosť je súčasťou prevádzky: obojručné ovládacie prvky proti opakovaniu, svetelná závora alebo pevný ochranný kryt a mechanické blokovanie bŕzd sú základnými požiadavkami. Formy na tvárnenie za studena vysúvajú materiál vysokou rýchlosťou a triesky neznamenajú bez triesok; ochrana proti odletujúcim kúskom drôtu alebo mazacej hmle patrí do rovnakého bezpečnostného konceptu ako samotná šmykľavka.
Prvá odpoveď na otázku o nákladoch je: lisy na tvárnenie za studena stoja pri rovnakej nominálnej tonáži viac ako bežné raziace lisy, pretože rám, vedenie a pohon sú ťažšie. Druhá odpoveď je, že o ekonomike väčšinou rozhoduje materiál a rýchlosť, nie cena tlače.
Typický strednotonážny kĺbový lis na tvárnenie za studena v rozsahu 160 až 400 ton vyžaduje počiatočné kapitálové výdavky v rovnakom poradí ako iné priemyselné lisy v tejto triede a výpočet návratnosti by mal zahŕňať nástroje, inštaláciu, školenie a prvú sadu náhradných dielov. Prevádzkové náklady na diel však dramaticky klesajú s objemom, pretože využitie materiálu stúpa zo 40 až 60 percent pri obrábaní na 75 až 95 percent pri tvárnení za studena.
Jednoduchý model: opracovaný diel stratí 50 percent svojej počiatočnej tyče vo forme triesok. Ak oceľ stojí zmysluplný podiel predajnej ceny a závod vyrobí 500 000 kusov ročne, samotný regenerovaný materiál môže ospravedlniť lisovací rozdiel do dvoch rokov, pred započítaním času cyklu. V realite dielne zahŕňa rozhodnutie aj osadenie lisu do existujúcej výrobnej linky. Zodpovedná analýza nákladov je preto vždy založená skôr na konkrétnej časti ako na všeobecnom vyhlásení.
Kapitálový rozpočet a plánovanie priestoru by mali brať do úvahy aj kŕmne zariadenie: kolísku cievky, rovnačku, krmivo, dopravník šrotu a systém manipulácie s dielmi. Tieto periférne systémy často predstavujú 20 až 35 percent investície do tlače a v štádiu cenovej ponuky sú neviditeľné. Kupujúci, ktorí preskočia tento krok, skončia s lisom, ktorý beží jednu smenu, pretože operátori ho nedokážu nakŕmiť.
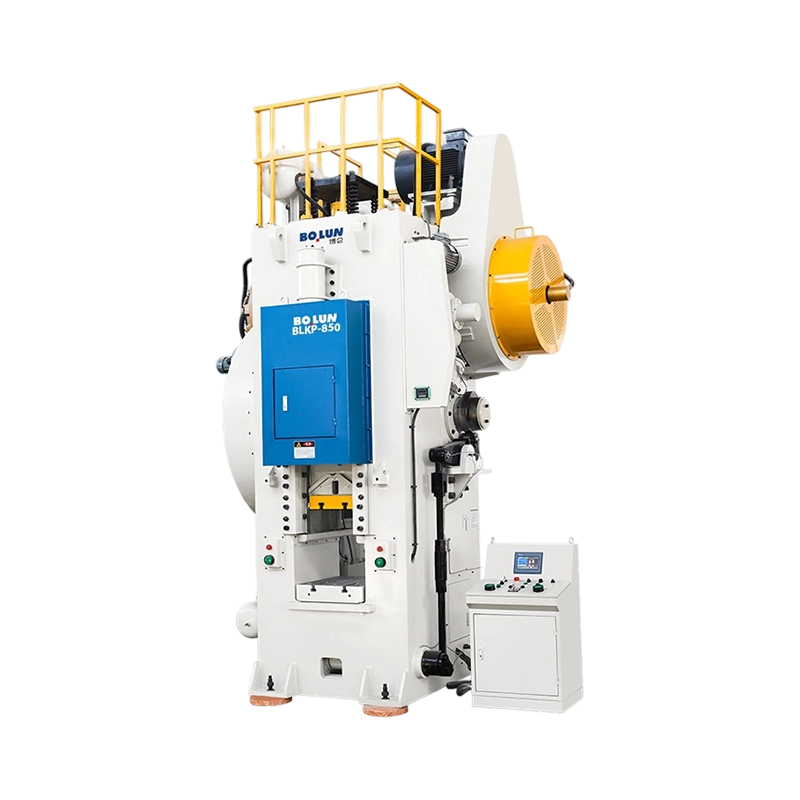
Praktickým spôsobom, ako uzemniť diskusiu, je pozrieť sa na skutočnú produktovú skupinu špeciálne vyrobenú na kovanie za studena. Bolun High-Precision Machinery vyrába sériu BLKP preklápacích lisov na kovanie za studena, ktoré pokrývajú nominálne kapacity 260, 400, 650 a 850 ton. Séria je priamym príkladom konštrukčných priorít opísaných vyššie: otočný pohon pre vysokú deformačnú silu, vyvážený zdvih pre riadený posuvný pohyb a robustná rámová konštrukcia pre priemyselnú nepretržitú prevádzku.
BLKP260 je vstupný model v ťažkej rade. Je umiestnený na utláčanie a prácu s malým pretláčaním, kde jeho agilná presnosť a stabilita prepínacieho systému umožňujú tesnú kontrolu rozmerov na veľkoobjemových komponentoch. Závody vyrábajúce stredné polotovary spojovacích prvkov, malé ložiskové krúžky a elektrické spojovacie diely zvyčajne začínajú svoju linku na kovanie za studena s touto kapacitou.
 BLKP-260 Agilný kolíkový lis na presné kovanie za studena Tento otočný lis 2600 kN vyhovuje vysokorýchlostnému presnému tvarovaniu malých dielov. Jeho znížená rýchlosť posuvu v blízkosti dolnej úvrati podporuje riadenú deformáciu, čo je ideálne pre tu opísané ubíjacie a malé pretláčacie práce. Zobraziť produkt →
BLKP400 pridáva vyvážený zdvih, na ktorom záleží, keď materiál musí prejsť cez dlhšiu dutinu matrice: posuvná sila zostáva na diele cez celú zónu tvarovania, takže matrica sa úplne vyplní bez prasknutia rohov. Je bežnou voľbou pre guľové čapy, konce spojovacích tyčí a komponenty automobilových bŕzd a riadenia.
 Kĺbový lis na kovanie za studena BLKP-400 s vyváženým zdvihom S kapacitou 4 000 kN a kĺbovým kĺbovým mechanizmom tento model zlepšuje tok materiálu pri ubíjaní, razení a dimenzovaní. Jeho vyvážený zdvih pomáha úplne vyplniť dlhšie dutiny matrice, čo je kľúčová výhoda guľových čapov a komponentov riadenia. Zobraziť produkt →
Na hornom konci sú BLKP650 a BLKP850 priemyselné stroje na veľké výlisky, ťažké polotovary ozubených kolies a hrubostenné tvarované diely. Vysoká deformačná schopnosť a zosilnený rám absorbujú opakované zaťaženie veľkých zmenšení prierezu pri kontinuálnych rýchlostiach zdvihu. Kompletná séria BLKP je zdokumentovaná na produktových stránkach Bolun a tím predajných inžinierov môže po posúdení výkresu zmapovať vašu konkrétnu časť na model.
 BLKP-650 Ťažký vysokodeformačný lis na kovanie za studena Tento 6500 kN stroj zvláda ťažké lisovanie a hlboké kovanie za studena s 8 mm prítlačným zdvihom a integrovaným vyhadzovačom. Jeho zosilnený rám a bezpečnostný systém detekcie zaťaženia vyhovujú veľkým profilom a hrubostenným dielom v priemyselných prevádzkach. Zobraziť produkt →
Pozadie spoločnosti Bolun podporuje tvrdenie: spoločnosť vyrába zariadenia na tvárnenie kovov už viac ako dve desaťročia, prevádzkuje celý výrobný reťazec od návrhu a obrábania hlavných komponentov až po konečnú montáž a vedie široký katalóg lisov otvoreného typu, uzavretého typu a lisov na špeciálne účely. Na tomto úplnom katalógu, ktorý je k dispozícii na webovej stránke spoločnosti, záleží pre kupujúceho, pretože tá istá továreň môže dodať nielen lis na kovanie za studena, ale aj raziace lisy a servolisy pre priľahlé prevádzky v tom istom závode.
Lis na tvárnenie za studena nie je stroj na výrobu výklenku; je to najhospodárnejší výrobný proces pre široký zoznam komponentov, ktorých tvary sú symetrické, ktorých objemy sú veľké a ktorých materiály sú dostatočne tvárne. Technickým jadrom je prepínací mechanizmus: umiestňuje tonáž presne tam, kde prebieha tvárnenie, chráni matrice spomalením posuvu pri kontakte a poskytuje konštruktérovi nástroja predvídateľné okno sily. Proces výberu začína odhadom sily, prechádza k transparentnému porovnávaniu tonážnych definícií, zdvihu, tuhosti, energie a vedenia a končí partnerstvom s výrobcom, ktorého systém výroby rámu a kvality máte overený.
Séria Bolun BLKP ukazuje, ako vyzerá moderný prepínací lis na tvárnenie za studena v rozsahu od 260 do 850 ton a širší katalóg spoločnosti zahŕňa lisovacie, servo a hlbokoťažné stroje, ktoré zvyčajne obklopujú celu na tvárnenie za studena. Keď príde výkres dielu a objem odôvodní proces, najpraktickejším ďalším krokom je zaslanie výkresu a prevádzkových podmienok do závodu na analýzu doby cyklu a tonáže. Takto sa nákup lisu stáva výrobným rozhodnutím a výrobné rozhodnutie sa stáva konkurenčnou nákladovou pozíciou. $


Výrobný manažér v závode na výrobu kovových komponentov strednej veľkosti ...
Jednobodový dizajn Jedno pripojenie pohonu...
Výrobný manažér vojde na technické stretnutie so hromadou výkresov pre veľ...
V modernej výrobe je kovanie za studena široko používané v automobilovom, let...
Dva lisy môžu niesť 200-tonový štítok a stále vyrábať veľmi odlišné diely....
Obchodná misia v Moskve a Petrohrade prináša silné pohľady na trh a prudký ná...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Čína
Pripravený začať?
Get in Touch

Teraz!
ZHEJIANG BOLUN

