Jednobodový mechanický lis otvoreného typu poháňa sane z jedného spoja v strede, vďaka čomu je stroj jednoduchý a ekonomický pre ľahkú prácu, zatiaľ čo otvorený dvojbodový stroj poháňa sane z dvoch spojov rozmiestnených po jeho šírke, čo zlepšuje vyváženie zaťaženia, rovnobežnosť a toleranciu na širších matriciach. . Jednobodové lisy sa zvyčajne vyberajú na malé strihanie, dierovanie a ľahké tvarovanie do približne 100 ton, zatiaľ čo dvojbodové lisy sú zvyčajne špecifikované pre väčšie časti a sily od približne 100 ton do približne 300 ton. .
Pre kupujúcich a inžinierov závodu spočíva praktické rozhodnutie na troch otázkach: aká veľká je matrica, ako ďaleko je sila od stredu sklíčka a aká prísna musí byť tolerancia. Jednobodové lisovanie je často správnou voľbou, keď sú diely malé a vycentrované, zatiaľ čo dvojbodové lisovanie je bezpečnejšie a presnejšie, keď sa matrica rozšíri alebo je obrobok mimo stredu.
Centrálny pohon, nižšie náklady, len centrované zaťaženie
Dva pohony, lepšie vyváženie a presnosť
Oba používajú otvorené C alebo medzerové rámy
Excentrické zaťaženie spôsobuje naklonenie a opotrebovanie
An lisovací stroj otvoreného typu používa rám v tvare C otvorený na troch stranách, čo umožňuje ľahký prístup do oblasti matrice, a jednobodové aj dvojbodové verzie zdieľajú túto filozofiu rámu, pričom sa líšia v tom, ako je posúvač poháňaný .
Otvorené hrdlo umožňuje operátorom a podávaciemu zariadeniu dosiahnuť matricu spredu a zo strán. To je cenné v dielňach a stredne veľkých závodoch, kde sú časté výmeny matrice. Kompromisom je, že rám sa pri zaťažení ohýba viac ako uzavretý dizajn, takže usporiadanie pohonu a spôsob pôsobenia sily sú obzvlášť dôležité.
V oboch konštrukciách kľukový hriadeľ alebo excentr prevádza otáčanie zotrvačníka na pohyb posúvača hore a dole cez jednu alebo viac spojovacích tyčí. Počet spojovacích bodov určuje, ako tvarovacia sila dosiahne sane a tento jediný faktor ovplyvňuje výkon, cenu a vhodnosť každého stroja.
The jednobodový lis otvoreného typu prenáša celú svoju tvárniacu silu cez jeden spojovací bod, zvyčajne v blízkosti stredovej čiary posúvača, takže matrica musí byť presne zarovnaná s týmto bodom, aby sa zabránilo nerovnomernému zaťaženiu .
Pretože je tu len jedno pripojenie pohonu, jednobodová konštrukcia má menej pohyblivých častí, jednoduchší kľukový hriadeľ alebo excentrické usporiadanie a nižšie výrobné náklady. Úlohy údržby sú menšie, čo vyhovuje menším prevádzkam a predajniam s obmedzeným technickým personálom.
Jednobodové lisy zvládajú malé, centrované časti, ako sú elektrické svorky, malé konzoly, podložky, spony a jednoduché prepichovacie práce. Keď je sila sústredená v blízkosti stredu posúvača a matrica je kompaktná, stroj poskytuje konzistentné výsledky za konkurencieschopnú cenu.
Keď pracovná sila sedí preč od jediného bodu pripojenia, posúvač má tendenciu nakláňať sa a tento sklon sa zvyšuje so vzdialenosťou medzi silou a stredom pohonu . Práca mimo stredu môže preto spôsobiť nerovnomerné opotrebovanie líšt a vodidiel a vytvárať diely, ktoré sa líšia rozmermi alebo rovinnosťou. Konštruktéri znižujú tento efekt tým, že držia matricu vycentrovanú, používajú väčšie lišty a obmedzujú excentrický moment, ktorý má lis niesť.
The dvojbodový lis otvoreného typu poháňa šmýkačku z dvoch spojovacích bodov rozmiestnených po jej šírke, takže sila sa medzi nimi rozdelí a šmýkačka zostane pri zaťažení vyrovnanejšia .
Dva spojovacie body, často poháňané spoločným kľukovým hriadeľom alebo dvoma excentrickými hriadeľmi, rozdeľujú zaťaženie na šírku posúvača. Toto usporiadanie znižuje nakláňanie, keď je matrica široká alebo keď sila nie je dokonale vycentrovaná. Zlepšuje tiež rovnobežnosť medzi posúvačom a lôžkom, čo podporuje užšiu toleranciu dielov.
Dvojbodové lisy vyhovujú širším matriciam, dlhším líniám strihania, progresívnym matriciam s viacerými stanicami a tvarovacím operáciám, ktoré prenášajú silu na širšiu oblasť. Automobilové držiaky, diely spotrebičov a elektrické lisovanie s viacerými funkciami často fungujú spoľahlivejšie na dvojbodovom stroji.
Druhé pripojenie pohonu pridáva komponenty, požiadavky na zarovnanie a body údržby. Počiatočné náklady sú vyššie a nastavenie vyžaduje pozornosť na obidva body pripojenia, aby sklz zostal vyvážený. Výhodou je väčšia stabilita a širšia pracovná obálka.
Nižšie uvedené porovnanie poukazuje na kompromisy, ktoré sú najdôležitejšie pri výbere konfigurácie pohonu pre lis s otvoreným rámom .
| Charakteristický | Jednobodový lis | Dvojbodové stlačenie |
|---|---|---|
| Pripojenia pohonu | Jedno centrálne pripojenie | Dve spojenia po celej šírke |
| Typické kapacitné pásmo | Až okolo 100 ton | Asi 100 až 300 ton |
| Tolerancia voči mimostredovému zaťaženiu | Nízka, nakláňa sa excentrickou silou | Dobré, zdieľané zaťaženie cez snímku |
| Paralelnosť pri zaťažení | Vyžaduje starostlivé centrovanie matrice | Lepšie udržiavané cez širšie matrice |
| Relatívna obstarávacia cena | Nižšia | Vyššie |
| Body údržby | Menej komponentov pohonu | Viac ložísk a spojov na kontrolu |
| Typické časti | Malé centrované polotovary a koncovky | Široké držiaky a progresívne matrice |
Umiestnenie pracovnej sily vo vzťahu k pripojeniu pohonu určuje, či posúvač zostane vyrovnaný, takže pochopenie polohy zaťaženia je základom pre výber medzi týmito dvoma dizajnmi .
Keď je lisovacia sila vycentrovaná nad spojovacím bodom, jednobodový lis sa správa takmer ako ideálny stroj s rovnomerným opotrebovaním a stabilnými rozmermi dielov. Malé raznice umiestnené starostlivo v stredovej línii sú sladkou bodkou pre tento dizajn.
Excentrické zaťaženie vytvára moment, ktorý sa pokúša nakloniť posúvač. Napríklad matrica, ktorej rezné hrany sedia 50 milimetrov od stredu pohonu pri jednobodovom lise, môže spôsobiť výrazné naklonenie, ktoré sa na jednej strane dielu javí ako otrepy. Dvojbodové lisy znižujú tento moment rozdelením sily medzi dve spojenia, takže tá istá matrica často beží s menším skreslením.
Rozloženie matrice naplánujte tak, aby kombinované ťažisko reznej sily sedelo čo najbližšie k stredu pohonu. Ak nie je možné presunúť ťažisko do stredu, dizajn by sa mal posunúť smerom k stroju s dvojitým hrotom alebo pridať vodiace prvky, ako sú ťažšie lišty a vyvážené prvky matrice.
Výber by mal byť založený na súčiastkach, matrici a požiadavkách na toleranciu, a nie na samotnej cene, pretože nesúladná konfigurácia pohonu spôsobuje opakované problémy, ktoré stoja viac ako počiatočné úspory. .
Zmerajte šírku matrice a rozpätie rezacích alebo tvarovacích staníc. Úzke, centrované matrice sú kompatibilné s jednobodovými strojmi, zatiaľ čo široké matrice a viacpolohové progresívne nástroje zvyčajne potrebujú dvojitú podporu.
Vypočítajte tesniacu alebo tvárniacu silu z obvodu, hrúbky materiálu a pevnosti v šmyku. Pre normálnu prevádzku si ponechajte rezervu približne 20 percent pod menovitou tonážou. Ak je špičková sila blízko kapacity jedného bodu, dvojitý lis poskytuje väčší priestor pre variácie.
Veľkoobjemové diely s úzkymi toleranciami ťažia zo stability lisu s dvojitým hrotom, pretože rovnobežnosť je medzi kontrolami zachovaná dlhšie. Nízkoobjemový prototyp alebo krátkodobú prácu je možné často ekonomicky zvládnuť na jednobodovom stroji.
Tonáž popisuje iba časť lisu, takže kupujúci by mali spolu s konfiguráciou pohonu posúdiť zdvih, výšku uzatvorenia, veľkosť lôžka a energetickú kapacitu .
Výrobcovia hodnotia tonáž v špecifikovanej vzdialenosti pred dolnou úvraťou. Tvárnenie, ktoré si vyžaduje maximálnu silu v inom bode zdvihu, môže prekročiť bezpečnú kapacitu, takže bod hodnotenia by mal zodpovedať požiadavkám procesu.
Dĺžka zdvihu by sa mala prispôsobiť najdlhšej časti a podávaciemu zariadeniu, zatiaľ čo výška uzavretia musí zahŕňať výšku súpravy matrice a akékoľvek stohovanie častí. Dvojbodové lisy s väčšími rámami môžu ponúkať viac možností uzatváracej výšky pre progresívne obrábanie.
| Špecifikácia | Prečo na tom záleží | Otázka na dodávateľa |
|---|---|---|
| Menovitá tonáž a bod hodnotenia | Nastavuje maximálnu bezpečnú silu | Pri akej vzdialenosti úderu je hodnotenie platné? |
| Prípustné excentrické zaťaženie | Obmedzuje prácu mimo centra | Aký je maximálny moment pre tento rám? |
| Špecifikácia paralelizmu snímky | Kontroluje presnosť dielov | Aká tolerancia je zaručená pri plnom zaťažení? |
| Údery za minútu | Výrobná kapacita | Platí táto sadzba pre menovitú tonáž? |
| Rozmery postele a opierky | Veľkosť matrice a montážna miestnosť | Aké veľkosti súpravy lisovníc sa hodia bez úpravy? |
Konštrukcia lisovnice a konfigurácia pohonu sa musia posudzovať spoločne, pretože lis, ktorý funguje dobre na jednom stroji, môže produkovať zlé diely na inom stroji .
Umiestnite matricu tak, aby kombinovaná rezná sila padala blízko stredu pohonu. Vodiace stĺpiky a puzdrá by mali byť dimenzované pre očakávané bočné zaťaženie a pätka matrice by mala byť dostatočne široká, aby udržala razník a matricu zarovnané pod klzným dielom.
Progresívne matrice šíria silu cez niekoľko staníc. Na dvojbodovom lise usporiadajte stanice tak, aby sa záťaž rozložila rovnomerne medzi dva spojovacie body. Nerovnomerné zaťaženie stanice môže stále spôsobovať momentové účinky, takže výpočty sily by sa mali kontrolovať pre každú stanicu.
Ťažšie vodiace systémy a tvrdené opotrebiteľné povrchy pomáhajú kontrolovať nesúosovosť na oboch konštrukciách. Pravidelná kontrola vodiacich stĺpikov, puzdier a povrchov vodiacich líšt udržuje matricu v plynulom pohybe a chráni kvalitu dielov pri dlhých prevádzkach.
Presnosť nastavenia určuje, či ktorákoľvek konfigurácia dosiahne svoj návrhový výkon, a kontroly zarovnania by mali byť zabudované do každej výmeny lisovnice .
Vyčistite podložku a pätku matrice, umiestnite matricu podľa jej stredových značiek a rovnomerne ju utiahnite predpísaným krútiacim momentom. Pred spustením pri výrobnej rýchlosti nastavte výšku zatvorenia podľa špecifikácie matrice a potvrďte zatvorenie pomocou spáromeru.
Skontrolujte rovnobežnosť medzi šmýkačkou a lôžkom pomocou číselníkov v niekoľkých bodoch naprieč lôžkom. Dvojbodové lisy by mali vykazovať konzistentné hodnoty po celej šírke, zatiaľ čo jednobodové lisy môžu vykazovať väčšie odchýlky, ak je matrica mimo stredu. Zaznamenajte hodnoty, aby ste identifikovali posun v priebehu času.
Pri dvojbodovom lise musia oba spojovacie body konzistentne zapadať. Skontrolujte dĺžku ojnice, stav puzdier a načasovanie pohonu, aby sa posúvač počas zdvihu nekrútil. Nekonzistentné načasovanie sa prejavuje ako nerovnomerné vlastnosti dielov a abnormálny hluk.
Nároky na údržbu rastú s počtom pripojení pohonu, takže dvojbodové lisy vyžadujú viac plánovanej kontroly ako jednobodové stroje .
Zamerajte sa na ložisko centrálneho spoja, vôľu lamiel, stav spojky a brzdy a mazanie hlavného kľukového hriadeľa. Pretože zaťaženie je koncentrované, opotrebovanie lamiel a vodidiel by sa malo často kontrolovať pri vybiehaní zo stredových nástrojov.
Skontrolujte obe spojovacie ložiská, obe zostavy ojníc a obe sady líšt. Skontrolujte, či sa mazanie dostane do každého bodu a či sa obe strany opotrebúvajú podobnou rýchlosťou. Nerovnomerné opotrebenie medzi stranami je včasným varovným signálom, že zarovnanie alebo zaťaženie matrice si vyžaduje pozornosť.
Lisy s otvoreným rámom stále predstavujú vážne nebezpečenstvo rozdrvenia a zapletenia a bezpečnostný systém musí zodpovedať konfigurácii pohonu a spôsobu podávania .
Používajte pevné ochranné kryty, zablokované kryty, svetelné závesy alebo zariadenia na snímanie prítomnosti, ktoré bránia vstupu ruky počas zdvihu. S otvoreným hrdlom sa musí zaobchádzať opatrne, pretože poskytuje prístup k nebezpečenstvám z niekoľkých smerov.
Dva ručné ovládače udržujú obe ruky mimo matrice počas zdvihu. Pravidelne merajte brzdnú dráhu a čas zastavenia, pretože opotrebovanie bŕzd tieto hodnoty mení. Presahujúci lis môže poškodiť nástroje a ohroziť obsluhu.
Operátori a pracovníci údržby potrebujú pred akoukoľvek internou prácou školenie o manipulácii s nástrojmi, postupoch nastavenia a označovaní blokovania. Dodržujte požiadavky na ochranu stroja, ktoré platia vo vašej krajine, ako sú napríklad pravidlá OSHA v USA alebo príslušné európske smernice.
Reálne aplikácie ukazujú, ako sa tieto dve konfigurácie používajú v každodennej výrobe, a príklady nižšie odrážajú bežnú prax a nie konkrétne modely strojov .
Malý jednobodový lis so stredovou zásekovou matricou môže vyrábať koncovky pri vysokých rýchlostiach zdvihu. Pretože sú diely malé a sila je dobre vycentrovaná, jednobodová konštrukcia poskytuje spoľahlivý výstup pri nižších nákladoch na zariadenie.
Širšie držiaky s viacerými prepichovacími a tvarovacími prvkami často bežia na dvojbodových lisoch. Zdieľané zaťaženie a lepšia rovnobežnosť pomáhajú udržiavať polohu otvoru a rovinnosť počas dlhých výrobných sérií.
Časti zariadenia, ktoré kombinujú vysekávanie a ohýbanie na širokej ploche matrice, často využívajú stroje s dvojitým hrotom. Konzistentné rozloženie sily znižuje kolísanie spätného pruženia a zlepšuje prispôsobenie zostavy.
Kúpna cena je len jednou časťou rozhodnutia a celkové náklady na vlastníctvo zahŕňajú šrotovnosť, životnosť lisovnice, prácu pri údržbe a prestoje .
Pre centrované malé diely môže jednobodový lis priniesť najnižšie celkové náklady, pretože jeho jednoduchší pohon a nižšia kapitálová cena vyhovujú krátkodobej a nenáročnej práci. Úspory rýchlo miznú, ak mimostredové matrice spôsobujú časté šrotovanie alebo predčasné opotrebovanie nástrojov.
Dvojbodový lis sa často odvďačí nižším odpadom, dlhšou životnosťou lisovnice a menším počtom sťažností na presnosť širokých alebo veľkoobjemových dielov. Jeho vyššia obstarávacia cena je opodstatnená, keď sú výrobné série dlhé a požiadavky na toleranciu sú prísne.
Väčšina problémov súvisiacich s pohonom sa prejavuje ako nerovnomerné diely, abnormálne opotrebovanie alebo hluk a štruktúrovaná kontrola nájde príčinu rýchlejšie ako pokus-omyl .
Jednostranné otrepy často naznačujú naklonenie spôsobené mimostredovým zaťažením pri jednobodovom lise alebo nerovnomernú rovnobežnosť pri dvojbodovom lise. Najprv skontrolujte centrovanie matrice, potom overte rovnobežnosť a vôľu lišty.
Väčšie opotrebenie jednej lišty naznačuje excentrické zaťaženie alebo nesprávne nastavenie. Upravte polohu matrice, resetujte vôle a skontrolujte vodiace plochy. Výmena opotrebovaných líšt skôr, ako poškodia klzák, zabráni nákladným opravám.
Klepanie môže pochádzať z opotrebovaných spojovacích puzdier, uvoľnených upevňovacích prvkov alebo rozdielov v časovaní medzi bodmi pripojenia. Pred obnovením výroby zastavte lis, skontrolujte každé spojenie a potvrďte vôle puzdier.
Otázka: Čo je otvorený typ jednobodového lisu?
Je to lis s otvoreným rámom C, ktorý poháňa posúvač z jedného spojovacieho bodu blízko stredu, ponúka jednoduchú konštrukciu a nízke náklady na centrovanú, nenáročnú prácu .
Otázka: Čo je otvorený typ dvojbodového lisu?
Ide o lis s otvoreným rámom, ktorý poháňa sane z dvoch spojovacích bodov po celej šírke, pričom zdieľa zaťaženie a zlepšuje rovnobežnosť na širších matriciach.
Otázka: Prečo nakladanie mimo stredu spôsobuje problémy pri jednobodových lisoch?
Mimostredná sila vytvára moment, ktorý nakláňa klzák, čo spôsobuje nerovnomerné opotrebenie lišty, otrepy na jednej strane dielov a rozmerové variácie .
Otázka: Akú kapacitu zvyčajne pokrývajú jednobodové lisy?
Jednobodové lisy sa bežne používajú do asi 100 ton, v závislosti od veľkosti rámu a dizajnu, s presným hodnotením definovaným výrobcom.
Otázka: Kedy by sa malo zvoliť dvojbodové stlačenie?
Vyberte si dvojbodový lis pre široké matrice, progresívne nástroje, mimostredové sily a diely s úzkou toleranciou vyrábané v dlhých sériách .
Otázka: Ako otvorený rám ovplyvňuje presnosť?
Otvorený rám sa pri zaťažení ohýba viac ako uzavretý rám, takže konfigurácia pohonu, centrovanie matrice a kontrola paralelnosti sa stávajú obzvlášť dôležitými pre presnosť.
Otázka: Ako vypočítam silu potrebnú na zatemnenie?
Vynásobte obvod rezu hrúbkou materiálu a pevnosťou v šmyku, potom pridajte požiadavky na tvarovanie a bezpečnostnú rezervu asi 20 percent pod menovitou kapacitou .
Otázka: Aká údržba sa líši na dvojbodových lisoch?
Dvojbodové lisy vyžadujú kontrolu oboch spojovacích ložísk, oboch ojníc a oboch súprav líšt, plus potvrdenie, že obe strany sa opotrebúvajú podobným tempom.
Otázka: Čo spôsobuje jednostranné otrepy na lisovanom diele?
Jednostranné otrepy zvyčajne smerujú k nakloneniu v dôsledku mimostredového zaťaženia alebo nerovnomernej rovnobežnosti a oprava začína kontrolou centrovania matrice a vôlí lamiel.
Otázka: Je lacnejšie vlastniť jednobodový lis?
Pre centrované malé diely s opatrným rozložením matrice má jednobodové lisovanie často nižšie celkové náklady, ale práca mimo stredu môže túto výhodu vymazať z dôvodu šrotu a opotrebovania nástrojov .


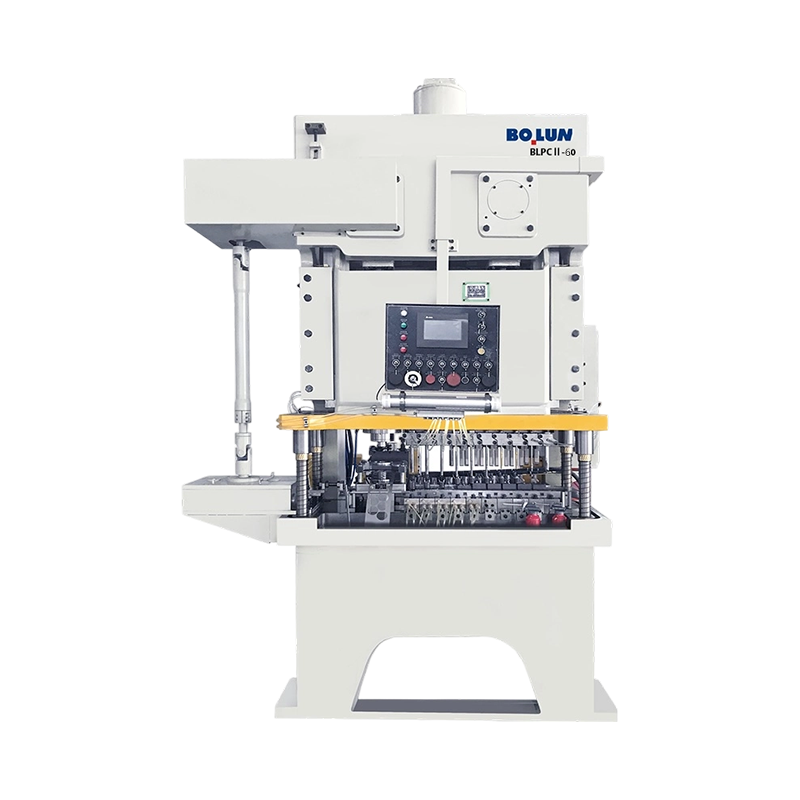
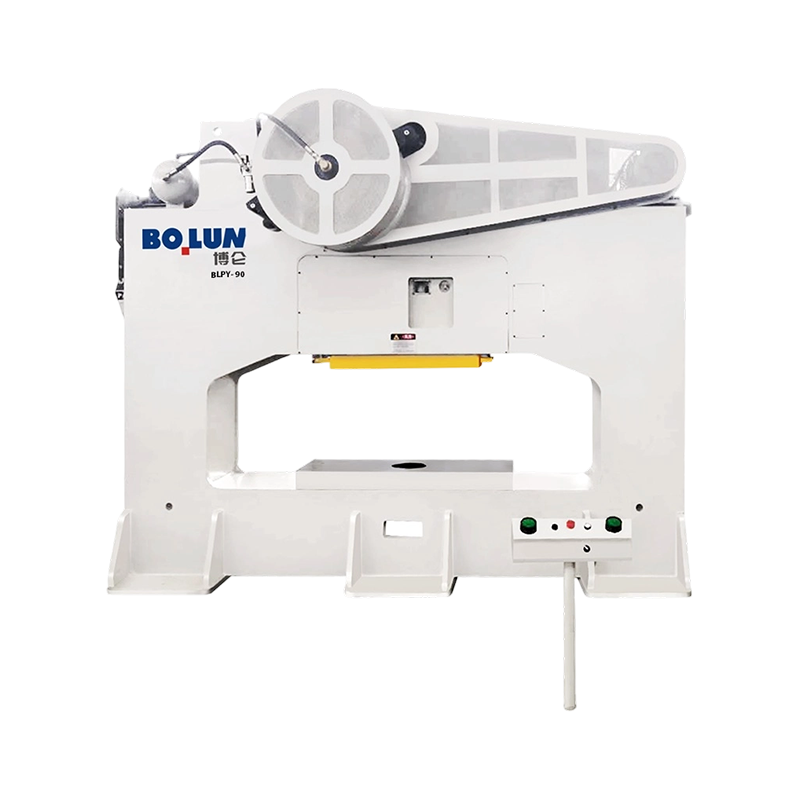
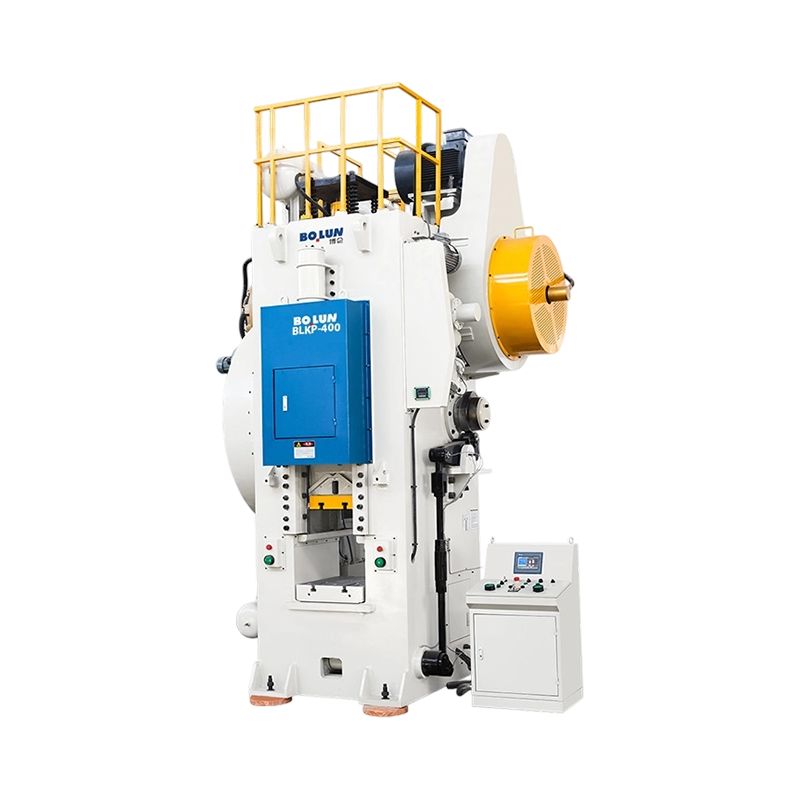
Pochopenie mechanických lisov a ich základných funkcií A ...
Nástrojový inžinier uvádza nový program držiakov a špecifikuje 160-tonový ...
Závod na výrobu spojovacích materiálov v Taizhou dostal požiadavku od prvé...
Krátka odpoveď: Ktorý typ rámu sa hodí k vašej práci An ...
Kupujúci, ktorý porovnáva 45-tonový lis s otvorenou medzerou pre konzolovú...
Dva lisy môžu niesť 200-tonový štítok a stále vyrábať veľmi odlišné diely....
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Čína
Pripravený začať?
Get in Touch

Teraz!
ZHEJIANG BOLUN

