Nástrojový inžinier uvádza nový program držiakov a špecifikuje 160-tonový lis. Zápustka je postavená, stroj je inštalovaný a pri prvom výrobnom behu sa posúvač zastaví šesť milimetrov nad dolnou úvraťou. Nič nie je zlomené. Tonáž bola hodnotená v spodnej časti zdvihu a práca sa vykonáva vyššie v krivke, kde lis môže dodať len zlomok tejto sily.
Táto jediná chyba je dôvod, prečo sa hárok so špecifikáciami tlače číta v určitom poradí. Tonáž je hlavné číslo, ale zdvih, rýchlosť, výška lisovnice, veľkosť lôžka a tvar krivky sily rozhodujú o tom, či úloha bude prebiehať tempom alebo bude celý deň bojovať so strojom.
Silový lis premieňa nepretržité otáčanie elektromotora na krátky, silný, priamy zdvih. Energia sa ukladá v rotujúcom zotrvačníku, uvoľňuje sa cez spojku do kľukového hriadeľa, excentrického hriadeľa alebo kĺbového spojenia a dodáva sa do posúvača, ktorý nesie hornú matricu. Rám, výložníky, lisovacia poduška a systém protiváhy, to všetko existuje na udržanie presného, opakovateľného a bezpečného zdvihu.
Nasledujúce časti sa pohybujú od mechanizmu k číslam na typovom štítku, potom k aplikáciám, ktoré strojový lis skutočne slúži, a nakoniec k rozhodnutiam, ktoré musí nákupca alebo procesný inžinier urobiť pred podpísaním objednávky.
Mechanický lis je obrábací stroj, ktorý tvaruje kov jeho stláčaním medzi dva prispôsobené nástroje. Jeden nástroj je pripevnený k stacionárnemu lôžku, druhý k pohyblivému sklzu. Samotný lis nerozhoduje o tvare dielu; kocka robí. Lis rozhoduje o tom, aká veľká sila je k dispozícii, ako rýchlo môže byť aplikovaná, s akou presnosťou môže byť sklz vedený a koľkokrát za minútu sa môže cyklus opakovať bez posunu.
Štyri rodiny lisov pokrývajú väčšinu prác na tvárnenie kovov a predtým, ako pôjdeme ďalej, stojí za to ich oddeliť:
Zaujímavosťou mechanického lisu je, že jeho menovitá tonáž nie je konštantná. Je to maximum, platné v dolnej úvrati alebo blízko nej. Posuňte pracovný bod nahor o zdvih a dostupná sila odpadne. Toto je konštrukčný prvok, nie chyba: zotrvačník ukladá kinetickú energiu a kľuka ju premieňa na mechanickú výhodu, ktorá rastie, keď sa ojnica približuje k šmýkadlu. Kompromisom je, že celý dizajn matrice, uzatváracia výška a procesné okno musia byť naplánované okolo tejto krivky.
| Montáž | Funkcia | Čo majú kupujúci tendenciu kontrolovať |
|---|---|---|
| Rám | Absorbuje reakčnú silu každého ťahu a drží sklíčko v jednej rovine s lôžkom | Otvorený C-rám alebo uzavretý H-rám; liata alebo vyrobená oceľ; nameraný priehyb pri zaťažení |
| koruna | Obsahuje hnací hriadeľ, zotrvačník, spojku a pri mnohých prevedeniach aj motor na nastavenie posuvu | Prístup k službe; tuhosť pri excentrickom zaťažení |
| Kľukový hriadeľ alebo excentrický hriadeľ | Prevádza rotáciu na lineárny posuvný pohyb a nastavuje dĺžku zdvihu | Materiál a tepelné spracovanie; typ ložiska a mazací okruh |
| Ojnica a pitman | Prenáša silu z hriadeľa na posúvač | Rozsah nastavenia; stav skrutky a poistnej matice; spätnú reakciu |
| Šmykľavka (baranidlo) | Nesie hornú matricu a pohybuje sa na výložníku | Vôľa vodiacej lišty, rovnobežnosť, rovinnosť čela klznej dosky, hmotnosť nástrojov klzák akceptuje |
| Vodiace lišty a vodiace lišty | Počas celého zdvihu držte sklíčko kolmo k lôžku | Nastaviteľné alebo pevné; mazanie; interval merania opotrebovania |
| Podperná doska a posteľ | Podporuje spodnú matricu a rozkladá zaťaženie do rámu | Ložná plocha, vzor T-drážok, hrúbka, výrez na vankúš |
| Zotrvačník a spojka/brzda | Ukladá energiu medzi údermi a spúšťa každý úder na požiadanie | Typ spojky (mechanická, vzduchové trenie, mokrá, priame servo); uhol zastavenia brzdy; jednotaktný a palcový režim |
| Vyvažovacie valce | Podporte hmotnosť posúvača a nástrojov, aby ste znížili vôľu a opotrebovanie | Stabilita tlaku vzduchu; reakcia na zmeny hmotnosti nástrojov |
| Die vankúš | Poskytuje kontrolovaný odpor pri ťahaní, odlupovaní a vysúvaní | Kapacita vankúša, zdvih, či už je pneumatický, hydraulický alebo servo riadený |
| Nastavenie posúvača | Nastavuje výšku zatvorenia tak, aby zodpovedala súprave matrice | Manuálne, motorizované alebo hydraulické; rozlíšenie a opakovateľnosť |
| Riadiaci a bezpečnostný systém | Sekvenuje zdvih a zastaví stroj pri porušení ochranného krytu | Svetelné závesy, obojručné ovládanie, stlmenie, kategória bezpečného zastavenia, monitorovanie tonáže a ochrany matrice |
Dva detaily v tejto tabuľke si zaslúžia viac pozornosti, než sa im zvyčajne dostáva. Prvým je vychýlenie. Lisovací rám jednoducho neabsorbuje silu; mierne sa pod ním ohýba a toto ohýbanie otvára vôľu matrice. Rám, ktorý sa cez lôžko vychýli o viac ako niekoľko desatín milimetra, sa rýchlejšie opotrebuje a vytvorí diely so skosenými hranami. Druhým je lisovacia poduška, ktorá sa často považuje za doplnok, ale v skutočnosti je rozdielom medzi lisom, ktorý dokáže kresliť, a lisom, ktorý dokáže iba vystrihnúť.
Postupnosť je ľahšie sledovať ako reťazec energetických premien než ako zoznam častí. Elektrický motor roztáča zotrvačník až na jeho otáčky. Energiu pre zdvih dodáva zotrvačník, nie motor. Medzi zdvihmi motor obnovuje malú rýchlosť, ktorú zotrvačník stratil počas predchádzajúceho cyklu, a preto je nepretržité ťažké tvarovanie obmedzené zotrvačnosťou zotrvačníka a výkonom motora, a nie samotnou matricou.
Keď operátor vypne lis, spojka sa zapne a zablokuje zotrvačník ku kľukovému hriadeľu alebo excentrickému hriadeľu. Hriadeľ sa otáča, ojnica sa kýva a posúvač sa pohybuje nadol. V blízkosti spodnej časti zdvihu dosiahne kľukový hriadeľ bod, kde je jeho pákový efekt najväčší, a matrica sa stretne s materiálom. Brzda potom zastaví hriadeľ, zvyčajne v hornej úvrati, a spojka sa uvoľní, takže zotrvačník môže obnoviť rýchlosť, kým operátor vyloží súčiastku.
Lis poháňaný servomotorom nahrádza zotrvačník, spojku a brzdu motorom s vysokým krútiacim momentom a skrutkovým alebo kľukovým mechanizmom. Pohyb posúvača je potom programovateľný: posúvač sa môže spomaliť kontaktom, zotrvať na dne, čiastočne cúvať alebo zrýchliť pri spätnom zdvihu. Toto je mechanizmus viacrežimového tvárnenia a mení to, čo je možné pri hlbokom ťahaní a pri krehkých alebo pružných materiáloch.
Na mechanickom lise sa užitočná sila sústreďuje do niekoľkých posledných milimetrov pred dolnou úvraťou. Praktickým dôsledkom je, že práca vyžadujúca maximálnu tonáž musí byť usporiadaná tak, aby k deformácii došlo blízko spodnej časti zdvihu. Strihanie a razenie k tomu dokonale vyhovuje, pretože materiál sa strihá alebo povoľuje na veľmi krátku vzdialenosť.
Kreslenie nie. Pohár môže potrebovať niekoľko centimetrov pohybu smerom nadol a počas tohto pohybu môže lis dodať iba zlomok svojej menovitej tonáže. To je dôvod, prečo lis vybraný na ťahanie má tendenciu byť výrazne väčší ako lis vybraný na vysekávanie rovnakého polotovaru. Inžinieri, ktorí poznajú toto pravidlo, rozpočítajú tonáž na najhlbší bod ťahu, nie na hmotnosť hotového dielu.
Je tu druhý, jemnejší dôsledok. Pretože krivka sily je strmá v blízkosti dna, malé odchýlky v hrúbke alebo tvrdosti materiálu sa premietajú do veľkých variácií zaťaženia, ktoré lis vidí. Cievka, ktorá má hrúbku tri stotiny milimetra na jednej palete a hrubšiu na ďalšej, sa prejaví ako tonážne špičky. Lisy s monitorovaním tonáže a ochranou matrice to presne sledujú a zastavia stroj skôr, ako sa z hrotu stane prasknutá matrica alebo natiahnutý rám.
Bežné sú štyri usporiadania a každé mení plán údržby rovnako ako rozsah výkonu:
V dielni pracujúcej na dve alebo tri zmeny sa rozdiel medzi suchou trecou spojkou a mokrou spojkou zvyčajne meria v odstávkach za rok, a nie v nákupnej cene.
Tlačové katalógy používajú kompaktnú slovnú zásobu. Každý výraz na hárku zodpovedá fyzickému obmedzeniu v nástroji a nesprávne čítanie jedného z nich je najčastejšou príčinou toho, že lis nedokáže spustiť úlohu, pre ktorú bol zakúpený.
| Termín | Čo to znamená | Praktický dôsledok |
|---|---|---|
| Menovitá tonáž | Maximálna dostupná sila, bežne udávaná blízko dolnej úvrati | Musí prekročiť maximálnu silu operácie, nie priemernú silu |
| Dĺžka ťahu | Celková dráha posúvača z hornej do dolnej úvrati | Musí byť dostatočne dlhá na naloženie a vyloženie dielu a na vyčistenie matrice |
| Údery za minútu (SPM) | Frekvencia cyklu pri menovitej rýchlosti | Stanovuje teoretický výstup; manipulácia a kŕmenie sa zvyčajne stávajú skutočným obmedzením |
| Výška matrice / výška zatvorenia | Vzdialenosť od horného okraja lôžka po spodok posuvnej časti v dolnej úvrati s nastavením v stanovenej polohe | Príliš málo znamená, že súprava matrice sa nezmestí; príliš veľa sa dá opraviť dištančnými vložkami, ale stojí to tuhosť |
| Nastavenie posúvača | Rozsah, v ktorom je možné meniť výšku zatvorenia | Určuje, koľko rôznych súprav matric môže lis akceptovať bez podstupníc |
| Oblasť lôžka a šmykľavky | Použiteľná montážna plocha | Musí obsahovať stopu matrice s priestorom pre svorky, nielen obrys matrice |
| Hĺbka hrdla | Vzdialenosť od rámu k stredu sklíčka na otvorenom lise | Obmedzuje šírku hárku, ktorý možno podávať cez stranu stroja s otvorenou medzerou |
| Die vankúš capacity and stroke | Sila a dráha k dispozícii na kreslenie a odizolovanie | Lis bez adekvátneho vankúša nemôže ťahať bez ohľadu na tonáž |
| Rozmery okna alebo otvoru | Voľný priestor v stĺpikoch lisu s uzavretým rámom | Určuje, či sa do oblasti matrice môže dostať podávač cievok, prenosové ramená alebo roboty |
| Priehyb pri zaťažení | Rám stretch and slide tilt at rated tonnage | Poháňa opotrebenie matrice a zúženie časti; záleží najviac na širokých lôžkach a nákladoch mimo stredu |
Dva z nich interagujú spôsobom, ktorý ľudí zaujme. Dĺžka zdvihu a výška matrice sa navzájom dopĺňajú: dlhší zdvih poskytuje viac priestoru na podávanie a vysúvanie, ale pri mnohých dizajnoch tiež znižuje minimálnu výšku zatvorenia, pretože vrh kľuky a poloha posúvača sú geometricky prepojené. Lis s veľkorysým zdvihom nemusí akceptovať krátky zväzok lisovnice bez stúpacej dosky a stúpacia doska pridáva spoj medzi matricou a lôžkom, ktorý je potrebné podložiť a skontrolovať.
Mimostredné zaťaženie je ďalším tichým problémom. Katalógy uvádzajú tonáž pre centrované zaťaženie. Jednobodový lis naložený na jednej strane posúvača ho nakloní, na jednej strane otvorí vôľu lišty a na druhej ju zatvorí. Výsledkom je nerovnomerná hrúbka dielu, zrýchlené opotrebenie lišty a v najhoršom prípade prasknutý sklz. Keď matricu nie je možné umiestniť centrálne, bežne sa predpokladá, že praktický limit je približne polovica menovitej tonáže na jednobodovom stroji a zhruba dve tretiny na dvojbodovom stroji, ale skutočný údaj by mal vychádzať z vlastného diagramu zaťaženia výrobcu, a nie z orientačného pravidla.
Rám je prvým konštrukčným rozhodnutím a riadi sa veľkosťou dielu, spôsobom podávania a toleranciou. Lis otvoreného typu má rám v tvare C s pohonom a posúvačom podporovaným iba z jednej strany. Lis uzavretého typu obklopuje posúvač na oboch stranách, takže dráha zaťaženia je symetrická.
Dôsledok je jednoduchý. Otvorený lis poskytuje trojstranný prístup k matrici, čo uľahčuje ručné nakladanie, bočné podávanie dlhých dielov a rýchlu výmenu matrice, ale rám je menej tuhý a pri zaťažení sa viac vychyľuje. Uzavretý lis je oveľa tuhší a je normálnou voľbou pre progresívne matrice, vysokú tonáž, úzke tolerancie a akýkoľvek proces, kde je kritická rovnobežnosť sklzu. Ak je diel dlhý a musí sa podávať cez bok, často je jedinou praktickou odpoveďou otvorený rám s hlbokým hrdlom; ak je dielom presný výlisok vyrobený rýchlosťou, uzavretý rám takmer vždy vyhrá na životnosti nástroja. Podrobnejšie spracovanie kompromisov je k dispozícii v tomto porovnaní prevedenia lisov otvoreného a uzavretého typu , ktorá sa zaoberá argumentom vychýlenia hlbšie.
| Faktor | Otvorený typ (C-rám) | Uzavretý typ (H-rám) |
|---|---|---|
| Načítať cestu | asymetrické; rám pôsobí ako konzola | Symetrický; oba stojany zdieľajú zaťaženie |
| Priehyb pri zaťažení | Vyššie a nakloní snímku | Nízka, s oveľa menším sklonom kĺzania |
| Prístup k matrici | Otvorené tri strany | Len predné a zadné okná |
| Typický rozsah tonáže | Svetlé až stredné | Stredná až veľmi ťažká |
| Najlepšie sa hodí | Zápustky s jednou stanicou, dlhé diely s bočným podávaním, dielne a krátke trasy | Progresívne a transferové matrice, veľkoobjemové lisovanie, úzke tolerancie |
| Zomrieť život | Kratšie tam, kde je úzka tolerancia | Dlhšie, pretože vôle zostávajú stabilné |
| Stopa | Kompaktný, ľahko premiestniteľný | Väčší, potrebuje poriadny základ |
| Automatizácia fit | Jednoduché s ručným alebo robotickým vkladaním z boku | Dobre sa hodí pre cievkové linky, transfery a automatizáciu tlače |
Hybrid si zaslúži zmienku, pretože je v praxi bežný: polouzavretý alebo otvorený rám. Pridáva čiastočné spojenie medzi stĺpiky za klzákom, čím sa obnoví užitočná tuhosť pri zachovaní väčšiny bočného prístupu. Je to rozumná stredná cesta pre obchody, ktoré potrebujú na tom istom stroji prevádzkovať jednomiestnu aj stredne progresívnu prácu.
Konštrukcia rámu rozhoduje o tuhosti. Pohon rozhoduje o tvare zdvihu a s ním aj o rozsahu procesov, ktoré môže lis vykonávať.
A kľukový pohon je najjednoduchšie a najlacnejšie usporiadanie. Polomer kľuky nastavuje zdvih a rýchlosť posúvania sleduje sínusovú krivku, ktorá vrcholí v strede zdvihu. Je rýchly, efektívny a ideálny na vysekávanie, dierovanie a plytké tvarovanie.
An excentrický pohon umiestni ozubené koleso medzi zotrvačník a excentrický hriadeľ. Prevodovka znižuje rýchlosť a znásobuje krútiaci moment, takže s rovnakým motorom a spojkovým balíkom je možné presúvať aj ťažšie bremeno. Excentrické ozubené lisy sú tradičnou odpoveďou na prácu s hlbokým zdvihom a vysokou tonážou, ako je napríklad tvarovanie veľkých panelov, pri ktorom musí suport prejsť dlhú cestu a stále dodávať silu.
A prepnúť pohon používa skôr spojenie ako jednu kľuku. Mechanická výhoda sa dramaticky zvyšuje smerom k spodnej časti zdvihu, čo poskytuje pomalé priblíženie, krátke zotrvanie a veľmi vysokú silu na konci dráhy. Vďaka tejto kombinácii sú kĺbové lisy vhodné na kovanie za studena, razenie a glejenie, kde materiál musí byť nútený prúdiť do dutiny formy, a nie jednoducho strihať alebo ohýbať.
A servo pohon odstraňuje pevný vzťah medzi polohou posúvača a uhlom kľuky. Pohyb posúvača sa stáva naprogramovaným profilom. Dokáže sa rýchlo priblížiť, spomaliť na kontrolovanú rýchlosť v momente dotyku, zotrvať pri zaťažení a vrátiť sa vysokou rýchlosťou. Pri hlbokom ťahaní to znižuje riziko roztrhnutia, pretože materiál je ťahaný rýchlosťou, ktorú môže tolerovať; pri tvarovaní vysokopevnostného materiálu alebo materiálu náchylného na pruženie umožňuje kalibračný zdvih v spodnej časti. Rovnaká flexibilita podporuje viacrežimové profily pohybu, ktoré by na pevnej kľuke neboli možné.
| Typ pohonu | Charakteristika zdvihu | Sila v spodnej časti zdvihu | Typické aplikácie |
|---|---|---|---|
| Kľuka | Pevný sínusový pohyb | Menovitá tonáž near BDC | Vysekávanie, dierovanie, plytké tvarovanie, všeobecné razenie |
| Excentrický prevod | Pevný, dlhší zdvih s vyšším krútiacim momentom | Vysoká, vydrží aj pri dlhšom cestovaní | Tvarovanie veľkých panelov, hlboké diely, ťažké progresívne matrice |
| Prepnúť | Pomaly pri dne s krátkym zotrvaním | Veľmi vysoká, ku koncu koncentrovaná | Kovanie za studena, razenie, glejenie, tvárnenie hrubých materiálov |
| Servo | Programovateľný profil, možnosť zotrvania a spätného chodu | Kontrolované a opakovateľné v akomkoľvek bode profilu | Hlboké ťahanie, tvárnenie citlivé na pruženie, viackrokové operácie |
Výber nie je čisto technický. Kľukový lis stojí menej a je jednoduchší na údržbu; Servolis stojí viac, ale môže nahradiť dva konvenčné stroje a sadu manuálnych operácií. Ekonomika zvyčajne závisí od toho, koľko z úspor práce a sekundárnych operácií možno získať späť počas životnosti nástroja.
Takmer každá sériovo vyrábaná kovová súčiastka minimálne raz prešla lisom. Procesy sú rozdelené do niekoľkých rozpoznateľných skupín a každá skupina kladie špecifické požiadavky na stroj.
Blanking vyreže tvar z listu jedným ťahom; piercing do nej prerazí diery. Obidve sú šmykové operácie dokončené na veľmi krátku vzdialenosť, čo znamená, že dokonale vyhovujú hornej časti krivky sily. Požiadavky sú vysoká tonáž, tuhý rám na udržanie konštantnej vôle matrice a rýchle cyklovanie. Progresívne matrice stohujú vysekávanie, dierovanie, tvarovanie a orezávanie do jedného pásu a potrebujú lis s uzavretým rámom s pevným lôžkom a dobrou rovnobežnosťou posuvu, pretože každá stanica zdedí chybu zarovnania predchádzajúcej stanice.
Tieto operácie materiál skôr deformujú ako ho oddeľujú. Ohýbanie a ľahké tvarovanie vyžadujú miernu silu pri dlhšej dráhe, preto je lis s rozumnou dĺžkou zdvihu a primerane dimenzovaným vankúšom tým správnym nástrojom. Razenie a razenie si vyžaduje pravý opak: extrémna sila takmer bez pohybu, čo je miesto, kde si svoje miesto zaslúžia otočné a excentrické prevody.
Hlboká kresba pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  BLAS-125 Otvorený jednobodový servolis pre hlboké ťahanie Otvorený jednobodový servolis na hlboké ťahanie a preťahovanie, s priamym pohonom s vysokým krútiacim momentom, hĺbkou hrdla 350 mm a kapacitou 1250 kN. Zobraziť produkt → Jednobodový servolis otvoreného typu BLAS125 je určený pre hlboké ťahanie a kombinuje dlhý, kontrolovateľný zdvih s usporiadaním vankúša, ktorý sa hodí skôr na prácu s pohármi než na jednoduché vysekávanie.
Kovanie za studena núti kov prúdiť vo vnútri matrice pri izbovej teplote. Sily sú veľké, deformácia je vážna a zaťaženie prichádza v krátkom, ťažkom pulze v spodnej časti zdvihu. Kĺbové lisy sú skonštruované presne pre tento profil: pomalý, výkonný prístup, krátka prestávka, vďaka ktorej materiál vyplní dutinu, a rýchly návrat. Stroje v tejto triede, ako je tento  BLKP-650 Kĺbový typ lisu na kovanie za studena s vysokou deformáciou Ťažký kolenový lis na kovanie za studena s kapacitou 6500 kN, nominálnym tlakovým zdvihom 8 mm, rámom s vysokou tuhosťou a integrovaným vyhadzovačom pre ťažké deformačné práce. Zobraziť produkt → vysokodeformačný kolíkový lis na kovanie za studena, sú navrhnuté na základe vyváženej geometrie zdvihu, ktorá udržuje posúvač kolmo pod mimostredovým zaťažením, ktoré generujú kovacie zápustky, a okolo rámu, ktorý je dostatočne tuhý na to, aby udržal rozmery dutiny počas tisícok cyklov.
Kryty batérií a podobné kryty sú dlhé, tenkostenné ťahané diely vyrábané vo veľmi veľkých množstvách. Proces je v podstate náročný ťah s tesnou toleranciou hrúbky steny, plytkými, ale opakovanými fázami tvarovania a tvrdou požiadavkou, aby diely vyšli ploché a štvorcové. Pretože sú diely často vyrábané zo širokých zvitkov na automatizovaných linkách, lis potrebuje široké lôžko, pevný uzavretý alebo ťažký otvorený rám a schopnosť udržať toleranciu po celej šírke lôžka a nie len v strede. Účelové stroje, ako je tento  BLPC2-160 Vysokotonážny dvojbodový lis na batérie otvoreného typu Otvorený dvojbodový batériový lis umiestnený pre veľkoobjemové tvarovanie batériových komponentov a aplikácie batériových obalov vo veľkoobjemovej výrobe. Zobraziť produkt → vysokotonážny, ultrastabilný batériový lis je konfigurovaný pre túto kombináciu šírky lôžka, tonáže a opakovateľnosti.
Nie každá práca sa hodí na kompaktnú oblasť lisovnice. Široké panely, obaly spotrebičov a dlhé konštrukčné časti potrebujú buď široké lôžko, alebo hlboké hrdlo, ktoré umožní materiálu prejsť popri šmýkačke. Lisy s hlbokým hrdlom existujú presne z tohto dôvodu: vymieňajú určitú tuhosť za schopnosť podávať veľký list cez bok stroja, zatiaľ čo matrica zostáva namontovaná na lôžku.
Výber lisu sa najčastejšie pokazí, keď je proces definovaný po zakúpení stroja. Práca v opačnom poradí trvá dlhšie vo fáze cenovej ponuky a šetrí mesiace neskôr.
Na poradí záleží, pretože každý krok obmedzuje ďalší. Napríklad zmena hĺbky kreslenia si môže vynútiť dlhší zdvih, čo zmení obálku výšky zatvorenia, čo si môže vynútiť úplne inú veľkosť rámu. Zmrazenie procesu najskôr odstráni väčšinu pohybu tam a späť.
Obstarávacia cena lisu je najmenšie číslo v jeho celoživotných nákladoch. Väčšie čísla sú nástroje, energia, údržba a neplánované prestoje a sú ovplyvnené výberom špecifikácií vykonaným pred rokmi.
Životnosť nástrojov závisí od zarovnania. Každá desatina milimetra naklonenia posúvača alebo vychýlenia rámu sa javí ako nerovnomerná vôľa matrice a nerovnomerná vôľa znamená otrepy, opotrebenie hrán, odieranie a praskliny. Lis, ktorý je dostatočne tuhý na danú úlohu, často zaplatí rozdiel v nákladoch na rám len vďaka predĺženej životnosti lisovnice, najmä pri progresívnych lisovniciach, kde porucha jednej stanice zastaví celú linku.
Spotrebe energie dominuje dimenzovanie zotrvačníka a motora. Lis s nadrozmerným zotrvačníkom rýchlejšie obnovuje rýchlosť medzi zdvihmi a odoberá stabilnejší prúd, zatiaľ čo lis, ktorý beží na hranici svojich limitov, tvrdo cykluje motor a ohrieva kryt. Na servolisoch sa obraz mení: pohon odoberá špičkový prúd počas tvárnenia, takže elektrické napájanie, kabeláž a akékoľvek usporiadanie na rekuperáciu energie si zaslúžia pozornosť skôr vo fáze špecifikácie než pri uvádzaní do prevádzky.
Bezpečnostné požiadavky sú nemenné a čoraz špecifickejšie. Normálnym základom je mechanické stráženie, blokované brány, svetelné závesy s tlmením pre automatický posuv, obojručné ovládanie pre manuálne nakladacie stanice a systém monitorovania bŕzd, ktorý overuje brzdný výkon. Monitorovanie tonáže a ochrana matrice sú v praxi rovnako dôležité, pretože premenia pomalé zlyhanie nástroja na zastavený stroj a poznámku v denníku údržby.
Dva ďalšie náklady sa bežne podceňujú. Stlačený vzduch sa používa na vyvažovanie, ovládanie spojky a pneumatické tlmiče a netesnosti v tomto okruhu sa prejavujú ako nepravidelná odozva spojky a driftujúce klzné vyváženie. Mazanie je druhé: automatické obehové systémy s filtráciou a monitorovaním tlaku premieňajú to, čo bývalo manuálnou každodennou úlohou, na plánovanú výmenu filtra a zachytia zlyhávajúce čerpadlo skôr, ako sa stane bodovaným.
Mechanický lis je robustný stroj, no opotrebováva sa na predvídateľných miestach a opotrebenie je merateľné dlho predtým, ako sa na dieloch prejaví.
Lis, ktorá je udržiavaná podľa plánu, môže bežať desaťročia. Tlačová prevádzka, kým sa niečo nerozbije, si zvyčajne vyžaduje raznicu, týždeň výroby a vzťah so zákazníkom. Rozdiel v nákladoch medzi týmito dvoma prístupmi je väčšinou administratívny: kontrolný zoznam, súbor tolerancií a niekto zodpovedný za zaznamenávanie čísel.
Poslednou fázou je overenie, či ponúkaný stroj bude vyhovovať aj o päť rokov, keď sa zmes dielov zmení a tolerancie sa sprísnia. Väčšinu rizika pokrýva niekoľko kontrol.
Dodávatelia s vlastnou výrobou majú tendenciu odpovedať na tieto otázky skôr nákresmi a rozmermi ako prídavnými menami. Napríklad Bolun stavia svoj sortiment lisov na celoreťazovom produkčnom systéme, ktorý zahŕňa dizajn, výrobu základných komponentov a konečnú montáž, čo je usporiadanie, vďaka ktorému je diagram zaťaženia a údaj vychýlenia zmysluplný a nie približný. Kupujúci hodnotiaci a dodávateľ elektrického lisu by mal považovať schopnosť produkovať tieto čísla na požiadanie za prvý filter, dlho predtým, ako sa cena dostane do diskusie.
Mechanický lis je jednoduchý nápad, ktorý sa vykonáva s nezvyčajnou presnosťou: uložte energiu do rotujúcej hmoty, uvoľnite ju cez spojenie, ktoré znásobuje silu, a vedie výsledok tak presne, že matrica môže rezať, ohýbať alebo ťahať kov s presnosťou na zlomok milimetra, desaťtisíckrát denne. Z tejto vety vyplýva všetko, na čom v špecifikácii záleží.
Tonáž vám povie strop. Silová krivka vám povie, kde v ťahu ju môžete použiť. Rám vám povie, koľko z neho zostane v strede matrice. Pohon vám povie, či je pohyb pevný alebo programovateľný. Vankúš, posteľ a výška zatvorenia vám povedia, či sa vám náradie zmestí a či prežije.
Uveďte týchto päť vecí správne a lis sa stane najmenej zaujímavým strojom v závode, čo je presne to, čo by malo byť. Pomýlite sa a stane sa prekážkou každej konverzácie, ktorou sa začína.


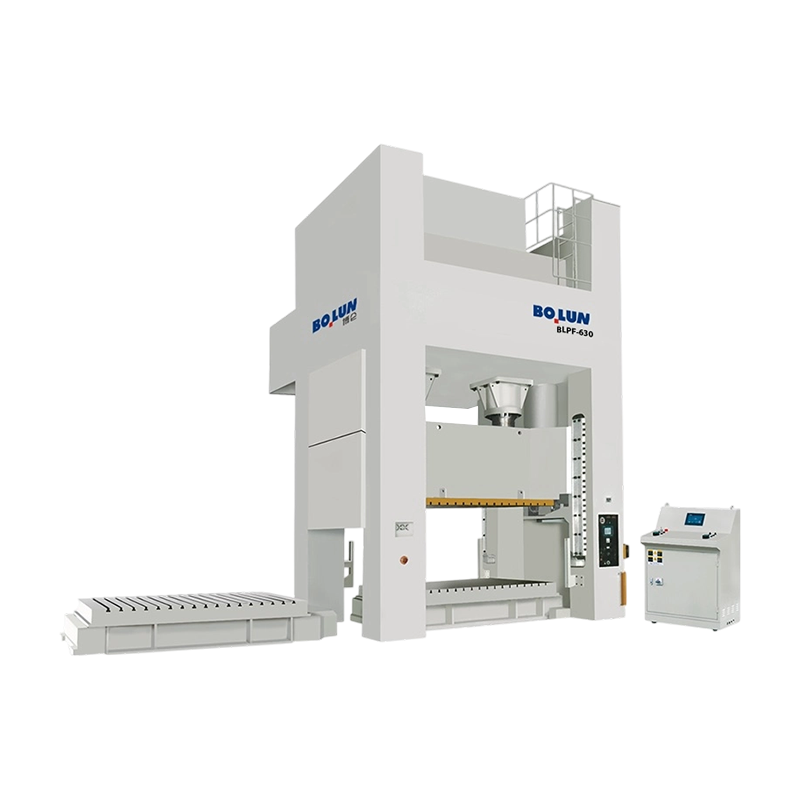
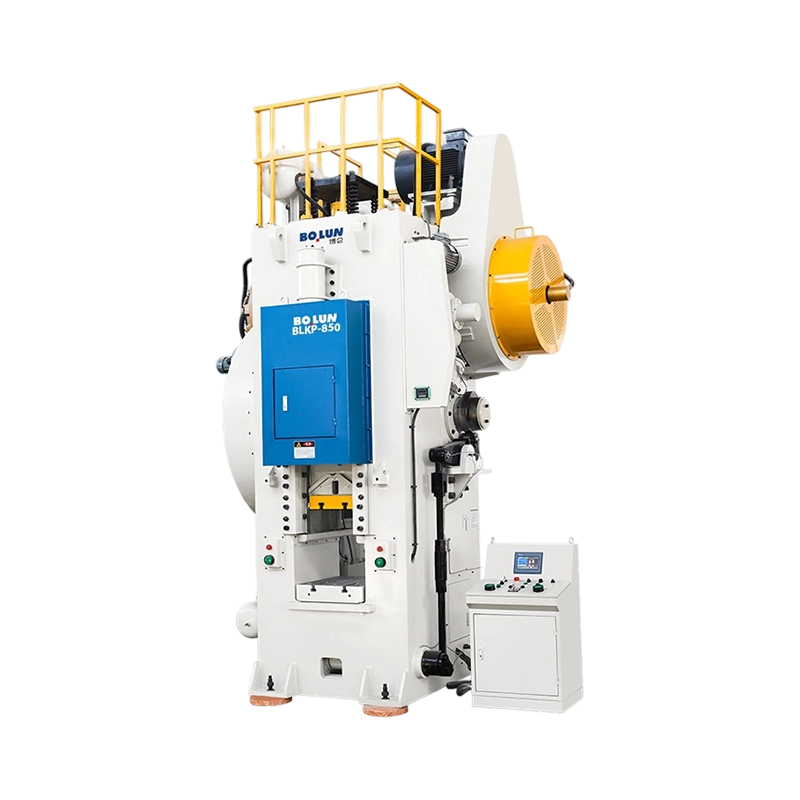
Postavte 160-tonový lis s otvoreným rámom a 160-tonový lis s uzavretým rám...
Jednobodový dizajn Jedno pripojenie pohonu...
Závod na výrobu spojovacích materiálov v Taizhou dostal požiadavku od prvé...
Keďže výrobný priemysel sa neustále posúva smerom k automatizácii a inteligen...
Čo je to Power Press? A elektrický lis – tiež nazývaný raziaci...
Zápustka na kovanie za studena len málokedy ohlási svoju poruchu vopred. J...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Čína
Pripravený začať?
Get in Touch

Teraz!
ZHEJIANG BOLUN

