Stredne veľký výrobca spojovacích materiálov nedávno čelil známemu problému: jeho CNC sústruhy prehrýzali tyčový materiál v pomere takmer tri kilogramy ocele spotrebovanej na každý kilogram odoslaných skrutiek. Závod zmenil svoju najpopulárnejšiu šesťhrannú skrutku M6 na stroj na vŕtanie za studena a ekonomika sa rýchlo zmenila. Využitie materiálu vyskočilo nad 95 percent, výkon stúpol z približne desiatich dielov za minútu na niekoľko stoviek a hotové skrutky sa stali pevnejšími, pretože tvárnenie za studena stvrdlo hlavu a driek.
To je hlavný argument pre použitie stroja na rezanie za studena: namiesto toho, aby ho odrezal, pretvorí kov, a to bez tepla, pri vysokej rýchlosti a s vynikajúcou opakovateľnosťou. Stroje na vŕtanie za studena vyrábajú skrutky, svorníky, nity, kolíky, koncovky a širokú škálu malých konštrukčných komponentov pre automobilový, elektrotechnický a stavebný trh. Ak zvažujete, či takýto stroj patrí do vašej továrne, táto príručka obsahuje základy procesu, konfigurácie stroja, rozhodnutia týkajúce sa špecifikácií, na ktorých záleží, a úskalia obstarávania, ktoré určujú, či sa investícia skutočne oplatí.
Stroj na tvárnenie za studena je lis na tvárnenie kovov, ktorý tvaruje valcovaný drôt do pevných častí pri izbovej teplote. Stroj vytiahne drôt z cievky, narovná ho, nasunie presnú dĺžku, odreže polotovar a potom polotovar jedným alebo viacerými razníkmi zatlačí do lisovníc. Každá lisovacia stanica pretláča alebo vytláča materiál, kým polotovar nedosiahne svoju hotovú geometriu. Slovo "hlavička" pochádza z pôvodnej aplikácie: utláčanie konca klinca alebo polotovaru skrutky na vytvorenie hlavy. Moderné stroje to stále robia, ale tiež orezávajú, razia, vytláčajú vnútorné objímky, zmenšujú stopky a vytvárajú zložité diely prostredníctvom viacerých staníc v jednom cykle.
Hlava za studena je podkategóriou kovania za studena. Kovanie za studena pokrýva akúkoľvek plastickú deformáciu kovu pod jeho teplotou rekryštalizácie; kurzovanie za studena sa týka špecificky vysokorýchlostného viacpolohového tvarovania drôtu alebo tyče do malých, väčšinou osovo symetrických častí. Z praktického hľadiska je stroj na tvárnenie za studena pre pevné komponenty tým, čím je lisovací lis pre plech: je to špecializovaný, vysoko efektívny výrobný nástroj pre danú úlohu.
Stroje sa dodávajú v dvoch širokých rodinách. Horizontálne studené hlavice, známe z výroby klincov a skrutiek, vedú drôt pozdĺž horizontálnej osi a sú extrémne rýchle. Vertikálne lisy na tvárnenie za studena, často vyrábané ako kolébkové lisy, zvládajú ťažší drôt, väčšie polotovary a diely, ktoré potrebujú viac energie na tvárnenie. Obe rodiny deformujú materiál mechanickým tlakom a spoliehajú sa na rovnaké metalurgické princípy.
Bez ohľadu na značku alebo konfiguráciu, každá operácia studeného kurzu prebieha v rovnakom poradí:
Typická šesťhranná skrutka veľkosti M6 začína ako 5,5 mm drôt. Polotovar sa nareže na dĺžku a potom sa upevní v troch matriciach: prvá predtvaruje hlavu, druhá ju zväčší bližšie ku konečnému priemeru a tretia razí šesťhran a skosenie, zatiaľ čo razidlo vytvorí vnútornú objímku spätným pretláčaním. Celá sekvencia trvá niekoľko desatín sekundy. Moderné stroje vyrábajú 100 až 700 dielov za minútu, pričom ľahšie diely bežia na hornom konci.
Limitujúcim faktorom je deformácia, nie čas cyklu. Každá stanica môže zväčšiť plochu prierezu polotovaru len dovtedy, kým sa materiál nevylomí alebo stvrdne nad svoju ťažnosť. Preto výber stroja závisí viac od celkovej potrebnej deformačnej a tvárniacej sily ako od inzerovanej maximálnej rýchlosti.
Studený kurz sa spolieha na dva deformačné mechanizmy, ktoré často pôsobia spoločne v tej istej časti.
Rozrušujúce compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
Extrúzia moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
Pracovné vytvrdzovanie určuje, ako ďaleko môže proces zájsť. Každý prírastok plastickej deformácie zvyšuje medzu klzu a tvrdosť kovu. V nízkouhlíkovej oceli môže celkové zníženie dosiahnuť 75 až 80 percent, kým je potrebné žíhanie. V nerezovom alebo vysokolegovanom materiáli je limit oveľa nižší. Dobrá prax vŕtania za studena udržuje napätie na stanicu pod dostupnou ťažnosťou materiálu a konečnú mechanickú tvrdosť považuje za konštrukčný prvok a nie za nehodu. V prípade spojovacích prvkov so závitom je táto pridaná pevnosť často presne to, čo tlač vyžaduje.
Fyzické usporiadanie stroja na ražbu za studena určuje rozsah častí, ktoré môže prevádzkovať ekonomicky.
Horizontálne hlavičky sú klasickými strojmi v priemysle spojovacích materiálov. Dráha drôtu je rovná a vodorovná, piestik sa pohybuje vodorovne a mechanizmus oddeľovania a prenosu pracuje veľmi rýchlo. Vynikajú na malých častiach: klince, skrutky, nity, krátke kolíky a podobné geometrie. Ich obmedzením je veľkosť a hmotnosť dielu, pretože veľké polotovary sa pri vysokej rýchlosti ťažko vedú a manipulujú vodorovne.
Vertikálne lisy spracovávajú ťažší drôt a väčšie diely. Baranidlo sa pohybuje vertikálne v rovnakej geometrii ako bežný lis. Pretože rám absorbuje reakčné sily symetricky, vertikálne stroje dosahujú lepšie zarovnanie razníka a matrice a ľahšie sa integrujú s robotmi, automatickými podávačmi a ťažkými nástrojmi. Konštrukcia uzavretého rámu, niekedy nazývaná O-rám, odoláva vychýleniu lepšie ako otvorený C-rám a je preferovaná pre vysokotonážne práce tvárnenia za studena.
Na pohonnom systéme záleží rovnako ako na usporiadaní. Stroje poháňané kľukou sú jednoduché, rýchle a efektívne, s rýchlosťou posuvu, ktorá sleduje sínusovú krivku a dosahuje vrchol blízko stredu zdvihu. Kĺbové stroje využívajú spojenie, ktoré znásobuje silu, keď sa posúvač blíži k dolnej úvrati. Kĺbový lis vytvára obrovskú silu pri nízkej rýchlosti posúvania cez tvarovaciu zónu, čo zlepšuje plnenie matrice a znižuje nárazové zaťaženie. To je dôvod, prečo kĺbové lisy dominujú v aplikáciách vertikálneho kovania za studena: ich krivka sily a zdvihu zodpovedá požiadavke vysokodeformačného a vysokoenergetického tvárnenia za studena.
Servopoháňané lisy nahrádzajú zotrvačník a spojku servomotormi s priamym pohonom. Posuvný pohyb sa stáva programovateľným, takže stroj môže zostať na dne, meniť rýchlosť v strede zdvihu a sledovať vlastnú tvarovaciu krivku. Servo technológia sa rozširuje do tvárnenia za studena, pretože skracuje časy cyklov pre viackrokové diely a chráni drahé matrice pred nárazovým zaťažením.
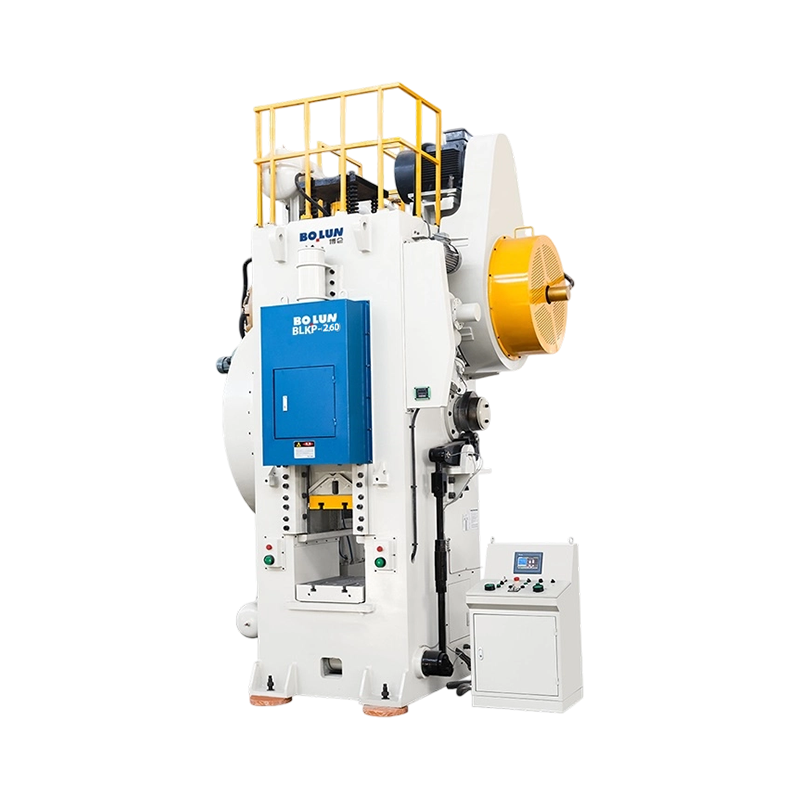
Môžete si prečítať viac o čo je lis na kovanie za studena v našich priemyselných poznámkach. Medzi priemyselnými lisovacími linkami na kovanie za studena séria klinového kovania za studena BLKP využíva kĺbový prevod pre vyvážený zdvih a vysokú deformačnú schopnosť, čo je dizajn, ktorý vyhovuje dielom vyžadujúcim trvalú silu pri dlhej tvarovacej vzdialenosti.
 BLKP-400 kolíkový lis na kovanie za studena s kapacitou 4000 kN Tento 4000 kN lis s kĺbovým spojom ponúka možnosti zdvihu 160 alebo 180 mm a elektrické nastavenie posuvu s hydraulickým uzamykaním, vďaka čomu je vhodný na utláčanie, razenie a dimenzovanie tam, kde je dôležitá vyvážená sila na dlhé tvarovacie vzdialenosti. Zobraziť produkt →
Výber materiálu je prvou vecou, ktorú je potrebné urobiť v projekte studeného razenia, pretože určuje zaťaženie pri tvárnení, životnosť nástroja a či diely praskajú alebo sa skladajú.
Väčšina dielov vyrobených za studena je vyrobená z nízkouhlíkového oceľového drôtu v triedach ako SAE 1008, 1010 a 1018. Tieto triedy majú nízke prietokové napätie, vysokú ťažnosť a ľahko sa formujú vo viacpolohových lisovniach. Stredne uhlíkové triedy ako 1035 a 1045 zvyšujú pevnosť hotových dielov, ale vyžadujú výrazne vyššie tvárniace sily. Legované ocele, vrátane 4037 a bórom upravených akostí ako 10B21 a 10B33, sú špecifikované tam, kde sa vyžadujú triedy vlastností spojovacieho prvku 8.8, 9.8 alebo 10.9. Nerezové ocele ako 304, 316 a 410 sa dobre tvarujú, ale agresívne sa vytvrdzujú, takže potrebujú viac tvárniacich staníc a robustnejšie mazanie. Neželezný drôt, vrátane hliníkových zliatin 6061 a 5056, mosadze, medi a berýliovej medi, je bežný pre elektrické komponenty, svorky a hardvér odolný voči korózii.
Vlastnosti materiálu určujú aj veľkosť stroja. So zvyšujúcim sa obsahom uhlíka, obsahom zliatiny alebo celkovým prepätím rýchlo stúpa potrebná tvarovacia sila. Ak plánujete prevádzkovať niekoľko materiálových skupín na jednom stroji, dimenzujte stroj pre najsilnejší a najtvrdší materiál v mixe, nielen podľa aktuálneho výrobného plánu.
Prečo výrobcovia investujú do strojov za studena, keď už vlastnia sústruhy a obrábacie centrá? Výber vysvetľuje päť merateľných výhod.
Po prvé, spotreba materiálu je extrémne vysoká. Tvarovaním sa materiál premiestňuje namiesto odrezávania, takže spojovací prvok, ktorý kedysi spotreboval niekoľkonásobok svojej konečnej hmotnosti v tyčovom materiáli, možno teraz vyrobiť s menej ako päťpercentnou stratou procesu zo zvitku. Viac ako milióny súčiastok ospravedlňujú samotné úspory surovej ocele.
Po druhé, výstupná rýchlosť je bezkonkurenčná pre pevné časti. Hlavičky s jedným úderom bežia výrazne nad 400 dielov za minútu a stroje s viacerými stanicami stále vyrábajú stovky dielov za minútu pre mnohé skupiny produktov. Žiadny proces výroby triesok sa nepribližuje k takej rýchlosti ako pri pevných kovových komponentoch.
Po tretie, mechanické vytvrdzovanie zlepšuje mechanické vlastnosti. Materiál je najpevnejší presne tam, kde najviac tečie, čo je miesto, kde upevňovacie prvky potrebujú odpor: v zaoblení hlavy, stene hrdla a drieku. Tvarovanie za studena často umožňuje výrobcom použiť lacnejšiu triedu ocele, pretože tvárnenie za studena dodáva pevnosť, ktorá by inak vyžadovala tepelné spracovanie.
Po štvrté, rozmerová konzistencia pochádza z pevného stroja a opakovateľných nástrojov. Akonáhle sú matrice vytočené, stotisícové série majú tesné rozmery s malým posunom a veľmi malým počtom zmetkov.
Po piate, kvalita povrchu je dobrá. Dutina matrice dodáva dielu hladký povrch, pričom často eliminuje sekundárne brúsenie a leštenie. Kompromisom sú počiatočné náklady na matrice a nastavenie; proces sa stáva ekonomickým len vtedy, keď sú objemy dostatočne vysoké na amortizáciu týchto nástrojov.
Obrábanie je najbežnejšou alternatívou pre malé plné diely, takže je to prvý proces, ktorý kupujúci porovnávajú s hlavičkou za studena. Každý z nich má jasnú ekonomickú zónu.
| Kritérium | Stroj na vŕtanie za studena | CNC obrábanie |
|---|---|---|
| Materiálové využitie | 90-98 percent | Typicky 40-70 percent |
| Čas cyklu | 0,1 až 10 sekúnd na diel | 5 sekúnd až niekoľko minút |
| Pevnosť dielu | Zvýšený pracovným otužovaním | Závisí od tyčového materiálu; rezné plochy nie sú spevnené |
| Typická tolerancia | /- 0,05 mm na tvarovaných prvkoch | /- 0,01 mm alebo lepšie |
| Náklady na nastavenie a nástroje | Vysoká; matrice sú vlastné a špecifické pre časť | Mierne; zmeny programu sú rýchle |
| Flexibilita | Nízka; špecializované nástroje na diel | Vysoká; jednoduché zmeny dizajnu |
| Ekonomický objem | Zvyčajne viac ako 100 000 kusov ročne | Ekonomické od jednorazového vyššie |
Obrábanie vyhráva vždy, keď sú množstvá malé, geometria sa často mení alebo tolerancie sú extrémne úzke. Hlásenie za studena vyhráva vždy, keď má diel stabilný dizajn, vysoký ročný objem a dostatočnú symetriu na to, aby sa dal vytvarovať v matriciach. Mnoho závodov používa oboje: studené smerovanie pre hlavný produkt a CNC stroje pre špeciálne, prototypy a maloobjemové varianty.
Bežným hybridným tokom je vŕtanie za studena, po ktorom nasleduje valcovanie závitov, potom ľahké nasmerovanie alebo skosenie. Hroty závitu a funkcie pohonu sa často dajú ľahšie ovládať rýchlym sekundárnym prechodom ako ich samotným tvarovaním a kombinácia stále stojí oveľa menej na diel ako úplné opracovanie.
Kovanie za tepla ohrieva kov, aby sa znížilo jeho prietokové napätie, čo umožňuje veľké diely a silnú deformáciu pri strojoch s malou tonážou. Studený kurz nahrádza pec silou: stroj musí pri každom zdvihu prekonať plnú medzu klzu materiálu pri izbovej teplote.
V prípade malých dielov má vŕtanie za studena rozhodujúce výhody. Neexistuje žiadny vodný kameň, žiadne straty oxidáciou, žiadne tepelné zmršťovanie a žiadna energia pece. Tolerancie sú prísnejšie, pretože matrica definuje konečný tvar bez prídavkov na zmršťovanie a povrchová úprava je dostatočne hladká na to, aby prechádzala priamo do valcovania závitu. Pretože opracovanie za studena spevňuje materiál, mnohé diely spĺňajú svoje mechanické vlastnosti so zníženým tepelným spracovaním alebo vôbec.
Kovanie za tepla zostáva lepšou voľbou, keď je súčiastka veľká, keď celková deformácia presahuje to, čo materiál dokáže absorbovať za studena, alebo keď sú špecifikované ocele s veľmi vysokou pevnosťou a nízkou ťažnosťou pri izbovej teplote. Je tiež preferovaný pre diely s hrubými časťami, ktoré by vyžadovali neprakticky veľký lis za studena. Ako približný návod možno uviesť, že diely s hmotnosťou nad jeden kilogram sú zvyčajne smerované do horúceho alebo teplého kovania namiesto studeného hlavičky, hoci bod kríženia závisí od geometrie, materiálu a objemu.
Lisovacie formy z plechu; studený kurz tvorí drôt. Tieto dva procesy sa viac dopĺňajú ako konkurenčné. Puzdro batérie je napríklad lisovaný a hlboko ťahaný plechový diel, zatiaľ čo póly batérie a kontaktné kolíky vo vnútri sú zvyčajne za studena.
Lisovaním sa z plochého plechu vyrábajú tenkostenné, prírubové a otvorené tvary. Studená hlavička vyrába z okrúhleho drôtu pevné telá, hlavy, drieky a vnútorne vytvorené dutiny. Keď je súčiastka osovo symetrická a pevná, vŕtanie za studena je rýchlejšie a materiálovo efektívnejšie. Keď je dielom doska, konzola alebo škrupina, lisovanie je prirodzený proces.
Mnohé zostavy produktov obsahujú oba typy dielov. Spojovací prvok s prírubovou hlavou je vyrobený podľa hlavy; pridržiavacia spona vedľa nej je vyrazená. To je dôvod, prečo výrobcovia lisov, vrátane tých, ktorí sa zameriavajú na zariadenia na kovanie za studena, zvyčajne ponúkajú obe rodiny lisov, takže závody môžu pokryť celý zoznam materiálov.
Odlievanie vytvára diely tuhnutím tekutého kovu vo forme, čo umožňuje zložitú vnútornú geometriu, ale prináša riziko pórovitosti, variabilitu mechanických vlastností a potrebu podstatného opracovania funkčných povrchov. Čelenie za studena je proces v tuhom stave: pôvodná štruktúra zrna drôtu je zachovaná a tok zrna sleduje obrys dielu.
Výsledkom je, že diel vyrobený za studena má vynikajúcu pevnosť, húževnatosť a odolnosť proti únave v porovnaní s odliatom z rovnakého materiálu a veľkosti. Kompromisom je geometrická sloboda. Odliatky môžu byť stočené, duté a veľmi detailné. Hlavové časti sú v podstate variácie valca: hlavy, drieky, objímky, príruby a formy pohonu. V prípade malých veľkoobjemových dielov, ako sú koncovky, kolíky, vložky a polotovary objímok, hlavička za studena takmer vždy porazí odlievanie z hľadiska ceny za kus, konzistencie a mechanického výkonu.
Stroje na vŕtanie za studena vyrábajú prevažnú väčšinu svetových spojovacích materiálov a navyše dlhý zoznam skonštruovaných komponentov, ktoré väčšina spotrebiteľov nikdy neuvidí.
Väčšie automobilové a priemyselné diely, ako sú vysokovýkonné čapy, kotviace skrutky a potrubné armatúry, pracujú na vertikálnych kovaniach za studena, ktoré poskytujú tuhosť a tonáž potrebnú na spätnú extrúziu a silné utláčanie. Ak váš produktový mix obsahuje malé spojovacie prvky aj väčšie tvarované komponenty, je bežné spustiť niekoľko strojov paralelne namiesto toho, aby ste všetky diely tlačili cez jednu nadrozmernú linku. 400-tonový kĺbový lis môže ráno vyrábať závesné skrutky a popoludní ťažké polotovary koncoviek, ale iba vtedy, keď priestor matrice, zdvih a posuvné okienko pokrýva obe skupiny.
 BLKP-850 Heavy-Duty kolenový lis na kovanie za studena s vysokým zaťažením Tento stroj s menovitým výkonom 8 500 kN s ultra pevným rámom a 180 mm podperou si zachováva stabilný výkon pri nepretržitej ťažkej prevádzke, ideálny pre komponenty automobilov a ťažkých strojov vyžadujúce spätnú extrúziu a silné utláčanie. Zobraziť produkt →
Výber správneho stroja predstavuje rovnováhu medzi požadovanou silou, geometriou dielu, materiálom, rýchlosťou a rozpočtom. Začnite s rodinou častí, nie s brožúrou a odpovedzte na tieto otázky:
Rozhodujúcim faktorom je aj štruktúra rámu. Lisy s C-rámom otvoreného typu sú dostupné a cenovo dostupné pre ľahšiu prácu. Lisy s uzavretým O-rámom majú pevnú, symetrickú štruktúru, ktorá odoláva vychýleniu a nakláňaniu, čo je nevyhnutné pre vysokú tonáž a úzku toleranciu tvárnenia za studena. Pre veľmi vysokú deformáciu, uzavretý dvojbodový alebo excentrický prevod rozdeľuje silu rovnomerne cez sane a chráni nástroje aj rám pred excentrickým zaťažením.
Veľké projekty si tiež vyžadujú dlhý ťah. Ak sa časť musí vysunúť z hlbokých lisovníc alebo ak je dĺžka vytláčania dlhá, obmedzujúcimi faktormi sa stávajú rozsah zdvihu a výška uzatvorenia. Neurčujte veľkosť stroja len podľa tonáže; skontrolujte, či sa priestor matrice, ťah posúvača a okno podávania zmestí do celej rodiny dielov vrátane budúcich variantov.
Tonáž je najčastejšie uvádzané číslo na stroji na ražbu za studena, no zároveň sa najčastejšie nesprávne používa. Potrebná tvárniaca sila je súčinom projektovanej plochy deformácie a napätia v toku materiálu, modifikovaného trením a geometrickou redundanciou.
Pre utláčanie hlavy na nízkouhlíkovej oceli je prietokové napätie pri miernom namáhaní v rozsahu 800 až 1200 MPa. Pre spätnú extrúziu alebo pre legovanú oceľ môže prekročiť 1 800 MPa. Ako jednoduchý príklad možno uviesť, že upchaním hlavy s priemerom 20 mm z drôtu s priemerom 10 mm sa získa konečná plocha hlavy približne 314 štvorcových milimetrov. Pri prietokovom napätí 1 000 MPa to vyžaduje silu približne 314 kN, teda asi 32 metrických ton. Tá istá hlava s hlbokou objímkou vytvorenou spätnou extrúziou alebo vyrobená z legovanej ocele by mohla vyžadovať dvojnásobnú až trojnásobnú silu.
Nižšie uvedená tabuľka uvádza orientačné rozsahy priemerov drôtu v porovnaní s triedou stroja pre uhlíkové ocele; skutočné hodnoty závisia od zložitosti dielu, stavu materiálu a mazania.
| Trieda strojov | Typický rozsah priemerov drôtu | Typická aplikácia |
|---|---|---|
| 25-60 t | 1-6 mm | Klince, malé skrutky, nity |
| 60-160 t | 4-12 mm | Strojové skrutky, čapy, kolíky |
| 160-400 t | 8-20 mm | Odolné skrutky, čapy, automobilové komponenty |
| 400-850 t | 15-35 mm | Veľké upevňovacie prvky, kované polotovary, práce s vysokou deformáciou |
Pre stredne veľký vertikálny lis na kovanie za studena je trieda BLKP650 s menovitým zaťažením 6 500 kN bežnou voľbou, keď je hĺbka tvárnenia veľká a zdvih musí zostať vyvážený pri veľkom zaťažení. Dimenzovanie nad vaše aktuálne potreby je zvyčajne rozumné, pretože rodiny produktov majú tendenciu časom rásť smerom k väčším priemerom drôtu.
 Kĺbový lis BLKP-650 pre hlboké kovanie za studena a stabilný zdvih S kapacitou 6500 kN a 8 mm tlakovým zdvihom, tento lis poskytuje kontrolované tvarovanie pre hrubé diely s integrovaným vyhadzovacím systémom a detekciou zaťaženia pre spoľahlivú prevádzku v aplikáciách s hlbokým lisovaním. Zobraziť produkt →
Nástroje určujú skutočné náklady na diel pri česaní za studena. Sada lisovníc obsahuje vložky, razníky, puzdrá puzdier, kolíky a odstraňovače. Pre veľkoobjemové oceľové hlavičky sú štandardnou voľbou vložky z karbidu volfrámu, ktoré sú uložené v oceľových puzdrách upevnených za tepla. Karbidové doštičky bežne vydržia 500 000 až 2 000 000 kusov na dutinu medzi prebrúsením dielov z nízkouhlíkovej ocele. Razníky sa rýchlejšie opotrebúvajú, najmä pri spätnom vytláčaní, kde sú kontaktné tlaky extrémne; mnohé raznice majú titánové alebo keramické povlaky na predĺženie životnosti.
Mazanie nie je voliteľné. Priemyselným štandardom pre oceľ je konverzný povlak fosforečnanu zinočnatého, po ktorom nasleduje stearátové mazivo. Bežné olejové filmy nedokážu vydržať kontaktné tlaky pri vytláčaní za studena a výsledkom nedostatočného mazania je zadretie a nalepenie na matrice v priebehu niekoľkých minút. Nerezová oceľ vyžaduje oxalátové alebo podobné konverzné nátery, zatiaľ čo hliník a mosadz môžu používať ľahšie oleje.
Všetky tieto poruchy majú pôvod v zarovnaní a tuhosti stroja. Razidlo a matrica musia zostať sústredné v rozmedzí niekoľkých mikrónov a sklíčko sa pri zaťažení nesmie nakláňať. Pevný rám, presné drážkovanie a dobre navrhnutý systém výmeny lisovnice majú rovnakú hodnotu ako nominálna tonáž.
Pretože stroj na hrubovanie za studena beží vysokou rýchlosťou, kontrola kvality musí byť nepretržitá a automatická. Čakanie na výsledok off-line odberu vzoriek môže spôsobiť desaťtisíce chybných dielov, kým sa problém prejaví.
Prvou obrannou líniou je systém sledovania zaťaženia stroja. Moderné lisy na tvárnenie za studena zaťažujú klzné koľajnice pri každom zdvihu pomocou tenzometrov namontovaných na ráme. Keď sa krivka zaťaženia odchýli mimo definované okno, stroj sa automaticky zastaví. To zachytí chýbajúci razník, nesprávne podaný drôt alebo zlomenú matricu v priebehu jedného alebo dvoch cyklov, čo zabráni kaskáde odpadu.
Rozmerové kontroly prebiehajú off-line aj in-line. Off-line inšpektori merajú priemer hlavy, výšku hlavy, dĺžku stopky, hĺbku objímky a hádzanie závitu na základe vzorky. In-line, optické meracie systémy môžu kontrolovať 100 percent dielov rýchlosťou niekoľko stoviek dielov za minútu, pričom odmietajú tie mimo tolerancie bez spomalenia linky.
Testovanie tvrdosti je dôležité pre diely, ktorých konečná pevnosť závisí od mechanického spevnenia. Zóny tvarované za studena by mali spĺňať minimálne požiadavky na tvrdosť alebo pevnosť v ťahu a plán skúšok by sa mal špecificky zamerať na tieto zóny. Pre automobilový a regulovaný priemysel sa očakávajú štúdie spôsobilosti procesov s Cp a Cpk. Hrot za studena sa prepožičiava vysokej schopnosti, keď sú matrice čerstvé a stroj je stabilný, ale schopnosť eroduje s opotrebovaním matrice, takže intervaly výmeny nástrojov by mali byť založené skôr na meranom posune než na zvyku.
Udržateľnosť pri tvárnení kovov sa zvyčajne diskutuje z hľadiska energie pece a emisií skleníkových plynov. Studená hlavička sa úplne vyhýba zahrievaniu, čo je jej najsilnejší environmentálny kredit.
Na jeden diel, hlavička za studena spotrebuje iba mechanickú energiu lisu, čo je zlomok energie potrebnej na ohrev polotovaru pri kovaní za tepla alebo na otáčanie vretena obrábania počas niekoľkých minút. Efektívnosť materiálu pridáva ďalší rozmer: vytesňovaním kovu namiesto jeho odrezávania, česanie za studena znižuje tak obsiahnuté emisie nakupovaných surovín, ako aj náklady na manipuláciu a recykláciu triesok.
Závod, ktorý prepína veľkoobjemový spojovací materiál z obrábania na česanie za studena, zvyčajne zaznamenáva tieto výsledky:
Tieto prínosy sú skutočné a merateľné, ale vyplývajú skôr z dobrého výberu procesov ako z marketingových tvrdení. Pre výrobcu s veľkým objemom spojovacích prvkov alebo komponentov je stroj na tvárnenie za studena jednou z energeticky najefektívnejších dostupných možností tvárnenia.
Kapitálové náklady sú len viditeľnou časťou investície za studena. Celkové náklady na vlastníctvo zahŕňajú stroj, nástroje, inštaláciu, služby, údržbu, čas výmeny a náklady na zlyhania kvality. Realistický model rozpočtu pokrýva všetky z nich.
Nástroje sú večné náklady, ktoré sa menia s objemom a tvrdosťou materiálu. Je rozumné vyčleniť 5 až 15 percent z ceny stroja ročne na vložky, razníky a prebrusovanie, pričom horná hranica tohto rozsahu súvisí s nehrdzavejúcou oceľou alebo silne extrudovanými dielmi. Údržba je skromná, ale nie zanedbateľná: mazacie systémy, filtre, lišty a tesnenia vyžadujú pravidelnú pozornosť a lis bežiaci dvadsaťštyri hodín denne pri vysokej rýchlosti spotrebuje každý rok opotrebiteľné diely.
Výpočet návratnosti sa zvyčajne zameriava na jednotkové náklady. Zoberme si skrutku, ktorej výroba stojí 0,05 USD obrábaním a 0,02 USD na linke so studeným kurzom. Pri desiatich miliónoch kusov ročne sa ročná úspora 300 000 dolárov zaplatí za stroj strednej veľkosti v priebehu niekoľkých rokov. Ak produktový mix obsahuje viacero veľkostí v celom sortimente stroja, využitie sa stáva hybnou silou výsledku. Stroj, ktorý beží len jednu smenu pri tridsaťpercentnom vyťažení, je ťažšie obhájiť ako stroj, ktorý beží na tri zmeny na osemdesiat percent.
Cena za prechod je najmenej viditeľná riadková položka. Výmena matrice, ktorá trvá dve hodiny na stroji, ktorý beží stovky úderov za minútu, je drahá v strate výkonu. Stroje navrhnuté na rýchlu výmenu lisovníc s hydraulickým upínaním a prednastavenými nástrojovými kazetami rýchlo obnovia svoju prémiu vždy, keď sú veľkosti šarží malé.
Stroj je len taký dobrý ako spoločnosť, ktorá ho navrhuje, vyrába a podporuje. Pred podpísaním objednávky by sa technická starostlivosť mala týkať štyroch oblastí.
Napríklad spoločnosť Zhejiang Bolun High-Precision Machinery strávila dve desaťročia budovaním zariadení na tvárnenie kovov a prevádzkuje celý výrobný reťazec od návrhu a obrábania hlavných komponentov až po konečnú montáž. Spoločnosť zverejňuje svoje kompletný produktový rad otvorene a ich názvy produktov skôr popisujú zamýšľanú aplikáciu, než by ju skrývali. Transparentný výrobca strojov vám bez opýtania ukáže svoju továreň, správy o testoch a systém kvality.
Niekoľko trendov mení to, čo by dnes kupujúci mali očakávať od stroja na studené hlavy.
Najväčšou zmenou je servopoháňané tvarovanie. Servolis nepoužíva zotrvačník a spojku; namiesto toho servomotory poháňajú posúvač priamo alebo cez prepojenie so softvérom riadeným pohybom. Program tvarovania môže zahŕňať pomalý kontakt, rýchly prístup, zotrvanie v dolnej úvrati a riadenú extrakciu. Pri viacstupňovom tvárnení za studena to znižuje vibrácie, predlžuje životnosť matrice a skracuje čas bez tvárnenia. Niekoľko výrobcov lisov teraz kombinuje servopohon s prepínacím mechanizmom, aby sa dosiahla programovateľnosť a vysoká sila v blízkosti dolnej úvrate, ktorú vyžaduje kovanie za studena.
Digitálne monitorovanie sa šíri od lisovania až po tvárnenie za studena. Stroje generujú kompletnú krivku zaťaženia a zdvihu pre každú súčiastku a softvér sa naučí normálnu krivku a potom označí odchýlky v reálnom čase. Táto schopnosť sa stáva štandardným mechanizmom kvality na automatických vysokorýchlostných linkách, pretože zachytáva opotrebovanie nástrojov skôr, ako produkty vypadnú z tolerancie.
Automatizácia napreduje na úrovni manipulácie s materiálom. Nakladače cievok, rovnačky drôtu s uzavretou slučkou, automatické meniče lisovníc a balenie na konci linky sú bežne integrované do kompletných buniek. Robot teraz môže prenášať teplé alebo studené polotovary medzi ťažkým kovacím lisom a orezávacím lisom bez zapojenia operátora.
Pre kupujúcich je praktickým záverom, že nový stroj na studené hlavy by mal byť digitálne pripravený. Monitorovanie záťaže, vzdialená diagnostika a uložené sady parametrov sa priamo premietajú do menšieho počtu chýb, rýchlejšej výmeny a nižších prevádzkových nákladov počas životnosti stroja.
Stroj na frézovanie za studena je jedným z najefektívnejších výrobných nástrojov vo výrobe. Premieňa stočený drôt na hotové spojovacie prvky a skonštruované komponenty vysokou rýchlosťou, s malým odpadom, zvýšenou pevnosťou a vynikajúcou opakovateľnosťou. Jeho ekonomika však závisí od objemu, správnej tonážnej veľkosti, správneho náradia a schopného výrobcu strojov za zariadením.
Pred nákupom presne definujte skupinu dielov, vypočítajte potrebné tvárniace sily, rozpočet na nástroje ako priebežné náklady a navštívte výrobcu, aby ste si overili kvalitu v praxi. Dobre vybraný stroj na rubovanie za studena beží desiatky rokov a stáva sa stanicou s najnižšími nákladmi na vašej výrobnej úrovni. Zle vybraný je drahou pripomienkou zameškanej špecifikácie. Rozdiel je v príprave.


Výrobný manažér v závode na výrobu kovových komponentov strednej veľkosti ...
Závod na výrobu spojovacích materiálov v Taizhou dostal požiadavku od prvé...
Jednobodový dizajn Jedno pripojenie pohonu...
Pochopenie mechanických lisov a ich základných funkcií A ...
Dva lisy môžu niesť 200-tonový štítok a stále vyrábať veľmi odlišné diely....
Nástrojový inžinier uvádza nový program držiakov a špecifikuje 160-tonový ...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Čína
Pripravený začať?
Get in Touch

Teraz!
ZHEJIANG BOLUN

