V oblasti modernej presnej strojárskej výroby a silový lis je hlavným zdrojom energie pre vysoko presnú montáž, tvarovanie a kalibráciu komponentov. Či už ide o montáž kľukových hriadeľov motora alebo presné lisovanie veľkých mechanických konštrukcií, výber vhodného typu lisu priamo určuje kvalitu montáže a životnosť obrobku.
Silový lis je zariadenie, ktoré generuje obrovskú silu prenosom energie (mechanickým alebo hydraulickým), aby sa dosiahla deformácia materiálu alebo lisovanie komponentov. Pri spracovaní kľukového hriadeľa to nie je len jednoduchý "nástroj na tlačenie", ale presný systém, ktorý vyžaduje prísnu kontrolu nad zdvihom, rýchlosťou a tlakom. Jeho hlavným prevádzkovým cieľom je zabezpečiť, aby protiľahlé diely dosiahli navrhnuté presahové uloženie bez vytvárania koncentrácií vnútorného napätia alebo poškodenia protiľahlých povrchov.
Aby sme lepšie pochopili použiteľné scenáre pre rôzne zariadenia, môžeme ich analyzovať pomocou nasledujúceho porovnania výkonu:
| Výkonnostná charakteristika | Kľukový lis (kľukový/dvojitý kľukový lis) | Hydraulický lis |
| Zdroj napájania | Zásobník energie zotrvačníka, mechanické prepojenie | Hydraulický valec, kvapalinová sila |
| Charakteristika mŕtvice | Maximálny tlak v dolnej úvrati, rýchlosť prudko klesá pri spodnej časti | Konštantný tlak počas celého zdvihu |
| Presnosť ovládania | Pevný zdvih, ťažké zastaviť uprostred procesu | Presné monitorovanie tlaku a odpruženie zdvihu |
| Primárna aplikácia | Veľkoobjemové lisovanie kovov, kovanie | Presné lisovanie, vyrovnávanie hriadeľa, komplexná montáž |
| Prevádzková flexibilita | Nízka (Vhodné pre štaardizované opakujúce sa úlohy) | Vysoká (Vhodné pre rôzne zákazkové lisovacie úlohy) |
Lisovací stroj kľukového hriadeľa: Toto zariadenie je navrhnuté na mieru pre výrobné linky kľukových hriadeľov a je zvyčajne vybavené špecializovaným polohovacím nástrojom, aby sa zabezpečilo, že stredové čiary rôznych čapov kľukového hriadeľa budú dokonale zarovnané, čím sa zabráni nakláňaniu počas procesu lisovania.
Lis na vyrovnávanie hriadeľa: Kľukové hriadele často vykazujú menšie odchýlky v ohybe po použití alebo spracovaní. Takéto lisy sú vybavené vysoko citlivými meracími systémami (zvyčajne používanými s V-blokmi a číselníkovými indikátormi) na vykonávanie viacerých malých hydraulických korekcií, upravujúcich hádzanie kľukového hriadeľa na mikrónovú úroveň.
Keď stojí pred úlohou lisovania kľukového hriadeľa 2-taktného motora, mnohí používatelia sa pýtajú: Stačí bežný 20-tonový lis? Odpoveď nie je absolútna a závisí od fyzikálnych parametrov a požiadaviek na presnosť konkrétneho dielu.
Ak chcete určiť, či je vhodný tlak 20 ton, musíte ho vyhodnotiť na základe fyzickej logiky interferenčných uložení. Potrebná prítlačná sila je ovplyvnená najmä kontaktnou plochou, veľkosťou interferencií a koeficientom trenia materiálov.
Základ výpočtu zaťaženia: V inžinierskej praxi je hrubý vzorec na odhad prítlačnej sily F = mu * pi * d * L * P_radial, kde mu je koeficient trenia, d je priemer hriadeľa, L je spojovacia dĺžka a P_radial je vytvorený radiálny tlak. V prípade 2-taktného kľukového hriadeľa, ak je priemer čapu veľký a interferencia je navrhnutá tak, aby bola vysoká, požadovaná sila sa môže priblížiť alebo prekročiť limit 20 ton.
Štrukturálne obmedzenia: 2-taktné kľukové hriadele sa zvyčajne skladajú z ľavého a pravého polovičného hriadeľa a centrálneho kľukového čapu. Ich konštrukčnou charakteristikou je vysoká tuhosť ramena kľuky, ale hrúbka steny okolo spojovacieho otvoru je obmedzená. Ak je tonáž zariadenia zvolená nesprávne, tlak presahujúci medzu klzu materiálu spôsobí mikrotrhliny v ramene kľuky alebo rozšírenie otvoru hriadeľa.
| Typ motora | Rozsah priemeru denníka | Vhodnosť 20-tonového lisu | Hlavné faktory, ktoré treba zvážiť |
| Ľahké (napr. záhradné náradie) | 15 - 25 mm | Veľmi vhodné | Dostatočná tlaková rezerva, vyžaduje reguláciu tlaku |
| Stredná záťaž (napr. motocykel/prívesný motor) | 30 - 50 mm | Štandardná priemyselná konfigurácia | Vyžaduje špecializované nástroje, zamerajte sa na koaxiálnosť |
| Veľké zaťaženie (napr. veľký objem/priemysel) | > 50 mm | Odporúča sa obmedzená pomoc pri tepelnej montáži | Lisovanie za studena ľahko poškodzuje povrchy, vyžaduje teplotný rozdiel |
Aj keď lis spĺňa požiadavky na tonáž, monitorovanie tlaku je oveľa dôležitejšie ako jednoduchý výber tonáže pri lisovaní 2-taktných kľukových hriadeľov.
Monitorovanie kriviek: V ideálnom procese lisovania by mala byť krivka tlaku zvyšujúca sa s posunom hladká a lineárna. Ak v priebehu procesu dôjde k výraznému náhlemu zvýšeniu tlaku (vrcholovému chveniu), často to naznačuje kovové hobliny, nedostatočné mazanie alebo axiálne vychýlenie spojovacej plochy.
Preventívne opatrenia: Dôrazne sa odporúča nainštalovať snímač tlaku na hydraulický lis. V prípade 2-taktných kľukových hriadeľov, ak tlak na začiatku rýchlo dosiahne limit, je potrebné okamžite zastaviť, pretože v tejto fáze môže tlak ľahko spôsobiť zadretie na povrchu čapu. Akonáhle dôjde k takémuto poškodeniu, upevňovacia sila spojovacieho povrchu úplne zlyhá, čo vedie k preklzávaniu hriadeľa alebo abnormálnemu hluku počas následného používania.
V procese údržby a výroby kľukových hriadeľov sú častými úkonmi demontáž starých dielov a lisovanie nových. Aby sa dosiahlo efektívne spínanie bez poškodenia, nemožno sa spoliehať len na jednoduché zatlačenie a vytiahnutie lisu; vyžaduje si to štandardizovanú logiku procesu.
Dosiahnutie rýchleho prepínania medzi lisovaním a demontážou závisí od toho nastavenie nástrojov and flexibilná odozva hydraulického systému .
Rozdiel v dizajne nástrojov: Režim demontáže vyžaduje podpornú základnú matricu. Jeho úlohou je nechať rameno kľuky pevne sedieť na základni a zároveň ponechať stredový otvor, cez ktorý môže čap prejsť. Režim lisovaného uloženia vyžaduje polohovací vodiaci piest. Piest musí byť presne zarovnaný so stredom čapu a mal by mať možnosť jemného nastavenia počas procesu lisovania, aby sa zabezpečilo, že uhol vstupu je absolútne vertikálny.
Nastavenie obmedzenia hydraulického systému: Aby sa predišlo poškodeniu dielov nadmernou silou, musia byť nastavené poistné ventily alebo elektronické limity. Počas demontáže, pretože počiatočná odtrhová sila je často vysoká, zariadenie môže bežať pri menovitom tlaku; počas lisovania by mala byť vopred nastavená bezpečnostná horná hranica, aby sa zabránilo preťaženiu.
Mnohí začiatočníci majú tendenciu myslieť si, že čím tesnejšie, tým lepšie, ale z technického hľadiska by sa interferenčné uloženie malo zachovať v rámci konkrétneho tolerancia vzájomného uloženia .
| Metóda párenia | Koeficient trenia | Správanie pri tlaku | Spoľahlivosť |
| Nadmerné rušenie | 0,12 - 0,15 | Tlakomer prudko kolíše | Ľahko poškodzuje povrchy, únavu vnútorného napätia |
| Primerané zasahovanie | 0,08 - 0,10 | Tlak stúpa hladko, stabilná dráha | Stabilný prenos krútiaceho momentu, bez poškodenia kovu |
| Temperature Assisted | 0,05 - 0,07 | Tlak výrazne nižší | Priliehavý strih, vlastnosti materiálu zachované |
Hodnota mazania: Použitie vysokotlakového maziva je povinné; vytvára olejový film medzi čapom a spojovacím otvorom, čím zabraňuje suchému treniu pri lisovaní, čím je montáž hladšia.
Pri výrobe vo veľkom meradle je možné pomocou spoločného usporiadania mechanických a hydraulických zariadení výrazne zlepšiť efektivitu výroby a výnos.
Počas fázy hrubého obrábania alebo kovania a dvojkľukový lis je nepostrádateľnou základnou silou. Účinne odoláva krútiacemu momentu vznikajúcemu počas lisovacieho procesu, čím zaisťuje rovnomerné namáhanie polotovaru kľukového hriadeľa počas kovania.
| Procesný krok | Odporúčané vybavenie | Cieľ |
| Kovanie/hrubé tvárnenie | Dvojitý kľukový lis | Zabezpečte hustotu materiálu |
| Presné zalisovanie | Hydraulický lis | Zabezpečte rušenie, zabráňte poškodeniu povrchu |
| Axiálne vyrovnávanie | Lis na vyrovnávanie hriadeľa | Kontrola geometrickej chyby |
Odchýlka koaxiálnosti: Ak je presnosť vedenia lisovaného nástroja nedostatočná, polovica kľukového hriadeľa sa bude kývať, čo vedie k radiálnemu hádzaniu hotového výrobku.
Excentrické zaťaženie: Ak stred tlaku nedopadne na geometrický stred osi kľukového hriadeľa, dôjde k mikrokrúteniu ramena kľuky.
Lisovanie kľukového hriadeľa je vysoko riziková a presná práca. Základom prevádzky závodu je vytvorenie vedeckého systému denného riadenia a bezpečnosti.
Testovanie snímača sily: Systém snímania tlaku sa odporúča kalibrovať raz za štvrťrok. Uistite sa, že chyba čítania snímača je riadená v rámci 1 percenta vzhľadom na štandardné kalibračné závažia.
| Ochranné opatrenie | Funkcia |
| Obojručné ovládacie tlačidlá | Zabraňuje operátorom dostať sa do stanice |
| Snímanie svetelnej opony | Núdzové zastavenie pri vniknutí cudzieho predmetu |
| Ochrana proti tlakovému preťaženiu | Automatické uvoľnenie pri prekročení limitu |
Počúvajte abnormálne zvuky: Počas zatlačenia nepretržitý škrípavý zvuk indikuje zlyhanie mazania; ostré cvakanie pravdepodobne znamená lokálne poškodenie kovového spojovacieho povrchu.
Jadro monitorovania kvality spočíva v interpretácii krivky tlak-posunutie. Ak sa na výstupe zistia nahromadené kovové hobliny alebo ak sa na povrchu objavia viditeľné rysy, musí sa operácia zastaviť.
vo všeobecnosti opakované lisovanie sa neodporúča . Každé zalisovanie spôsobuje mikroskopickú plastickú deformáciu spojovacej plochy, čo znižuje únavovú životnosť materiálu a zvyšuje riziko prekĺznutia hriadeľa.
Vyhradené dištančné vložky nielenže poskytujú oporu, ale sú aj zapustené do polohy kľukového čapu, čím zaisťujú, že ľavý a pravý polovičný hriadeľ počas procesu lisovania udrží nastavený fázový uhol, čím sa zabráni nesprávnemu vyrovnaniu fáz.
Záver je áno. Hydraulické lisy dokážu presne regulovať maximálnu lisovaciu silu nastavením poistných ventilov. Keď prítlačná sila prekročí nastavenú hodnotu, hydraulický systém automaticky uvoľní tlak.
Odporúča sa zachovať 60 percent uloženia s presahom vyhradením vôle prostredníctvom tepelnej rozťažnosti a kontrakcie, pričom zvyšných 40 percent uloženia závisí od lisu. Táto metóda zaisťuje kvalitu montáže a zároveň minimalizuje poškodenie vnútorného napätia.


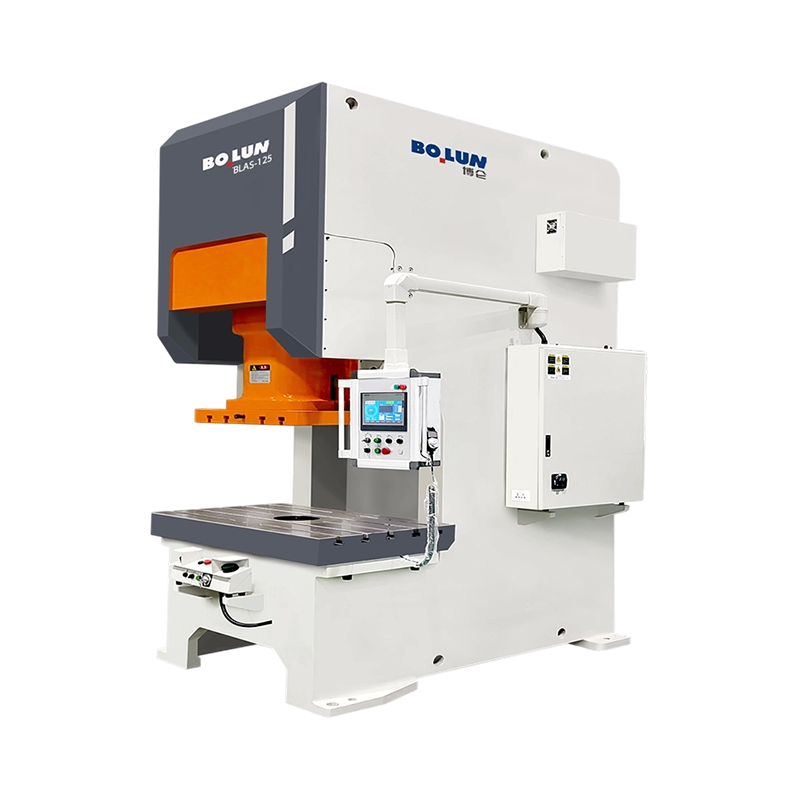
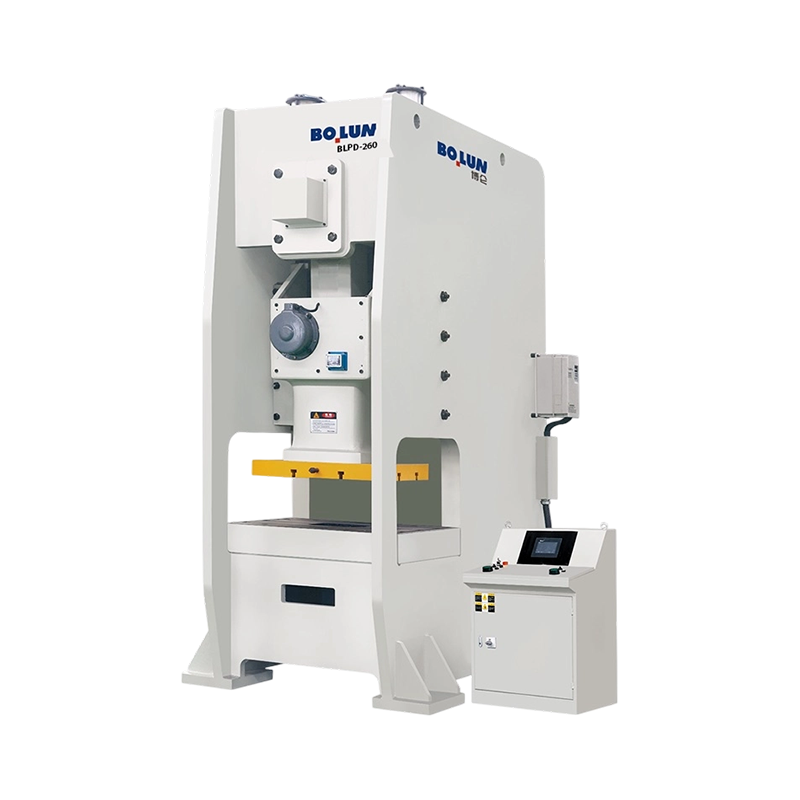
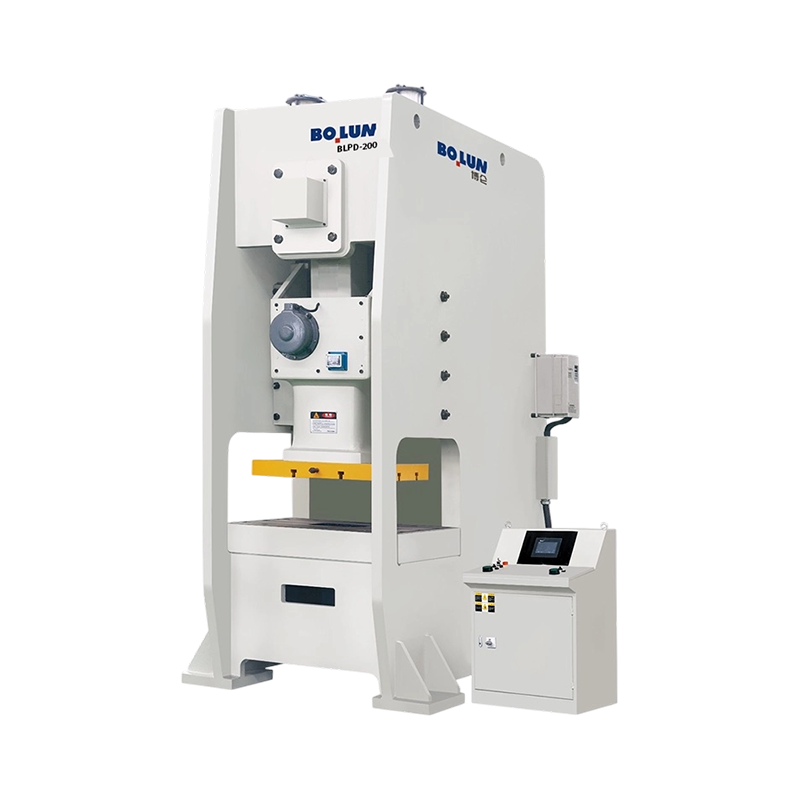
ZHEJIANG BOLUN IMPORT & EXPORT TRADING hrdo predstavil svoje pokročilé strojo...
Jednobodový dizajn Jedno pripojenie pohonu...
Keďže výrobný priemysel sa neustále posúva smerom k automatizácii a inteligen...
Krátka odpoveď: Ktorý typ rámu sa hodí k vašej práci An ...
Kupujúci, ktorý porovnáva 45-tonový lis s otvorenou medzerou pre konzolovú...
Obchodná misia v Moskve a Petrohrade prináša silné pohľady na trh a prudký ná...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Čína
Pripravený začať?
Get in Touch

Teraz!
ZHEJIANG BOLUN

