Silové lisovacie stroje sú klasifikované dvoma hlavnými spôsobmi: rámovou konštrukciou, ktorá ich rozdeľuje na elektrické lisy otvoreného typu a lisovacie stroje uzavretého typu, a hnacím mechanizmom, ktorý ich rozdeľuje na mechanické lisy, hydraulické lisy a pneumatické lisy. Konkrétne v rámci kategórie mechanických lisov sa stroje ďalej delia podľa toho, ako je baran poháňaný, vrátane kľukového pohonu, excentrického pohonu, kĺbu, kĺbového a skrutkového typu, a podľa toho, koľko spojovacích bodov podporuje baran, od jednobodových lisov používaných na ľahšiu prácu až po štvorbodové lisy používané pre veľké a ťažké panely.
Pre väčšinu kupujúcich sa praktické rozhodnutie skladá z dvoch otázok zodpovedaných za sebou. Po prvé, potrebuje aplikácia dostupnosť a nižšie náklady stroja na lisovanie otvoreného typu alebo tuhosť a presnosť stroja na lisovanie uzavretého typu. Po druhé, bez ohľadu na typ rámu, ktorý vyhovuje úlohe, aká tonáž, dĺžka zdvihu a konfigurácia hrotu zodpovedajú konkrétnej vyrábanej časti. Vo zvyšku tejto príručky nájdete všetky hlavné klasifikácie stroja s elektrickým lisom, priamo porovnáva konštrukcie otvoreného a uzavretého rámu so skutočnými prevádzkovými údajmi, podrobne vysvetľuje hnacie mechanizmy a konfigurácie hrotov a pokrýva bezpečnostné a údržbárske postupy, ktoré udržujú lis v spoľahlivom chode roky.
A motorový lisovací stroj je priemyselné zariadenie, ktoré pôsobí riadenou mechanickou silou prostredníctvom pohybujúceho sa barana na tvarovanie, rezanie, dierovanie alebo tvarovanie plechu a iných materiálov umiestnených medzi baranidlom a pevným lôžkom. Na rozdiel od ručne ovládaného lisu, stroj na lisovanie používa motorom poháňaný systém, najčastejšie usporiadanie zotrvačníka a kľukového hriadeľa, na uloženie a dodanie energie potrebnej pre každý zdvih, čo umožňuje oveľa vyšší výstup sily a oveľa rýchlejšie časy cyklov, než by sa dalo dosiahnuť manuálnou prevádzkou.
V typickom mechanickom lise elektromotor nepretržite otáča zotrvačník a ukladá rotačnú energiu. Keď operátor spustí zdvih, spojka sa zapne a spojí rotujúci zotrvačník s kľukovým hriadeľom alebo excentrickým hriadeľom. Keď sa tento hriadeľ otáča, premieňa rotačný pohyb na lineárny pohyb barana nahor a nadol cez ojnicu, čím sa dodáva výboj uloženej energie do obrobku v spodnej časti zdvihu, presne vtedy, keď sa nástroj dotkne materiálu.
Zotrvačník je ústredným prvkom toho, ako mechanický tlakový lis dosahuje vysokú silu z relatívne skromného motora. Namiesto toho, aby bolo potrebné dostatočne výkonný motor, aby okamžite dodal špičkovú silu, zotrvačník nepretržite akumuluje energiu medzi zdvihmi a uvoľňuje ju v krátkom, silnom náraze počas skutočnej pracovnej časti zdvihu, čo umožňuje pomerne malému motoru poháňať lis s tonážou, ktorá ďaleko presahuje to, čo by mohol na trvalom základe vyprodukovať samotný motor.
Jediný zdvih lisu prechádza niekoľkými odlišnými fázami, na ktoré sa operátori a procesní inžinieri odvolávajú pri riešení problémov alebo optimalizácii lisovacej operácie. Fáza priblíženia privádza baranidlo dole z hornej úvrate smerom k obrobku s minimálnym odporom. Pracovná fáza začína v momente, keď sa nástroj dostane do kontaktu s materiálom, pričom sa spotrebuje prevažná časť energie uloženej zotrvačníkom počas skutočného rezania alebo tvárnenia. Fáza návratu potom prenesie baran späť do hornej úvrati, čím pripraví lis na ďalší cyklus. Pochopenie toho, kde v tejto sekvencii daná operácia kladie špičkový dopyt, pomáha vysvetliť, prečo určité hnacie mechanizmy, ako napríklad dizajn kĺbového kĺbu alebo kĺbového spoja, vyhovujú špecifickým operáciám lepšie ako štandardný kľukový pohon, pretože každý mechanizmus tvaruje tento cyklus inak, aby zodpovedal konkrétnej potrebe procesu.
Stroje na lisovanie kovov sa používajú v kovovýrobe, výrobe automobilových komponentov, výrobe spotrebičov, výrobe elektrických krytov a nespočetných ďalších priemyselných odvetviach, ktoré vyžadujú opakovateľné operácie s veľkým objemom plechov, ako je vysekávanie, dierovanie, ohýbanie, ťahanie a razenie, vďaka čomu je táto kategória zariadení jednou z najrozšírenejších tried priemyselných strojov v modernej výrobe.
Pred zúžením na typ rámu pomáha umiestniť mechanický lisovací stroj v rámci širšej oblasti technológií pohonu lisu, pretože každý typ pohonu vyhovuje inému profilu výroby.
| Faktor | Mechanický lis | Hydraulický lis | Pneumatický lis |
|---|---|---|---|
| Rýchlosť cyklu | Rýchle, vysoké údery za minútu | Pomalšia, kontrolovaná rýchlosť barana | Veľmi rýchly na ľahkú prácu |
| Silová konzistencia cez ťah | Líši sa podľa zdvihu | Konštantná plná sila počas celého zdvihu | Konštantná, ale obmedzená sila |
| Typický rozsah tonáže | Stredná až veľmi vysoká | Široký sortiment vrátane veľmi vysokej tonáže | Nízka až stredná |
| Najvhodnejšie operácie | Blanking, piercing, vysokoobjemové razenie | Hlboké ťahanie, tvarovanie hrubého materiálu | Ľahká montáž, formovanie malých dielov |
Mechanický lis je vo všeobecnosti preferovanou voľbou vždy, keď rýchlosť cyklu a opakovateľný vysokoobjemový výstup záleží viac ako regulovateľné ovládanie sily , čo je dôvod, prečo mechanické lisy dominujú vysokorýchlostným lisovacím linkám vo výrobe automobilov a zariadení, zatiaľ čo hydraulické lisy zostávajú preferované pre hlboké ťahanie a tvarovanie hrubých materiálov, kde kontrolovaná konštantná sila počas celého zdvihu poskytuje lepšie výsledky.
Pneumatické lisy zaberajú menší, ale zreteľný výklenok, ktorý je vo všeobecnosti vyhradený pre aplikácie s ľahkým zaťažením, ako je montáž malých dielov, ľahké lisovanie alebo operácie lisovania, pri ktorých zostávajú sily skromné a na extrémne vysokej rýchlosti cyklu záleží viac ako na surovej tonáži. Zariadenia si zriedkavo vyberajú medzi všetkými tromi typmi pohonu pre jedinú aplikáciu, pretože požadovaná tonáž a typ prevádzky zvyčajne zužujú praktický výber na jednu jasnú kategóriu ešte predtým, ako sa rozhodne o rámovej konštrukcii.
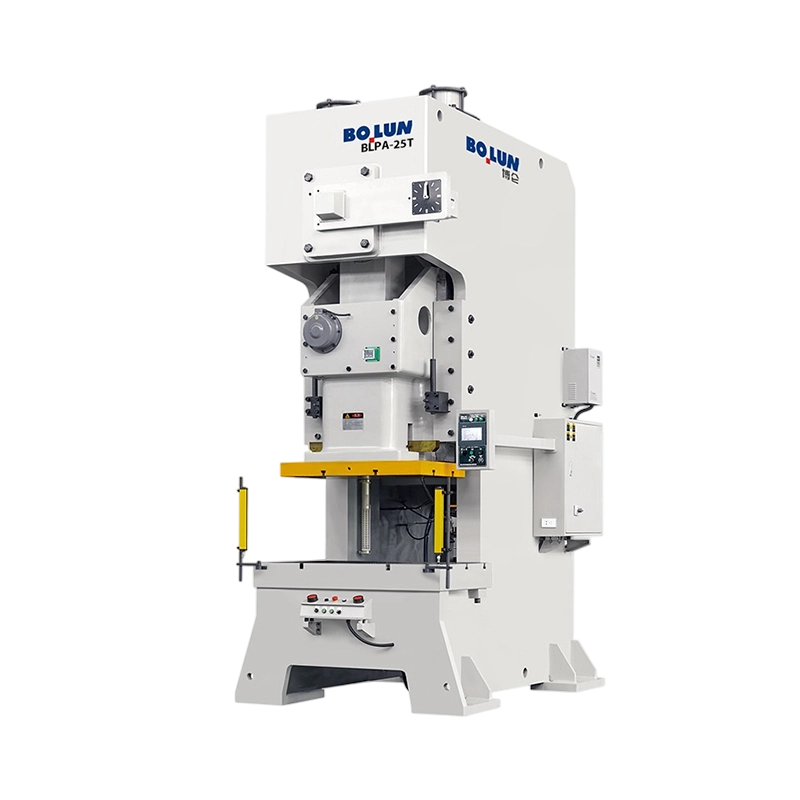
An Stroj na lisovanie otvoreného typu , niekedy nazývaný C rám alebo lis s medzerovým rámom, používa rám v tvare písmena C, otvorený na troch stranách okolo pracovnej oblasti medzi baranidlom a lôžkom.
Otvorený rám v tvare C ponecháva prednú a obe strany pracovného priestoru prístupné, čo je definujúcou praktickou výhodou tohto dizajnu. Materiál môže byť podávaný spredu alebo z ktorejkoľvek strany, matrice môžu byť vymieňané s pomerne jednoduchým prístupom a operátori alebo automatizované podávacie systémy majú počas prevádzky jasný výhľad a fyzický prístup k pracovnej oblasti.
Konštrukcia otvoreného rámu, aj keď je dobre prístupná, je vo svojej podstate menej pevná ako úplne uzavretý rám, pretože tvar C umožňuje malé vychýlenie rámu pri zaťažení, najmä pri vyšších tonážach alebo keď je zaťaženie aplikované mimo stredu pracovnej plochy. Z tohto dôvodu je stroj na lisovanie otvoreného typu vo všeobecnosti najvhodnejší na ľahkú a strednú tonáž, bežne do približne 250 ton, kde výhoda dostupnosti prevažuje nad miernym kompromisom v oblasti presnosti.
Okrem jednoduchej dostupnosti počas normálnej prevádzky umožňuje otvorený rám v tvare písmena C stroja s otvoreným typom tlakového lisu zvyčajne rýchlejšiu výmenu lisovnice ako ekvivalent uzavretého rámu, pretože technici môžu pristupovať k priestoru lisovnice z troch smerov, namiesto toho, aby boli obmedzené na jeden predný otvor. Pre obchody, ktoré používajú mnoho rôznych dielov na tom istom lise podľa rotujúceho plánu, môže táto výhoda času prechodu zmysluplne zvýšiť celkové využitie zariadenia počas pracovnej zmeny, čo často znamená rozdiel medzi splnením prísneho harmonogramu dodávok a zaostaním.
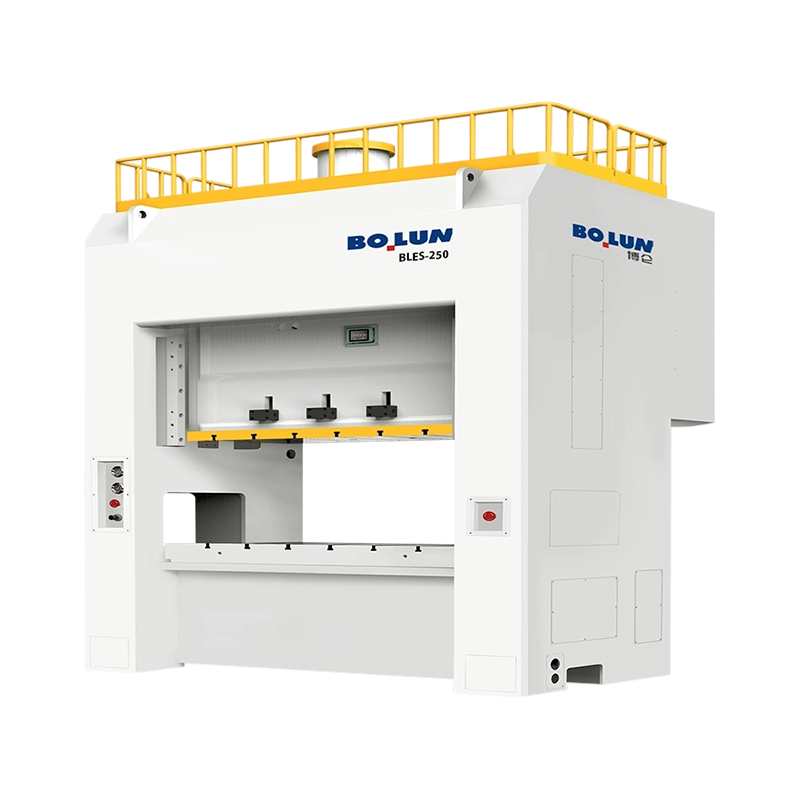
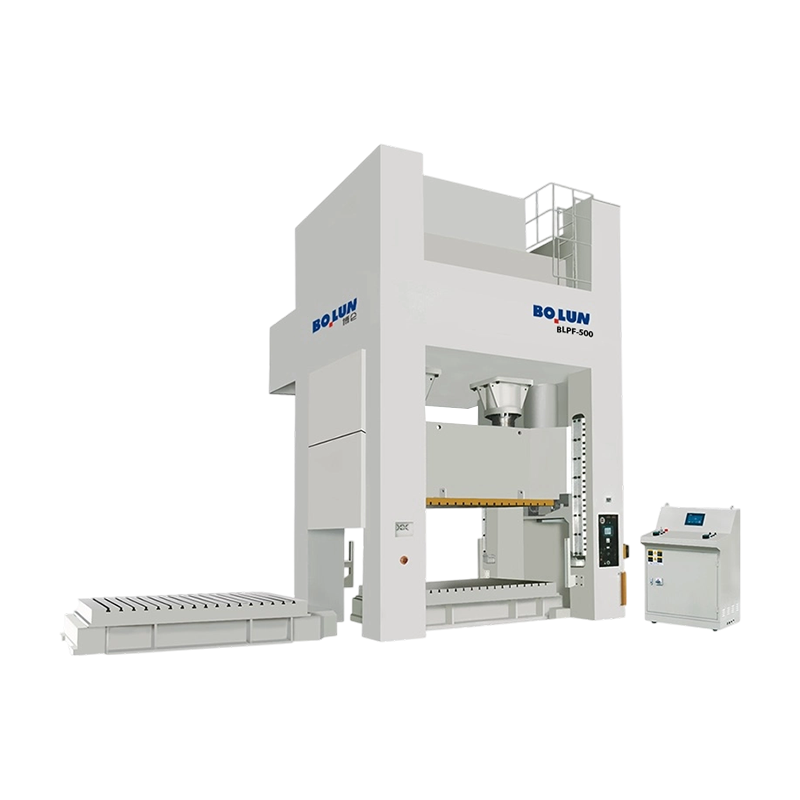
A Stroj na lisovanie uzavretého typu , často nazývaný lis s priamou stranou alebo lis s rámom H, používa rám s pripojenými konštrukčnými prvkami na oboch stranách pracovnej plochy, ktoré tvoria úplne uzavretú dráhu zaťaženia okolo barana.
Pretože rám tvorí kompletnú dráhu zaťaženia na oboch stranách, a nie otvorený tvar C, uzavretý lisovací stroj oveľa účinnejšie odoláva vychýleniu pri veľkom zaťažení alebo mimo stred. Táto pridaná tuhosť sa priamo premieta do lepšej paralelnosti piesta a konzistentnejšieho kontaktu nástrojov v celej pracovnej oblasti, čo je dôležité pre presné lisovanie a prácu pri tvarovaní veľkých panelov.
Konštrukcia s uzavretým rámom podporuje podstatne vyššiu tonáž ako dizajny s otvoreným rámom, pričom mnohé lisy uzavretého typu majú oveľa viac ako 500 ton a veľké lisy na panely automobilových karosérií dosahujú niekoľko tisíc ton. Zlepšená tuhosť konštrukcie uzavretého rámu sa vo všeobecnosti premieta do užších rozmerových tolerancií na hotových dieloch , čo je dôvod, prečo vysoko presné lisovanie a práca s veľkými panelmi neustále uprednostňujú uzavretú konštrukciu pred alternatívami otvoreného typu.
Lisy uzavretého typu zvyčajne využívajú rozsiahlejšie systémy posuvného vedenia ako ekvivalenty otvoreného typu, pričom často používajú vodiace plochy na všetkých štyroch rohoch barana namiesto jednoduchšieho dvojbodového usporiadania vedenia. Toto komplexnejšie vedenie ďalej prispieva k výhode presnosti konštrukcie uzavretého rámu, pretože obmedzuje pohyb barana na konzistentnú vertikálnu dráhu, aj keď sily matrice nie sú dokonale vycentrované v pracovnej oblasti, čo je scenár, ktorý sa bežne vyskytuje v reálnej výrobe aj pri dobre navrhnutých nástrojoch.
Nižšie uvedená tabuľka uvádza kľúčové rozdiely medzi týmito dvoma typmi rámov vedľa seba na priame porovnanie.
| Faktor | Stroj na lisovanie otvoreného typu | Stroj na lisovanie uzavretého typu |
|---|---|---|
| Tvar rámu | V tvare C, otvorené na tri strany | Plne uzavretá nákladná dráha na oboch stranách |
| Prístupnosť | Výborná, otvorená predná časť a boky | Obmedzené len na predné otváranie |
| Tuhosť rámu | Mierne, určité vychýlenie pri zaťažení | Vysoká, minimálna deformácia pri zaťažení |
| Typický rozsah tonáže | Až do 250 ton | 250 ton až niekoľko tisíc ton |
| Presnosť a opakovateľnosť | Dobré pre bežné raziace práce | Vynikajúce pre prácu s tesnou toleranciou |
| Relatívna cena zariadenia | Nižšia | Vyššie |
Ani jeden typ rámu nie je univerzálne lepší, pretože správna voľba závisí výlučne od veľkosti dielu, požadovanej tolerancie, tonáže a toho, ako často je potrebné meniť matrice počas výroby, o rozhodovacom rámci podrobnejšie neskôr v tejto príručke.
Okrem rámovej konštrukcie sú lisy s mechanickou silou ďalej kategorizované podľa špecifického mechanizmu používaného na premenu energie zotrvačníka na pohyb piestu a každý typ pohonu vytvára odlišný profil sily a rýchlosti počas zdvihu.
Najbežnejší dizajn mechanického lisu, ktorý využíva kľukový hriadeľ na premenu rotačného pohybu na lineárny pohyb barana. Kľukové lisy ponúkajú jednoduchý a spoľahlivý dizajn, ktorý je vhodný na všeobecné vysekávanie, dierovanie a tvárnenie.
Používa skôr excentrický hriadeľ než skutočný kľukový hriadeľ, čo často umožňuje kompaktnejšiu konštrukciu rámu pre danú dĺžku zdvihu, ktorá sa bežne používa v lisoch s malou až strednou tonážou.
Používa kĺbové spojenie, ktoré dramaticky znásobuje silu v blízkosti spodnej časti zdvihu, vďaka čomu je tento dizajn vhodný na razenie, dimenzovanie a presné tvarovanie vyžadujúce veľmi veľkú silu na krátku pracovnú vzdialenosť.
V princípe podobný lisu s kĺbovým spojom, ktorý využíva kĺbové spojenie na generovanie vysokej sily s kontrolovaným pohybom podobným zotrvaniu v blízkosti dolnej úvrate, uprednostňovaný pri operáciách vyžadujúcich predĺžený kontaktný čas pri zaťažení.
Používa rotačný skrutkový mechanizmus poháňaný zotrvačníkom alebo motorom na pohon barana, ktorý ponúka skôr energeticky obmedzenú prevádzku ako prevádzku s obmedzením zdvihu, bežne používanú pri kovaní a razení mincí, kde je riadená energia nárazu dôležitejšia ako pevná geometria zdvihu.
Používa viacčlánkový mechanizmus na úpravu rýchlostného profilu barana počas zdvihu, čím sa často dosahuje pomalšia rýchlosť približovania a predĺžená doba zotrvania v spodnej časti zdvihu, čo je užitočné pre operácie hlbokého ťahania citlivé na rýchlosť barana.
Výber správneho hnacieho mechanizmu začína identifikáciou toho, čo proces skutočne vyžaduje z profilu pohybu barana. Operácie vyžadujúce rýchle a jednoduché rezanie ťažia zo štandardných kľukových alebo excentrických pohonov, pretože tieto konštrukcie poskytujú priamy, predvídateľný pohyb pri vysokých rýchlostiach cyklu. Operácie vyžadujúce extrémnu silu sústredenú v blízkosti spodnej úvrate, ako je vytváranie jemných detailov na povrchu dielu, ťažia z dizajnov kĺbového spoja alebo prepínača, konkrétne kvôli tomu, ako tieto mechanizmy znásobujú silu prostredníctvom ich spojovacej geometrie. Prispôsobenie hnacieho mechanizmu požiadavkám procesu namiesto štandardného kľukového lisu pre každú aplikáciu často zlepšuje kvalitu dielu aj životnosť nástrojov a môže zmysluplne znížiť mieru šrotu v procesoch, kde časovanie sily cez zdvih priamo ovplyvňuje hotový diel.
Väčšie výkonové lisy sú tiež klasifikované podľa toho, koľko spojovacích bodov, čo znamená jednotlivých kľukových hriadeľov alebo excentrických spojení, podporuje a poháňa baran, čo priamo ovplyvňuje rozloženie zaťaženia v širokých pracovných oblastiach.
Jednobodový lis využíva jedno centrálne pripojenie pohonu k baranidlu, čo je najjednoduchšia a najbežnejšia konfigurácia pre malé až stredne veľké lisy, ktoré manipulujú s dielmi, ktoré sa pohodlne zmestia do kompaktného pracovného priestoru bez potreby podpory v neobvykle širokom rozpätí.
Dvojbodový lis využíva dve spojenia pohonu umiestnené po šírke barana, čím sa zaťaženie rovnomernejšie rozdeľuje na širšie pracovné plochy a znižuje sa riziko naklonenia barana, keď je sila aplikovaná mimo stredu vo väčšom priestore matrice.
Štvorbodový lis používa štyri prípojky pohonu, jedno v blízkosti každého rohu barana, čo poskytuje najrovnomernejšie dostupné rozloženie zaťaženia a robí z tejto konfigurácie štandardnú voľbu pre aplikácie na lisovanie veľmi veľkých panelov, ako sú panely karosérií automobilov, kde je pre kvalitu dielu zásadné zachovanie konzistentnej rovnobežnosti na veľkej pracovnej ploche.
S rastúcou pracovnou plochou sa úmerne zvyšuje riziko nerovnomerného rozloženia sily a sklonu barana, čo je presne dôvod, prečo väčšie lisy uzavretého typu bežne používajú dvoj alebo štvorbodové konfigurácie namiesto jediného centrálneho pohonu. Prispôsobenie počtu bodov veľkosti dielu a tonáži je jedným z najdôležitejších rozhodnutí o špecifikácii pri výbere veľkoformátového raziaceho lisu.
Zatiaľ čo ďalšie hnacie body zlepšujú rozloženie záťaže, pridávajú aj mechanickú zložitosť, pretože každý ďalší spojovací bod vyžaduje vlastné presne synchronizované hnacie spojenie spojené so spoločným zotrvačníkom a spojkovým systémom. Táto pridaná zložitosť vo všeobecnosti zvyšuje počiatočné náklady na zariadenie aj požiadavky na priebežnú údržbu v porovnaní s jednoduchšou jednobodovou konštrukciou, a preto by počet bodov mal byť prispôsobený skutočným požiadavkám na veľkosť dielu a nemal by sa vybrať ako predvolená aktualizácia bez ohľadu na aplikáciu, pretože platba za zložitosť synchronizácie, ktorú si skutočná potreba výroby nevyžaduje, len zriedkavo zlepšuje celkovú návratnosť investície do zariadenia.
Nepretržite ukladá rotačnú energiu z hnacieho motora a uvoľňuje ju v koncentrovanom náraze počas každého pracovného zdvihu, čím dodáva silu oveľa väčšiu, ako by mohol vydržať samotný motor.
Pripája zotrvačník ku kľukovému hriadeľu, aby sa spustil zdvih, a po dokončení zdvihu okamžite zastaví pohyb barana, čo je kritický bezpečnostný a riadiaci prvok na každom stroji s lisom.
Prevádza rotačný pohyb zotrvačníka na lineárny vratný pohyb barana, pričom geometria hriadeľa priamo určuje dĺžku zdvihu a profil rýchlosti barana.
Pohyblivý komponent, ktorý nesie hornú matricu a dodáva silu na obrobok, je vedený presne v ráme, aby sa zachovalo konzistentné zarovnanie s pevným lôžkom počas každého zdvihu.
Pevná spodná konštrukcia podopierajúca spodnú matricu, navrhnutá tak, aby vydržala opakované nárazové zaťaženie pri zachovaní presného zarovnania s baranidlom počas celej životnosti stroja.
Moderné lisovacie stroje obsahujú programovateľné ovládacie prvky, ktorými sa riadi rýchlosť zdvihu, bezpečnostné blokovania a prevádzkové monitorovanie, ktoré sú čoraz viac integrované s automatizovanými systémami podávania a manipulácie s dielmi na veľkoobjemových linkách.
Každý z týchto komponentov závisí od správneho fungovania ostatných, aby lis fungoval bezpečne a vyrábal konzistentné diely. Dokonale udržiavaný zotrvačník a kľukový hriadeľ nedokážu kompenzovať opotrebovanú zostavu spojky a brzdy, ktorá nedokáže spoľahlivo zastaviť piest, a presne zarovnaný vodiaci systém piesta ponúka len malú výhodu, ak sa lôžko a podperná doska počas rokov intenzívneho používania vychýlia. Vyhodnotenie nákupu lisu alebo plánovanie programu údržby pre existujúci stroj znamená zvážiť skôr celý systém ako jednotlivé komponenty samostatne.
Zariadenia na výber stroja na lisovanie by mali zvážiť nielen súčasné požiadavky na diely, ale aj primerane predpokladané budúce výrobné potreby, pretože modernizácia tonáže alebo typu rámu neskôr zvyčajne znamená nákup úplne nového stroja namiesto úpravy existujúceho. Špecifikovanie miernej dodatočnej kapacity nad rámec okamžitých požiadaviek, ak to rozpočet dovoľuje, sa často ukazuje ako nákladovo efektívnejšie počas životnosti zariadenia ako opakovaný rast po sebe idúcich poddimenzovaných lisov, najmä pre rastúce prevádzky, ktoré očakávajú zvýšenie zložitosti dielov alebo objemu v priebehu niekoľkých rokov od prvého nákupu.
Samotný lis je len jednou polovicou funkčnej lisovacej operácie, pretože matrica určuje skutočný tvar, rezanie alebo výsledok tvarovania aplikovaný na materiál a dizajn matrice musí byť v súlade so špecifickým zvoleným typom lisu.
Progresívne lisovnice vykonávajú viacero operácií za sebou, keď pásový materiál postupuje cez niekoľko staníc v rámci jednej sady lisovníc, a tento prístup sa obzvlášť dobre hodí k vysokorýchlostným lisom otvoreného typu s kontinuálnym podávaním cievky, pretože táto kombinácia maximalizuje výstup pre diely vyžadujúce niekoľko krokov tvarovania alebo rezania.
Prenosové matrice presúvajú jednotlivé polotovary alebo časti medzi stanicami pomocou mechanického prenosového systému namiesto súvislého pásu, čo je prístup bežne používaný na väčších lisoch uzavretého typu vyrábajúcich väčšie diely, ako sú automobilové panely, kde sa do procesu napájajú jednotlivé polotovary, a nie kontinuálna cievka.
Zložené matrice vykonávajú viacero rezných operácií súčasne v jednej stanici a nie naprieč sekvenčnými stanicami, často používané pre diely vyžadujúce vysokú rozmerovú presnosť medzi viacerými reznými prvkami na jeden zdvih.
Hmotnosť lisovnice, uzatváracia výška a požadovaná pracovná vzdialenosť musia byť skontrolované v porovnaní so špecifickým typom uvažovaného rámu lisu, pretože matrica navrhnutá pre otvorený prístup a kratšiu uzatváraciu výšku typickú pre lis otvoreného typu sa nemusí bez úpravy preniesť priamo na lis uzavretého typu a naopak.
Zle udržiavaná matrica s matnými reznými hranami alebo opotrebovanými formovacími plochami núti lis pracovať tvrdšie, ako je potrebné na dokončenie každej operácie, čím sa časom zrýchľuje opotrebovanie komponentov spojky, brzdy a pohonu. Zariadenia, ktoré zaobchádzajú s údržbou lisovníc a lisom ako s jedným integrovaným programom, a nie s dvomi oddelenými záležitosťami, ktoré riešia rôzne oddelenia, vo všeobecnosti zaznamenávajú dlhšiu životnosť nástrojov aj samotného lisu spolu s konzistentnejšou kvalitou dielov počas celej životnosti výrobnej série.
Oblasť, v ktorej sa baranidlo a matrica dotýkajú obrobku, známa ako prevádzkový bod, predstavuje najrizikovejšiu zónu na akomkoľvek stroji s elektrickým lisom a vhodné zabezpečenie, či už pevné bariéry, svetelné závory alebo dvojručné ovládacie systémy, je nevyhnutné, aby sa zabránilo kontaktu operátora s pohyblivými komponentmi počas zdvihu, bez ohľadu na konkrétny typ rámu alebo príslušnú tonáž.
Keďže zostava spojky a brzdy presne riadi, kedy sa piest pohybuje a zastavuje, pravidelná kontrola a údržba tohto systému je kritickou bezpečnostnou požiadavkou a akýkoľvek náznak oneskoreného zastavenia alebo nekonzistentného zapojenia by mal stroj okamžite vyradiť z prevádzky, kým nebude opravený.
Dôsledné školenie operátora o správnej technike podávania, postupoch výmeny lisovníc a protokoloch núdzového zastavenia výrazne znižuje riziko nehody a zariadenia by mali udržiavať zdokumentované štandardné prevádzkové postupy špecifické pre každú kombináciu lisu a lisovnice pri pravidelnom používaní.
Akákoľvek údržba, výmena lisovnice alebo nastavovacie práce vykonávané na stroji s elektrickým lisom by sa mali riadiť prísnymi postupmi uzamknutia a označenia, čím sa zabezpečí, že stroj nemôže neočakávane zacykliť, keď personál pracuje v mieste prevádzky alebo v jeho blízkosti.
Nepretržitá prevádzka lisu vytvára značný hluk a vibrácie, najmä na väčších lisoch uzavretého typu prevádzkujúcich vysokotonážne operácie. Zariadenia by mali vyhodnotiť vystavenie hluku v porovnaní s príslušnými smernicami na pracovisku a zvážiť montáž izolácie proti vibráciám pre lisy inštalované na horných poschodiach alebo v blízkosti citlivých zariadení, pretože prenášané vibrácie môžu časom ovplyvňovať blízke presné stroje.
Každý lisovací stroj by mal mať jasne označené, ľahko dosiahnuteľné ovládacie prvky núdzového zastavenia umiestnené tak, aby akýkoľvek operátor alebo blízky personál mohli stroj okamžite zastaviť bez toho, aby sa museli natiahnuť cez miesto prevádzky alebo do jeho blízkosti, a tieto ovládacie prvky by sa mali pravidelne testovať ako súčasť rutinného overovania bezpečnosti, a nie po počiatočnej inštalácii sa považovať za funkčné na neurčito, pretože núdzové ovládanie, ktoré ticho zlyhá, neponúka žiadnu skutočnú ochranu, keď je skutočne potrebné.
Rôzne priemyselné odvetvia smerujú k špecifickým konfiguráciám lisov na základe veľkostí dielov, tolerancií a objemov výroby typických pre ich produkty.
Výroba automobilových panelov karosérií sa vo veľkej miere spolieha na veľké lisy uzavretého typu, často v štyroch bodových konfiguráciách, ktoré sú schopné lisovať veľké, zložité panely s tesnou rozmerovou konzistenciou v tisícoch dielov na výrobnú sériu. Menšie automobilové komponenty, ako sú konzoly a upevňovacie prvky, sa často vyrábajú na vysokorýchlostných lisoch otvoreného typu s progresívnymi matricami.
Kryty zariadení a vnútorné komponenty pokrývajú široký rozsah tonáží, pričom menšie lisy otvoreného typu bežne manipulujú s vnútornými konzolami a montážnymi komponentmi, zatiaľ čo väčšie lisy uzavretého typu tvoria vonkajšie panely vyžadujúce hladkú a konzistentnú povrchovú úpravu.
Výroba elektrického krytu zvyčajne uprednostňuje lisy otvoreného typu s vysokorýchlostnými progresívnymi lisovnicami, pretože tieto diely sú vo všeobecnosti ľahším materiálom vyrábaným vo veľmi veľkých objemoch, kde na rýchlosti cyklu a dostupnosti lisovnice pri častých výmenách nástrojov záleží viac, ako ponúkajú lisy uzavretého typu s extrémnou tuhosťou.
Veľkoobjemová výroba spojovacích prvkov a malý hardvér bežne používa kompaktné jednobodové lisy otvoreného typu, ktoré bežia pri veľmi vysokých zdvihoch za minútu, pričom uprednostňujú rýchlosť surového cyklu pred výhodami presnosti, ktoré sú dôležitejšie pre väčšie diely s užšou toleranciou.
Ťažké priemyselné aplikácie, vrátane tvarovania štrukturálnych konzol, vysekávanie hrubých plechov a tvarovanie veľkých prírub, si zvyčajne vyžadujú lisy uzavretého typu s najväčšou tonážou, ktoré sú k dispozícii, pretože hrúbka materiálu v týchto aplikáciách vyžaduje podstatne väčšiu silu na jednotku strihu alebo tvarovacej dĺžky ako typické tenké plechy, ktoré sa vyskytujú pri výrobe automobilov alebo zariadení, čo často posúva požiadavky na tonáž ďaleko za to, čo by kedy potrebovala porovnateľná tenkorozchodná operácia.
Okrem typu rámu a hnacieho mechanizmu určuje niekoľko špecifických číselných špecifikácií, či daný lisovací stroj skutočne vyhovuje výrobným požiadavkám.
Tonáž predstavuje maximálnu silu, ktorú môže lis bezpečne dodať, a táto hodnota by mala vždy presiahnuť vypočítanú požadovanú silu pre danú operáciu o primeranú bezpečnostnú rezervu, pretože prevádzka lisu stále v blízkosti maximálnej menovitej tonáže urýchľuje opotrebovanie a zvyšuje riziko zlyhania.
Dĺžka zdvihu definuje celkovú vertikálnu dráhu barana, ktorá musí byť dostatočná na to, aby umožnila častiam vyčistiť matricu počas vyberania alebo automatického vyhadzovania, čo je obzvlášť dôležité pre hlboko ťahané časti vyžadujúce väčšiu vôľu ako jednoduché operácie vysekávania.
Tento údaj priamo určuje maximálnu teoretickú rýchlosť výroby, hoci skutočný dosiahnuteľný výstup závisí aj od rýchlosti podávania materiálu, zložitosti dielu a akýchkoľvek sekundárnych operácií integrovaných do lisovacieho cyklu.
Výška uzáveru, vzdialenosť medzi piestom a lôžkom v spodnej časti zdvihu, musí zodpovedať konkrétnej použitej výške matrice, zatiaľ čo veľkosť lôžka musí fyzicky zodpovedať matrici aj materiálu, ktorý sa podáva lisom.
Okrem špecifikácií, s ktorými kupujúci priamo interaguje, výkon motora a energetická kapacita zotrvačníka určujú, ako rýchlo sa môže lis zotaviť medzi zdvihmi pri trvalo vysokých výrobných rýchlostiach. Lis, ktorý beží dlhší čas blízko svojho maximálneho menovitého zdvihu za minútu, potrebuje dostatočný výkon motora, aby zotrvačník medzi cyklami udržal plne nabitý, a poddimenzovaná kapacita motora môže spôsobiť postupnú stratu otáčok a nekonzistentné dodávanie sily počas dlhých nepretržitých výrobných sérií, čo je problém, ktorý samotné hárky so špecifikáciami nie sú vždy zrejmé bez toho, aby sa špecificky skontrolovali hodnoty pracovného cyklu, a preto sa pred dokončením rozhodnutia o kúpe oplatí vyžiadať si údaje o pracovnom cykle priamo od výrobcu.
Lisovacie stroje sú primárne klasifikované podľa konštrukcie rámu na otvorené a uzavreté typy a podľa hnacieho mechanizmu na mechanické, hydraulické a pneumatické lisy, pričom mechanické lisy sa ďalej delia podľa typov kľukového, excentrického, kĺbového, kolenového a skrutkového.
Stroj na lisovanie otvoreného typu používa rám v tvare C otvorený na troch stranách pre ľahký prístup, ktorý je vo všeobecnosti vhodný na prácu s ľahšou tonážou, zatiaľ čo stroj na lisovanie uzavretého typu používa úplne uzavretý rám, ktorý ponúka väčšiu tuhosť a presnosť pre aplikácie s vyššou tonážou a väčšími dielmi.
Stroje na lisovanie otvoreného typu bežne pokrývajú tonáž až do približne 250 ton, vďaka čomu sú vhodné skôr na malé a stredné lisovacie, vysekávacie a dierovacie operácie než na prácu s veľmi veľkými panelmi.
Stroje uzavretého typu Power Press Machine ponúkajú výrazne vyššiu tuhosť rámu, čo znižuje vychýlenie pri veľkom zaťažení alebo mimo stred a zachováva tesnejšiu rovnobežnosť piestu, čo je nevyhnutné na výrobu veľkých, rozmerovo konzistentných panelov.
Mechanický lis používa zotrvačník a kľukový hriadeľ na premenu uloženej rotačnej energie na rýchle, opakovateľné zdvihy piesta, zatiaľ čo hydraulický lis využíva tlak kvapaliny na dodávanie konštantnej sily počas zdvihu pri všeobecne nižších rýchlostiach cyklu.
Lis s kĺbovým spojom využíva spojovací mechanizmus, ktorý dramaticky znásobuje silu v blízkosti spodnej časti zdvihu, vďaka čomu je vhodný na razenie, úpravu veľkosti a iné presné operácie vyžadujúce veľmi vysokú silu na krátku pracovnú vzdialenosť.
Počet bodov sa vzťahuje na počet jednotlivých pripojení kľukového hriadeľa alebo excentrického pohonu podopierajúcich baranidlo, od jednobodových lisov pre kompaktné diely až po dvojité alebo štvorbodové lisy, ktoré rovnomerne rozložia zaťaženie na širšie pracovné plochy.
Požadovaná tonáž závisí od hrúbky materiálu, pevnosti materiálu, šmykovej alebo tvarovacej obvodovej dĺžky dielu a špecifickej vykonávanej operácie a zvyčajne sa vypočítava pomocou zavedených vzorcov špecifických pre strihanie, dierovanie alebo tvárnenie.
Medzi základné bezpečnostné prvky patrí ochrana bodu prevádzky, ako sú svetelné závory alebo pevné závory, spoľahlivý systém spojky a brzdy s overeným brzdným výkonom, dva systémy ručného ovládania tam, kde je to vhodné, a zdokumentované postupy blokovania a označovania pri údržbárskych prácach.
Spojkové a brzdové systémy by sa mali kontrolovať podľa pravidelného plánu definovaného výrobcom a platnými bezpečnostnými predpismi, pričom brzdná dráha a čas odozvy by sa mali overovať tak, aby pri každom kontrolnom intervale zostali v rámci špecifikovaných bezpečnostných tolerancií.


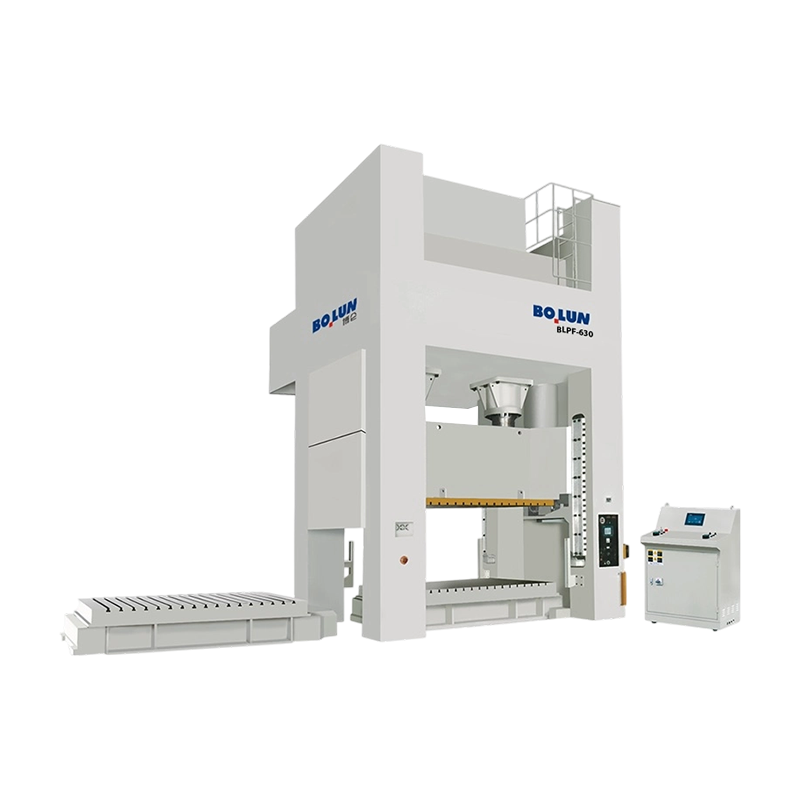
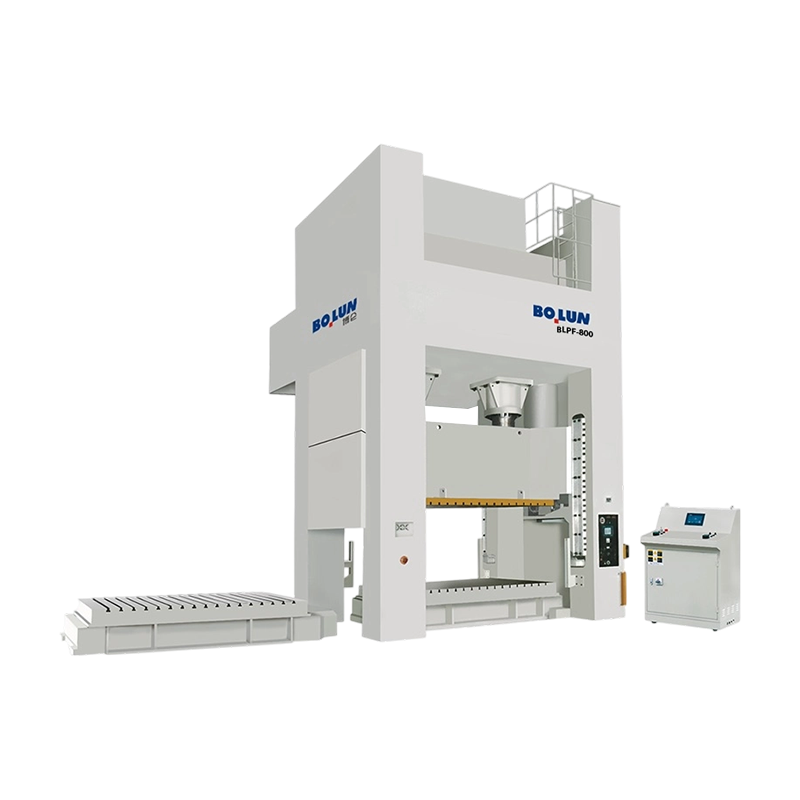
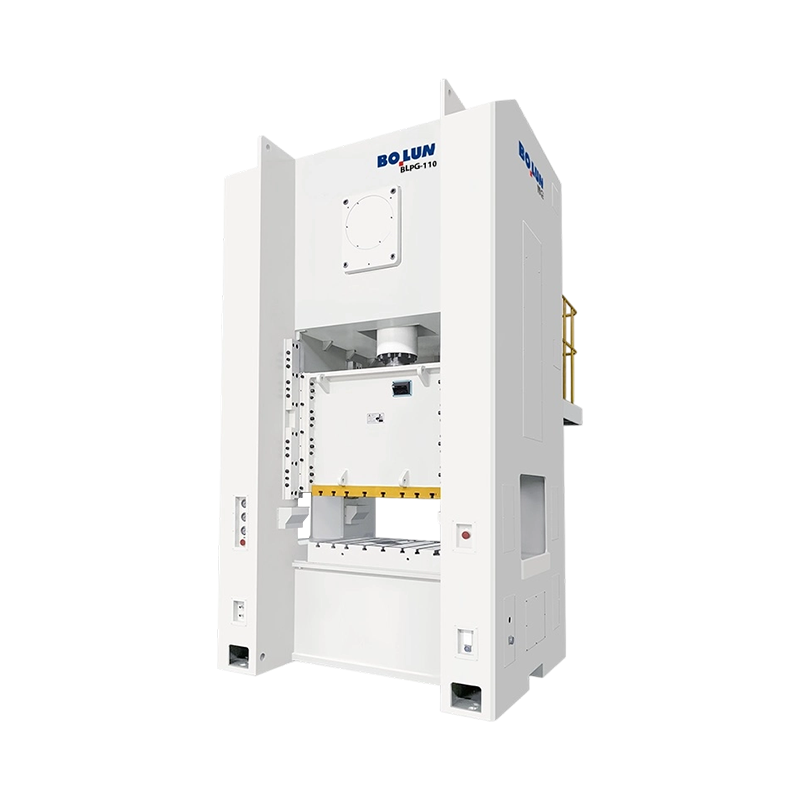
Pochopenie mechanických lisov a ich základných funkcií A ...
Lis nie je jedna kategória strojov. Je to skupina strojov na tvárnenie kov...
Jednobodový dizajn Jedno pripojenie pohonu...
Postavte 160-tonový lis s otvoreným rámom a 160-tonový lis s uzavretým rám...
Závod na výrobu spojovacích materiálov v Taizhou dostal požiadavku od prvé...
Stredne veľký výrobca spojovacích materiálov nedávno čelil známemu problém...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Čína
Pripravený začať?
Get in Touch

Teraz!
ZHEJIANG BOLUN

